


BOSM -5020-5Z ഓപ്പോസ്ഡ്-ഹെഡ് ബോറിംഗ് മില്ലിംഗ് മെഷീൻ
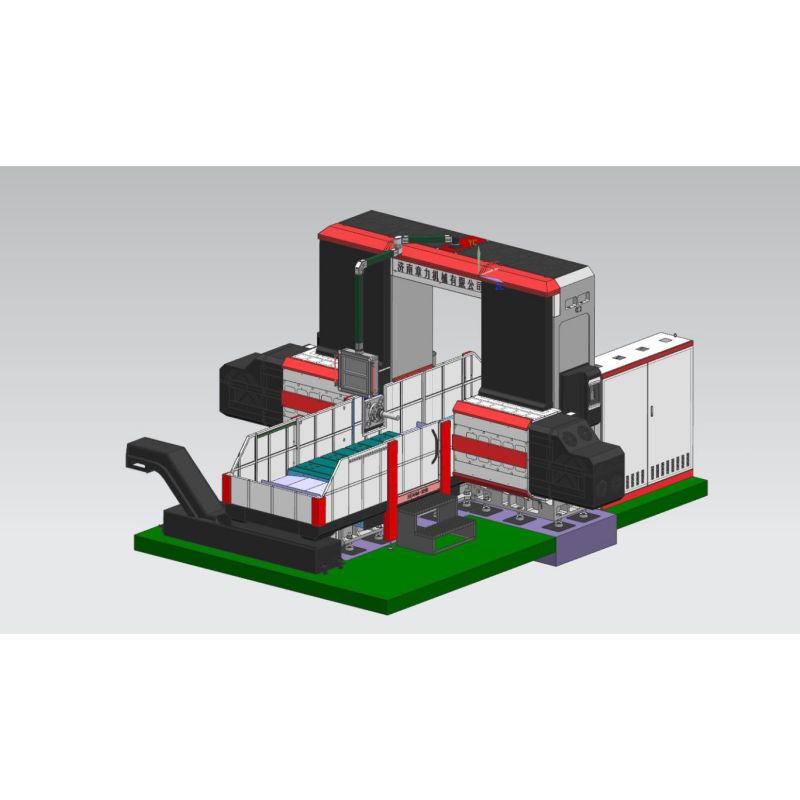
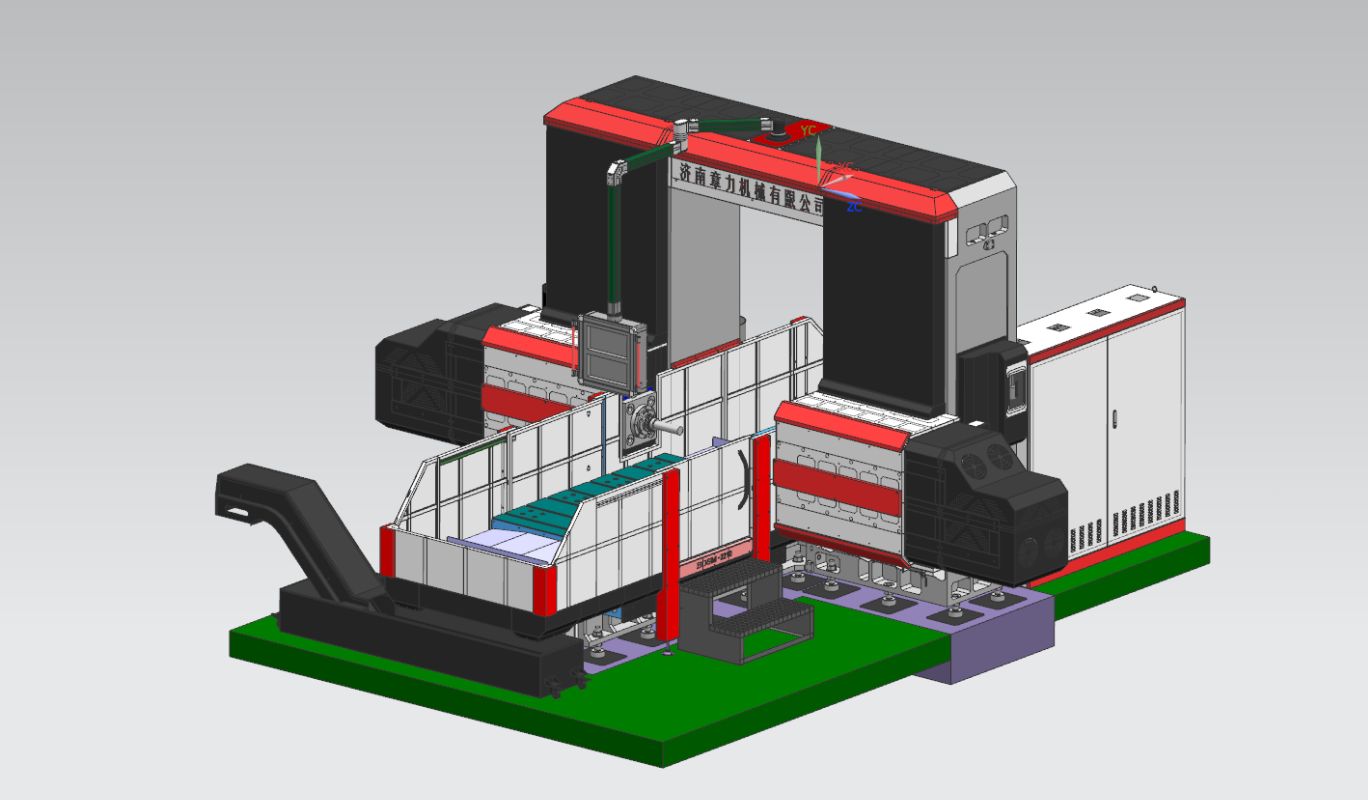
1ഉപകരണ ഉപയോഗം:
BOSM-5020-5Z CNC വർക്ക്ബെഞ്ച് മൊബൈൽ ഡബിൾ-കോളം ഹെഡ്-ടു-ഹെഡ് ബോറിംഗ് ആൻഡ് മില്ലിംഗ് മെഷീൻ എഞ്ചിനീയറിംഗ് മെഷിനറി സിമെട്രിക് വർക്ക്പീസുകൾക്കുള്ള ഒരു പ്രത്യേക മെഷീനാണ്. മെഷീനിൽ ഒരു പ്രത്യേക ചലിക്കുന്ന വർക്ക്ബെഞ്ചും രണ്ട് സെറ്റ് തിരശ്ചീന റാമുകളും സജ്ജീകരിച്ചിരിക്കുന്നു, ഇത് ഫലപ്രദമായ സ്ട്രോക്ക് പരിധിക്കുള്ളിൽ വർക്ക്പീസിന്റെ ഡ്രില്ലിംഗ്, മില്ലിംഗ്, ബോറിംഗ്, മറ്റ് പ്രോസസ്സിംഗ് എന്നിവ മനസ്സിലാക്കാൻ കഴിയും, വർക്ക്പീസ് ഒരേ സമയം സ്ഥലത്ത് പ്രോസസ്സ് ചെയ്യാൻ കഴിയും (ദ്വിതീയ ക്ലാമ്പിംഗിന്റെ ആവശ്യമില്ല), വേഗത്തിലുള്ള ലോഡിംഗ്, അൺലോഡിംഗ് വേഗത, വേഗത്തിലുള്ള സ്ഥാനനിർണ്ണയ വേഗത, ഉയർന്ന പ്രോസസ്സിംഗ് കൃത്യത, ഉയർന്ന പ്രോസസ്സിംഗ് കാര്യക്ഷമത.
2ഉപകരണ ഘടന:
2.1. മെഷീനിന്റെ പ്രധാന ഘടകങ്ങൾ
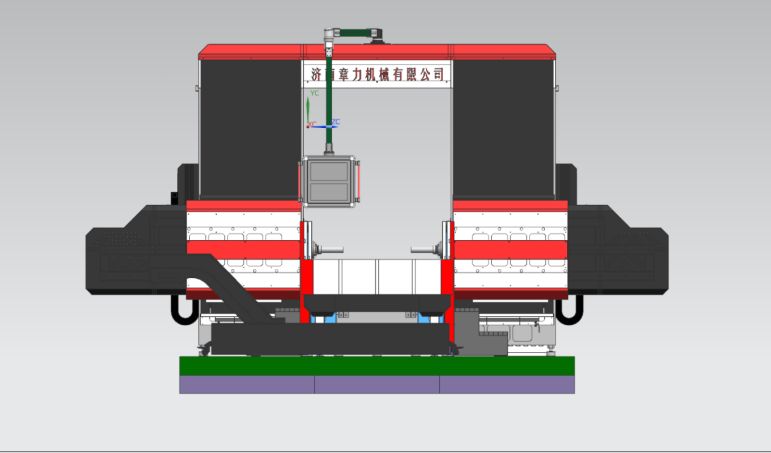
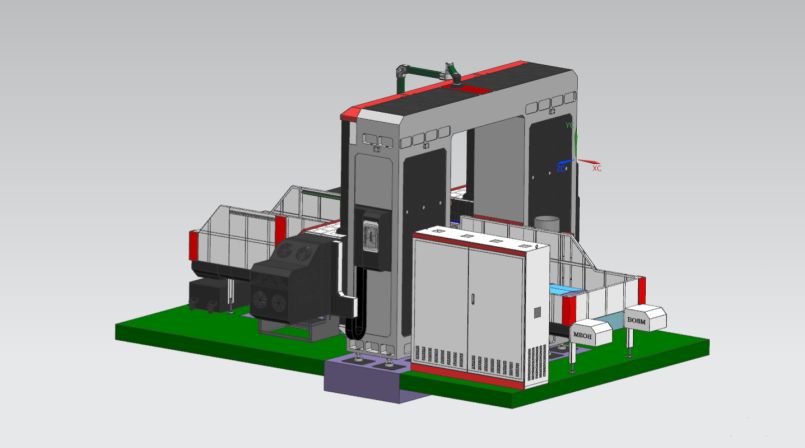
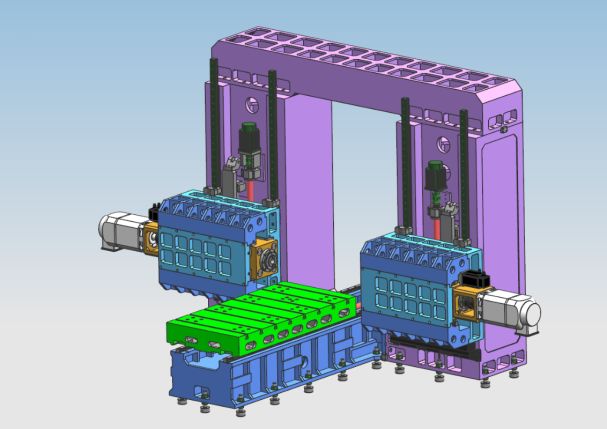
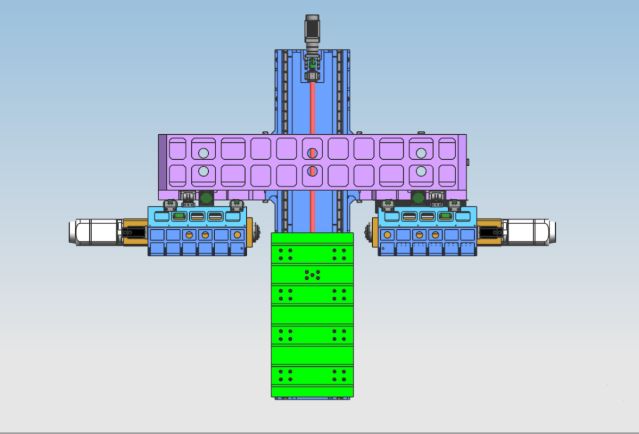
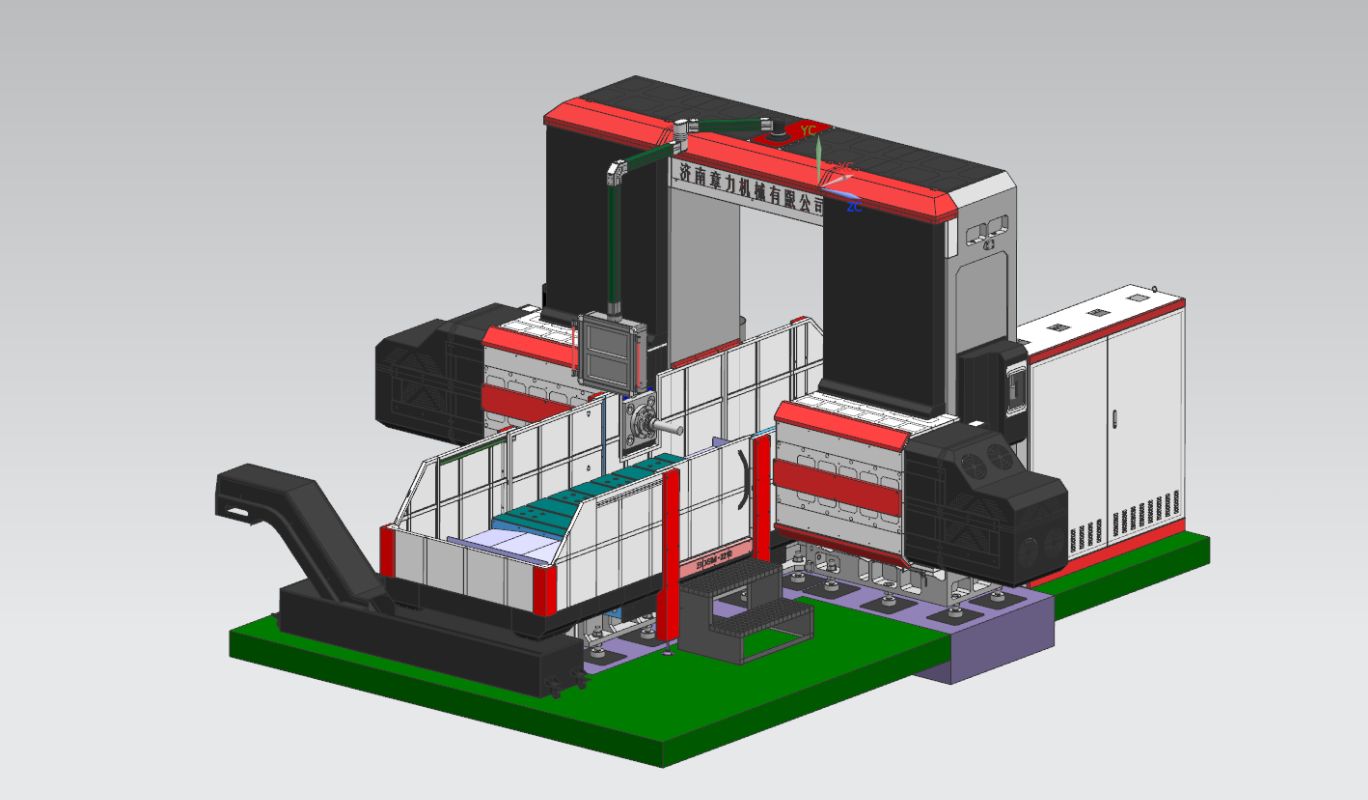
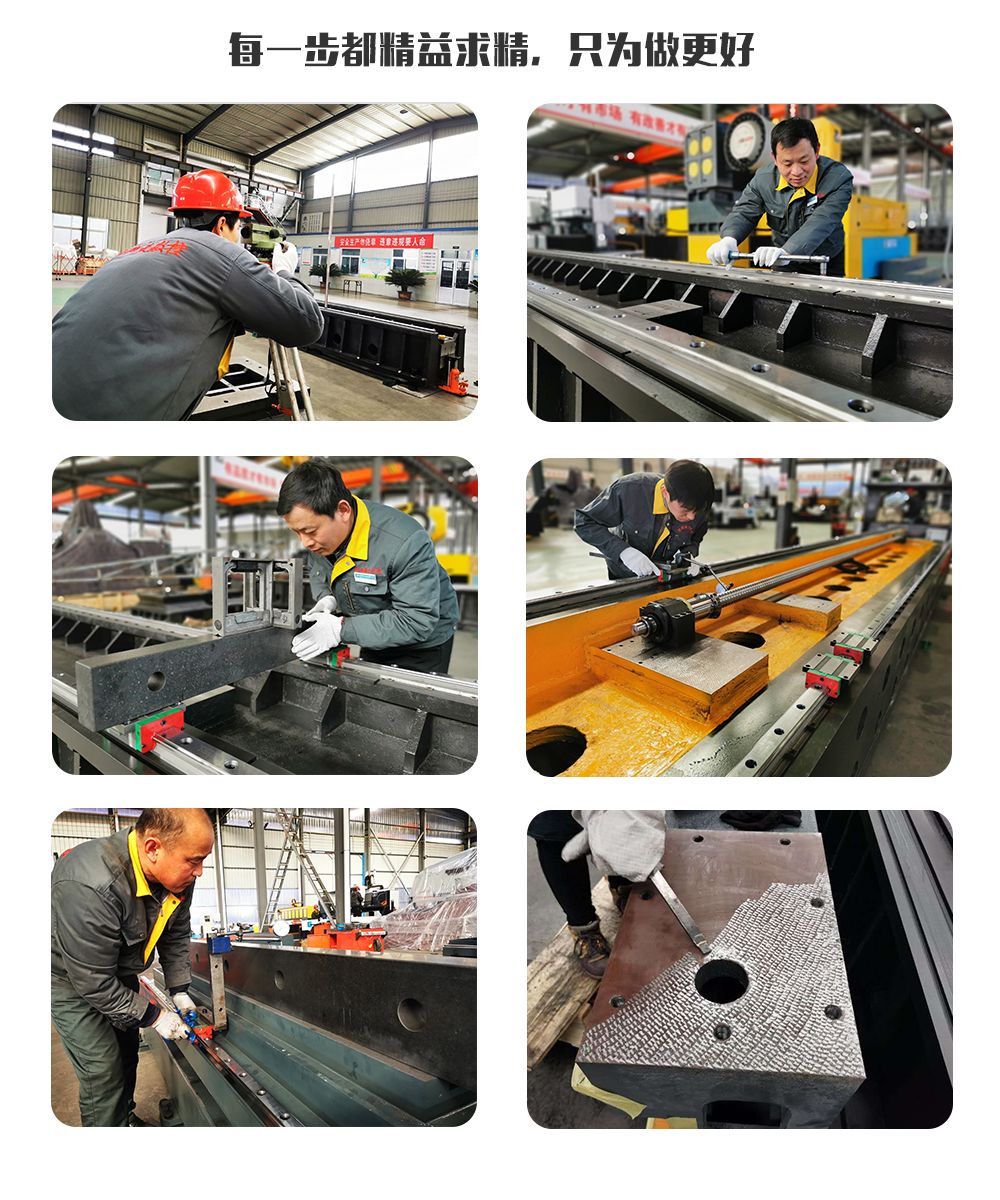
ബെഡ്, വർക്ക് ബെഞ്ച്, ഇടത്, വലത് നിരകൾ, ബീമുകൾ, ഗാൻട്രി കണക്റ്റിംഗ് ബീമുകൾ, സാഡിൽസ്, റാമുകൾ മുതലായവയെല്ലാം റെസിൻ സാൻഡ് മോൾഡിംഗ്, ഉയർന്ന നിലവാരമുള്ള ഗ്രേ ഇരുമ്പ് 250 കാസ്റ്റിംഗ് എന്നിവ ഉപയോഗിച്ച് നിർമ്മിച്ചതാണ്, ചൂടുള്ള മണൽ കുഴിയിൽ അനീൽ ചെയ്തിരിക്കുന്നു → വൈബ്രേഷൻ ഏജിംഗ് → ഫർണസ് അനീലിംഗ് → വൈബ്രേഷൻ ഏജിംഗ് → റഫ് മെഷീനിംഗ് → വൈബ്രേഷൻ ഏജിംഗ് → ഫർണസ് അനീലിംഗ് → വൈബ്രേഷൻ ഏജിംഗ് → ഫിനിഷിംഗ്, ഭാഗങ്ങളുടെ നെഗറ്റീവ് സ്ട്രെസ് പൂർണ്ണമായും ഇല്ലാതാക്കുകയും ഭാഗങ്ങളുടെ പ്രകടനം സ്ഥിരമായി നിലനിർത്തുകയും ചെയ്യുന്നു. ഫിക്സഡ് ബെഡ്, ഇടത്, വലത് നിരകൾ, ഗാൻട്രി, വർക്ക് ബെഞ്ച് മൂവ്; മെഷീനിൽ മില്ലിംഗ്, ബോറിംഗ് കട്ടിംഗ്, ഡ്രില്ലിംഗ്, കൗണ്ടർസിങ്കിംഗ്, ടാപ്പിംഗ്, മറ്റ് പ്രവർത്തനങ്ങൾ എന്നിവയുണ്ട്, ടൂൾ കൂളിംഗ് രീതി ബാഹ്യ കൂളിംഗ് ആണ്, മെഷീനിൽ 5 ഫീഡ് ആക്സിലുകൾ അടങ്ങിയിരിക്കുന്നു, ഇത് 4-ആക്സിസ് ലിങ്കേജ്, 5-ആക്സിസ് സിംഗിൾ-ആക്ഷൻ, 2 പവർ ഹെഡുകൾ, മെഷീൻ ആക്സിയൽ, പവർ ഹെഡ് എന്നിവ മനസ്സിലാക്കാൻ കഴിയും. താഴെയുള്ള ചിത്രത്തിൽ കാണിച്ചിരിക്കുന്നു.
2.2. അച്ചുതണ്ട് ട്രാൻസ്മിഷൻ ഫീഡ് ഭാഗത്തിന്റെ പ്രധാന ഘടന
2.2.1. X-ആക്സിസ്: വർക്ക്ടേബിൾ ഫിക്സഡ് ബെഡിന്റെ ഗൈഡ് റെയിലിലൂടെ ലാറ്ററലായി പരസ്പരം നീങ്ങുന്നു.
എക്സ്-ആക്സിസ് ട്രാൻസ്മിഷൻ: എക്സ്-ആക്സിസ് ലീനിയർ മോഷൻ സാക്ഷാത്കരിക്കുന്നതിന് ബോൾ സ്ക്രൂ ട്രാൻസ്മിഷനിലൂടെ വർക്ക്ടേബിൾ ഓടിക്കാൻ എസി സെർവോ മോട്ടോറും ഹൈ-പ്രിസിഷൻ പ്ലാനറ്ററി റിഡ്യൂസറും ഉപയോഗിക്കുന്നു.
ഗൈഡ് റെയിൽ ഫോം: രണ്ട് ഉയർന്ന ശക്തിയുള്ള പ്രിസിഷൻ ലീനിയർ ഗൈഡ് റെയിലുകൾ ഇടുക.
2.2.2.Y1 അച്ചുതണ്ട്: പവർ ഹെഡും ഒരു റാമും നിരയുടെ മുൻവശത്ത് ലംബമായി ഇൻസ്റ്റാൾ ചെയ്തിട്ടുണ്ട്, കൂടാതെ നിരയുടെ ഗൈഡ് റെയിലിലൂടെ ഇടത്തോട്ടും വലത്തോട്ടും പരസ്പരം ബന്ധിപ്പിച്ചിരിക്കുന്നു.
Y1-ആക്സിസ് ട്രാൻസ്മിഷൻ: സാഡിൽ ചലിപ്പിക്കുന്നതിനും Y1-ആക്സിസ് ലീനിയർ ചലനം മനസ്സിലാക്കുന്നതിനും ബോൾ സ്ക്രൂ ഓടിക്കാൻ AC സെർവോ മോട്ടോർ ഉപയോഗിക്കുന്നു.
ഗൈഡ് റെയിൽ ഫോം: 45 തരം ലീനിയർ ഗൈഡ് റെയിലുകളുടെ 4 കഷണങ്ങൾ.
2.2.3.Y2 അച്ചുതണ്ട്: പവർ ഹെഡിന്റെ രണ്ടാമത്തെ റാം കോളത്തിന്റെ മുൻവശത്ത് ലംബമായി ഇൻസ്റ്റാൾ ചെയ്തിട്ടുണ്ട്, കൂടാതെ കോളത്തിന്റെ ഗൈഡ് റെയിലിലൂടെ ഇടത്തോട്ടും വലത്തോട്ടും പരസ്പരം ബന്ധിപ്പിച്ചിരിക്കുന്നു.
Y2-ആക്സിസ് ട്രാൻസ്മിഷൻ: Y1-ആക്സിസിന്റെ രേഖീയ ചലനം സാക്ഷാത്കരിക്കുന്നതിന് സാഡിൽ ചലനം നയിക്കുന്നതിന് ബോൾ സ്ക്രൂ ഓടിക്കാൻ AC സെർവോ മോട്ടോർ ഉപയോഗിക്കുന്നു.
ഗൈഡ് റെയിൽ ഫോം: 45 തരം ലീനിയർ ഗൈഡ് റെയിലുകളുടെ 4 കഷണങ്ങൾ
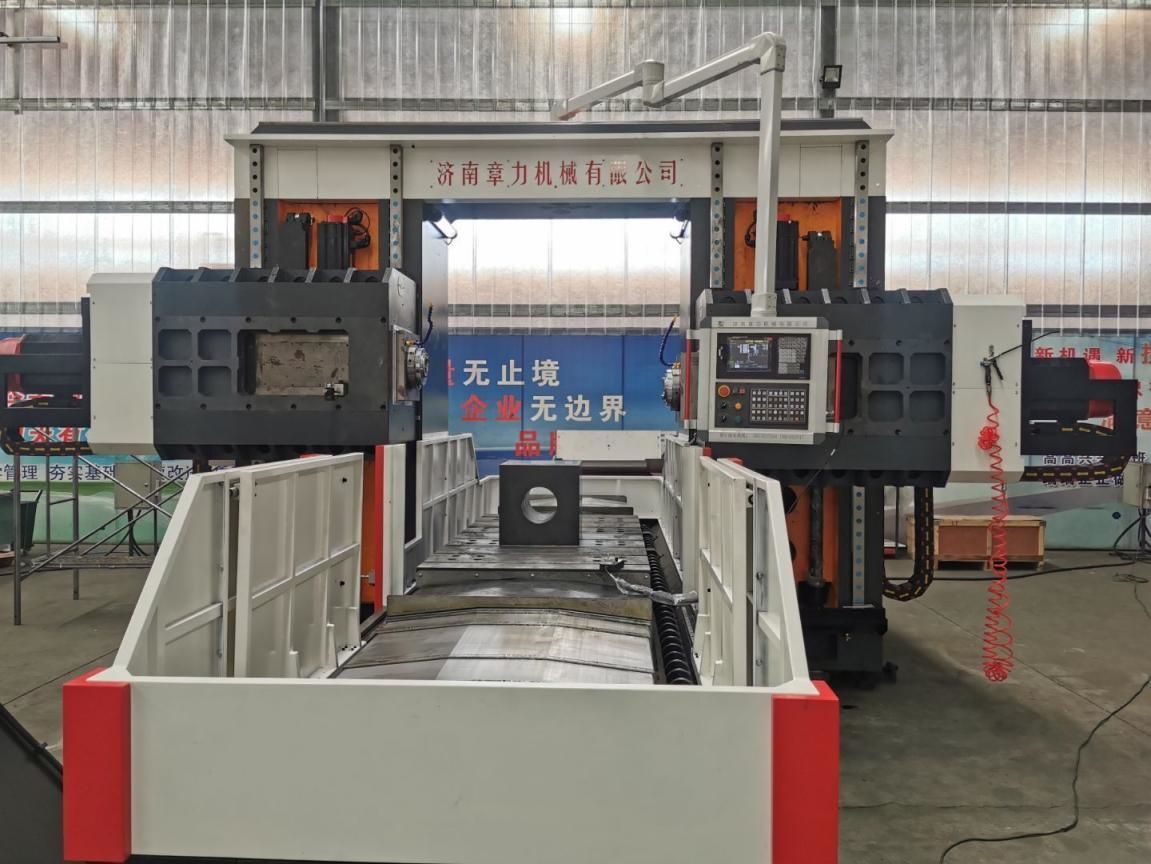
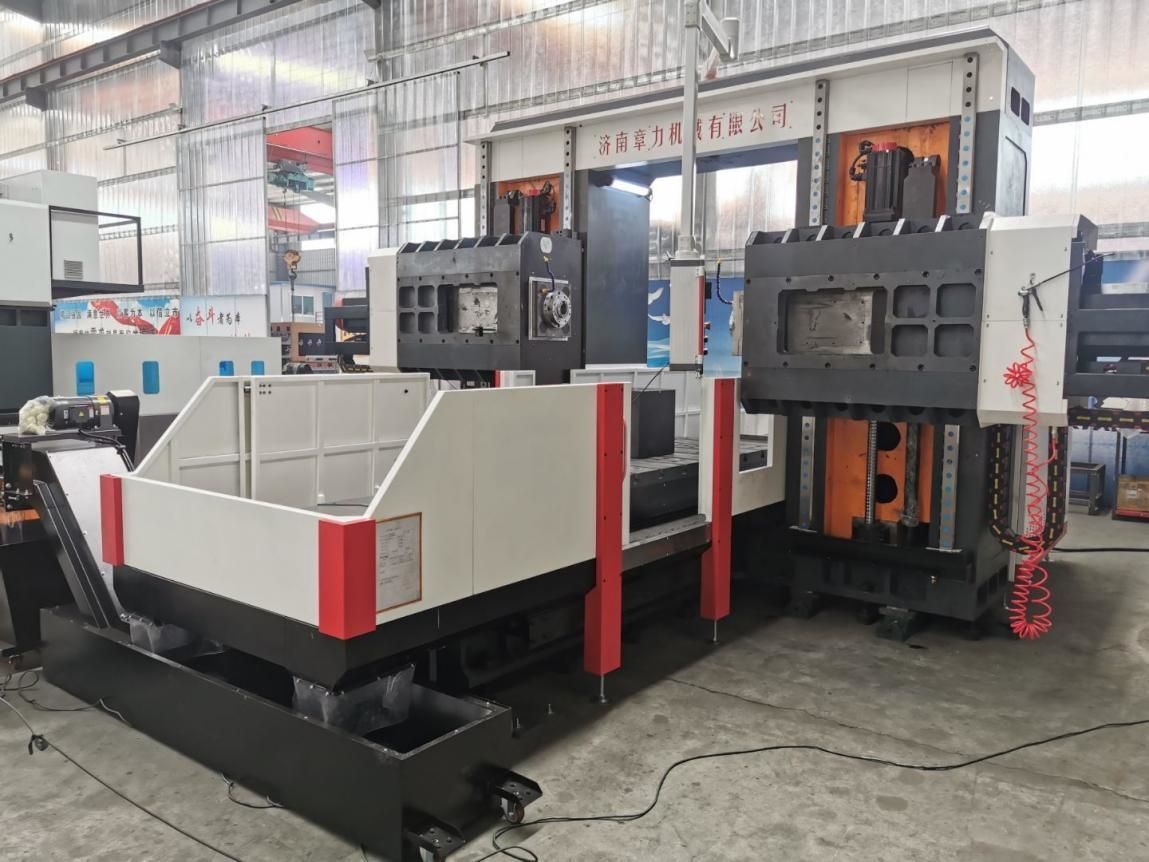
2.2.4. Z1 അച്ചുതണ്ട്: പവർ ഹെഡ് സ്ലൈഡിംഗ് സാഡിൽ വലത് നിരയുടെ മുൻവശത്ത് ലംബമായി ഇൻസ്റ്റാൾ ചെയ്തിട്ടുണ്ട്, കൂടാതെ കോളം ഗൈഡ് റെയിലിലൂടെ മുകളിലേക്കും താഴേക്കും പരസ്പരം നീങ്ങുന്നു.
Z1-ആക്സിസ് ട്രാൻസ്മിഷൻ: Z1-ആക്സിസ് ലീനിയർ മോഷൻ സാക്ഷാത്കരിക്കുന്നതിന് ബോൾ സ്ക്രൂവിലൂടെ റാം ചലിപ്പിക്കുന്നതിന് AC സെർവോ മോട്ടോറും ഹൈ-പ്രിസിഷൻ പ്ലാനറ്ററി റിഡ്യൂസറും ഉപയോഗിക്കുന്നു.
ഗൈഡ് റെയിൽ ഫോം: 2 65 തരം ലീനിയർ ഗൈഡ് റെയിലുകൾ
2.2.5.Z2 അച്ചുതണ്ട്: പവർ ഹെഡ് സ്ലൈഡ് സാഡിൽ വലത് നിരയുടെ മുൻവശത്ത് ലംബമായി ഇൻസ്റ്റാൾ ചെയ്തിട്ടുണ്ട്, കൂടാതെ കോളം ഗൈഡ് റെയിലിലൂടെ മുകളിലേക്കും താഴേക്കും പരസ്പരം നീങ്ങുന്നു.
Z1-ആക്സിസ് ട്രാൻസ്മിഷൻ: Z2-ആക്സിസ് ലീനിയർ മോഷൻ സാക്ഷാത്കരിക്കുന്നതിന് ബോൾ സ്ക്രൂവിലൂടെ റാം ചലിപ്പിക്കുന്നതിന് AC സെർവോ മോട്ടോറും ഹൈ-പ്രിസിഷൻ പ്ലാനറ്ററി റിഡ്യൂസറും ഉപയോഗിക്കുന്നു.
ഗൈഡ് റെയിൽ ഫോം: 2 65 തരം ലീനിയർ ഗൈഡ് റെയിലുകൾ
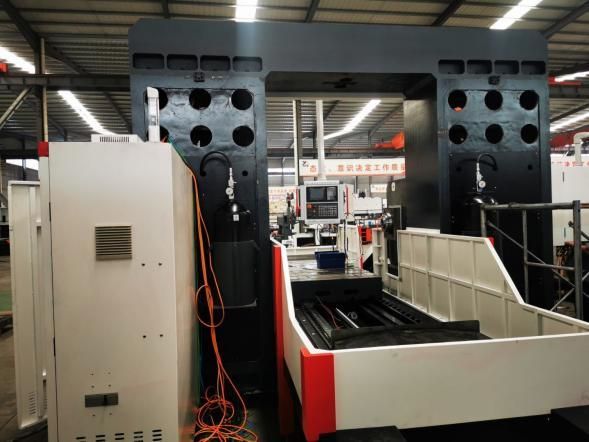
ഉയർന്ന നിലവാരമുള്ള HT250 കാസ്റ്റിംഗ് കോളം 65 തരം ഹെവി-ഡ്യൂട്ടി ലീനിയർ ഗൈഡ് റെയിലുകളുടെ 2 കഷണങ്ങൾ
ബോറിംഗ് ആൻഡ് മില്ലിംഗ് പവർ ഹെഡ് (പവർ ഹെഡ് 1 ഉം 2 ഉം ഉൾപ്പെടെ) ഒരു കോമ്പൗണ്ട് സ്ക്വയർ റാം ആണ്, കൂടാതെ ചലിക്കുന്ന ദിശ 4 ലീനിയർ റോളർ ഗൈഡ് റെയിലുകളാൽ നയിക്കപ്പെടുന്നു. പ്രിസിഷൻ ബോൾ സ്ക്രൂ പെയർ ഓടിക്കാൻ ഡ്രൈവ് ഒരു എസി സെർവോ മോട്ടോർ ഉപയോഗിക്കുന്നു. മെഷീനിൽ ഒരു നൈട്രജൻ ബാലൻസ് ബാർ സജ്ജീകരിച്ചിരിക്കുന്നു. , സ്ക്രൂവിലും സെർവോ മോട്ടോറിലും മെഷീൻ ഹെഡിന്റെ ബെയറിംഗ് ശേഷി കുറയ്ക്കുക. Z-ആക്സിസ് മോട്ടോറിന് ഒരു ഓട്ടോമാറ്റിക് ബ്രേക്ക് ഫംഗ്ഷൻ ഉണ്ട്. വൈദ്യുതി തകരാർ സംഭവിച്ചാൽ, ഓട്ടോമാറ്റിക് ബ്രേക്ക് മോട്ടോർ ഷാഫ്റ്റിനെ മുറുകെ പിടിക്കും, അങ്ങനെ അത് കറങ്ങാൻ കഴിയില്ല. പ്രവർത്തിക്കുമ്പോൾ, ഡ്രിൽ ബിറ്റ് വർക്ക്പീസിൽ സ്പർശിക്കാത്തപ്പോൾ, അത് വേഗത്തിൽ ഫീഡ് ചെയ്യും; ഡ്രിൽ ബിറ്റ് വർക്ക്പീസിൽ സ്പർശിക്കുമ്പോൾ, അത് യാന്ത്രികമായി വർക്കിംഗ് ഫീഡിലേക്ക് മാറും. ഡ്രിൽ ബിറ്റ് വർക്ക്പീസിൽ തുളച്ചുകയറുമ്പോൾ, അത് യാന്ത്രികമായി ഫാസ്റ്റ് റിവൈൻഡിലേക്ക് മാറും; ഡ്രിൽ ബിറ്റിന്റെ അവസാനം വർക്ക്പീസിൽ നിന്ന് വിട്ട് സെറ്റ് സ്ഥാനത്ത് എത്തുമ്പോൾ, അത് ഓട്ടോമാറ്റിക് സർക്കുലേഷൻ സാക്ഷാത്കരിക്കാൻ അടുത്ത ഹോൾ പൊസിഷനിലേക്ക് നീങ്ങും. ബ്ലൈൻഡ് ഹോൾ ഡ്രില്ലിംഗ്, മില്ലിംഗ്, ചേംഫറിംഗ്, ചിപ്പ് ബ്രേക്കിംഗ്, ഓട്ടോമാറ്റിക് ചിപ്പ് നീക്കംചെയ്യൽ മുതലായവയുടെ പ്രവർത്തനങ്ങൾ ഇതിന് മനസ്സിലാക്കാൻ കഴിയും, ഇത് തൊഴിൽ ഉൽപ്പാദനക്ഷമത മെച്ചപ്പെടുത്തുന്നു.
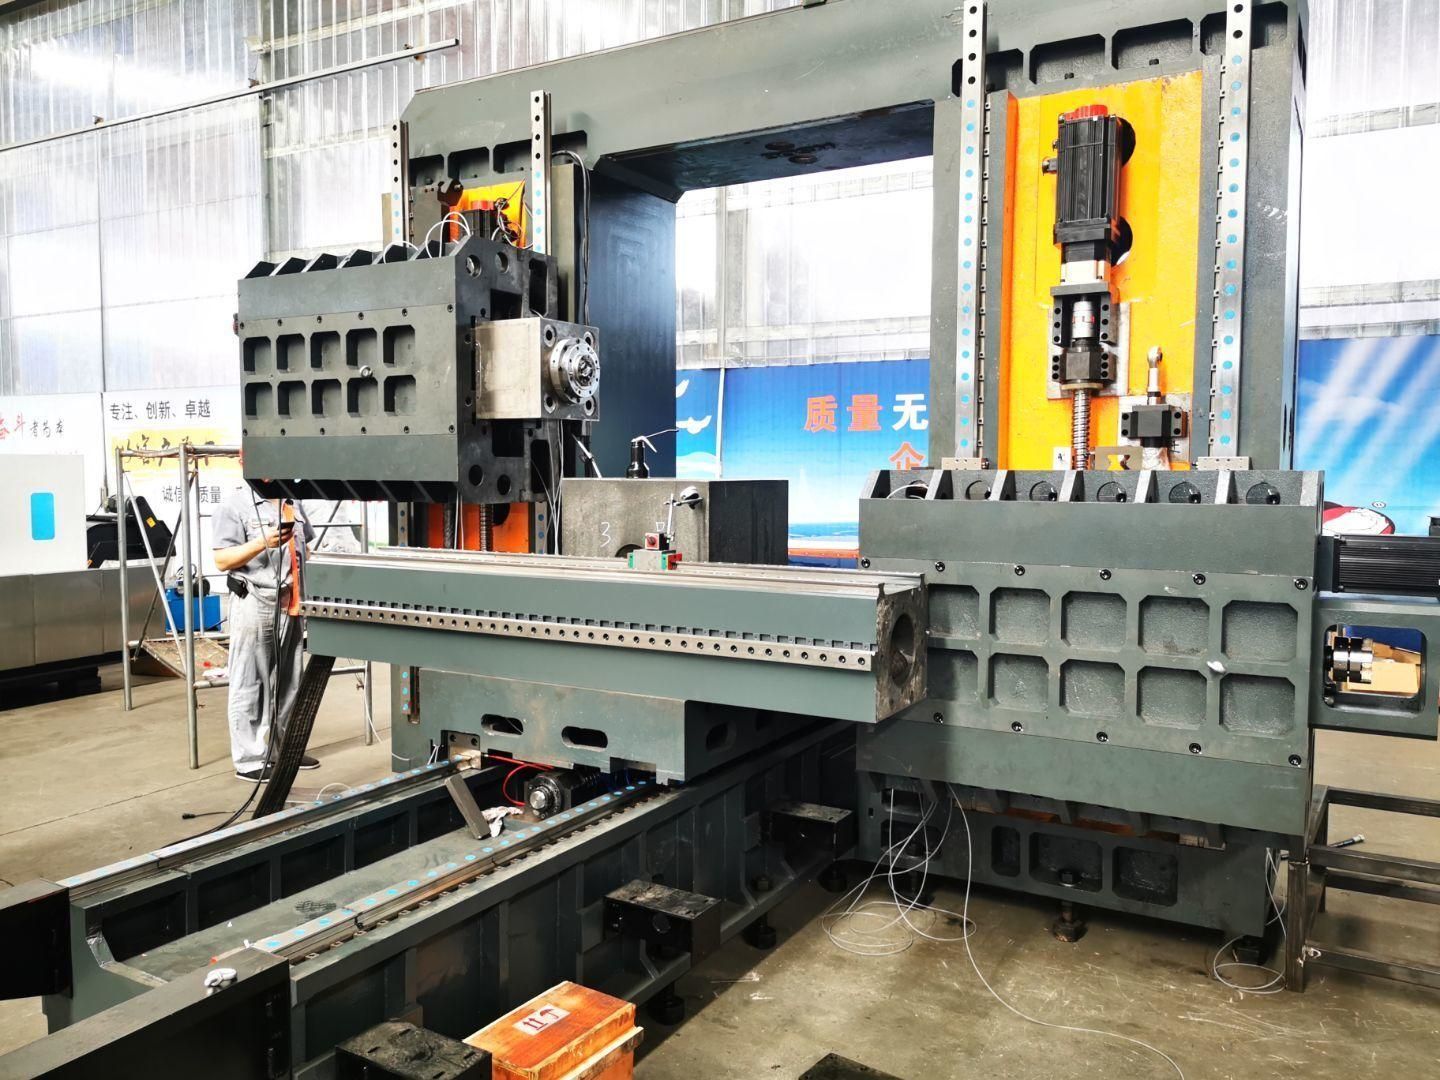
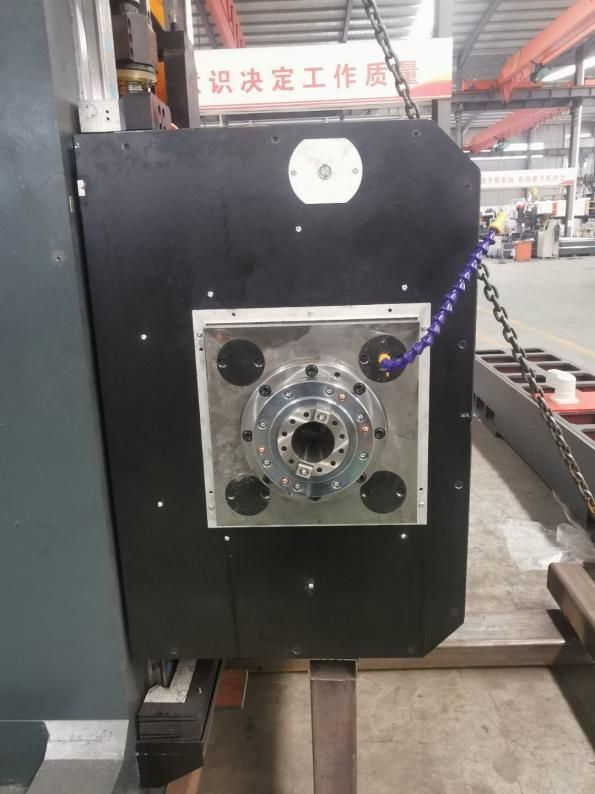
500mm സ്ട്രോക്ക് കോമ്പൗണ്ട് സ്ക്വയർ റാം പവർ ഹെഡിൽ പരമ്പരാഗത ഇൻസേർട്ടുകൾക്ക് പകരം ലീനിയർ ഗൈഡുകൾ ഉപയോഗിക്കുന്നു, ഇത് സ്ക്വയർ റാമിന്റെ കാഠിന്യം നിലനിർത്തുന്നതിനൊപ്പം ഗൈഡിംഗ് കൃത്യത വളരെയധികം മെച്ചപ്പെടുത്തുന്നു.
2.3. ചിപ്പ് നീക്കം ചെയ്യലും തണുപ്പിക്കലും
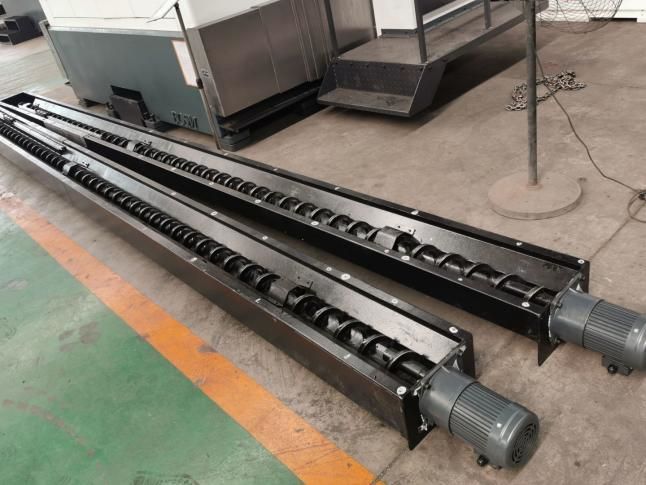
വർക്ക് ബെഞ്ചിന് കീഴിൽ ഇരുവശത്തും സ്പൈറൽ, ഫ്ലാറ്റ് ചെയിൻ ചിപ്പ് കൺവെയറുകൾ സ്ഥാപിച്ചിട്ടുണ്ട്, കൂടാതെ ചിപ്പുകൾ സർപ്പിള, ചെയിൻ പ്ലേറ്റുകളുടെ രണ്ട് ഘട്ടങ്ങളിലൂടെ അവസാനം ചിപ്പ് കൺവെയറിലേക്ക് യാന്ത്രികമായി എത്തിക്കാൻ കഴിയും, ഇത് പരിഷ്കൃത ഉൽപ്പാദനം യാഥാർത്ഥ്യമാക്കുന്നു. ചിപ്പ് കൺവെയറിന്റെ കൂളന്റ് ടാങ്കിൽ ഒരു കൂളിംഗ് പമ്പ് ഉണ്ട്, ഇത് ഉപകരണത്തിന്റെ പ്രകടനവും സേവന ജീവിതവും ഉറപ്പാക്കാൻ ഉപകരണത്തിന്റെ ബാഹ്യ തണുപ്പിനായി ഉപയോഗിക്കാം, കൂടാതെ കൂളന്റ് പുനരുപയോഗം ചെയ്യാനും കഴിയും.
3പൂർണ്ണ ഡിജിറ്റൽ സംഖ്യാ നിയന്ത്രണ സംവിധാനം:
3.1. ചിപ്പ് ബ്രേക്കിംഗ് ഫംഗ്ഷൻ ഉപയോഗിച്ച്, മാൻ-മെഷീൻ ഇന്റർഫേസിൽ ചിപ്പ് ബ്രേക്കിംഗ് സമയവും ചിപ്പ് ബ്രേക്കിംഗ് സൈക്കിളും സജ്ജമാക്കാൻ കഴിയും.
3.2. ടൂൾ ലിഫ്റ്റിംഗ് ഫംഗ്ഷൻ കൊണ്ട് സജ്ജീകരിച്ചിരിക്കുന്നതിനാൽ, മാൻ-മെഷീൻ ഇന്റർഫേസിൽ ടൂൾ ലിഫ്റ്റിംഗ് ദൂരം സജ്ജമാക്കാൻ കഴിയും. ദൂരം എത്തുമ്പോൾ, ഉപകരണം വേഗത്തിൽ ഉയർത്തുന്നു, തുടർന്ന് ചിപ്പുകൾ വലിച്ചെറിയുന്നു, തുടർന്ന് അത് ഡ്രില്ലിംഗ് ഉപരിതലത്തിലേക്ക് വേഗത്തിൽ ഫോർവേഡ് ചെയ്യുകയും യാന്ത്രികമായി ജോലിയിലേക്ക് പരിവർത്തനം ചെയ്യുകയും ചെയ്യുന്നു.
3.3. കേന്ദ്രീകൃത ഓപ്പറേഷൻ കൺട്രോൾ ബോക്സും ഹാൻഡ്-ഹെൽഡ് യൂണിറ്റും സംഖ്യാ നിയന്ത്രണ സംവിധാനം സ്വീകരിക്കുന്നു, കൂടാതെ യുഎസ്ബി ഇന്റർഫേസും എൽസിഡി ലിക്വിഡ് ക്രിസ്റ്റൽ ഡിസ്പ്ലേയും സജ്ജീകരിച്ചിരിക്കുന്നു. പ്രോഗ്രാമിംഗ്, സംഭരണം, ഡിസ്പ്ലേ, ആശയവിനിമയം എന്നിവ സുഗമമാക്കുന്നതിന്, ഓപ്പറേഷൻ ഇന്റർഫേസിൽ മാൻ-മെഷീൻ ഡയലോഗ്, പിശക് നഷ്ടപരിഹാരം, ഓട്ടോമാറ്റിക് അലാറം തുടങ്ങിയ പ്രവർത്തനങ്ങൾ ഉണ്ട്.
3.4. പ്രോസസ്സ് ചെയ്യുന്നതിന് മുമ്പ് ദ്വാരത്തിന്റെ സ്ഥാനം പ്രിവ്യൂ ചെയ്യാനും വീണ്ടും പരിശോധിക്കാനും ഉപകരണങ്ങൾക്ക് കഴിവുണ്ട്, കൂടാതെ പ്രവർത്തനം വളരെ സൗകര്യപ്രദവുമാണ്.
4ഓട്ടോമാറ്റിക് ലൂബ്രിക്കേഷൻ
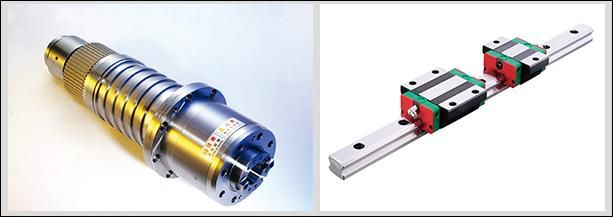
മെഷീൻ പ്രിസിഷൻ ലീനിയർ ഗൈഡ് റെയിൽ ജോഡികൾ, പ്രിസിഷൻ ബോൾ സ്ക്രൂ ജോഡികൾ, മറ്റ് ഉയർന്ന കൃത്യതയുള്ള മോഷൻ ജോഡികൾ എന്നിവയിൽ ഓട്ടോമാറ്റിക് ലൂബ്രിക്കേഷൻ സംവിധാനങ്ങൾ സജ്ജീകരിച്ചിരിക്കുന്നു. ഓട്ടോമാറ്റിക് ലൂബ്രിക്കേറ്റിംഗ് പമ്പ് പ്രഷർ ഓയിൽ ഔട്ട്പുട്ട് ചെയ്യുന്നു, ക്വാണ്ടിറ്റേറ്റീവ് ലൂബ്രിക്കേറ്റർ ഓയിൽ ചേമ്പർ എണ്ണയിലേക്ക് പ്രവേശിക്കുന്നു. ഓയിൽ ചേമ്പറിൽ എണ്ണ നിറച്ച ശേഷം, സിസ്റ്റം മർദ്ദം 1.4-1.75Mpa ആയി ഉയരുമ്പോൾ, സിസ്റ്റത്തിലെ പ്രഷർ സ്വിച്ച് അടയ്ക്കുന്നു, പമ്പ് നിർത്തുന്നു, അൺലോഡിംഗ് വാൽവ് ഒരേ സമയം അൺലോഡ് ചെയ്യുന്നു. റോഡിലെ എണ്ണ മർദ്ദം 0.2Mpa-യിൽ താഴെയാകുമ്പോൾ, ക്വാണ്ടിറ്റേറ്റീവ് ലൂബ്രിക്കേറ്റർ ലൂബ്രിക്കേറ്റർ ലൂബ്രിക്കേറ്റിംഗ് പോയിന്റ് നിറയ്ക്കാൻ തുടങ്ങുകയും ഒരു ഓയിൽ ഫില്ലിംഗ് പൂർത്തിയാക്കുകയും ചെയ്യുന്നു. ക്വാണ്ടിറ്റേറ്റീവ് ഓയിൽ ഇൻജക്ടറിന്റെ കൃത്യമായ ഓയിൽ വിതരണവും സിസ്റ്റം മർദ്ദം കണ്ടെത്തലും കാരണം, ഓയിൽ സപ്ലൈ വിശ്വസനീയമാണ്, ഓരോ കൈനെമാറ്റിക് ജോഡിയുടെയും ഉപരിതലത്തിൽ ഒരു ഓയിൽ ഫിലിം ഉണ്ടെന്ന് ഉറപ്പാക്കുകയും, ഘർഷണവും തേയ്മാനവും കുറയ്ക്കുകയും, അമിതമായി ചൂടാകുന്നത് മൂലമുണ്ടാകുന്ന ആന്തരിക ഘടനയ്ക്ക് കേടുപാടുകൾ തടയുകയും ചെയ്യുന്നു. , മെഷീനിന്റെ കൃത്യതയും ആയുസ്സും ഉറപ്പാക്കാൻ. സ്ലൈഡിംഗ് ഗൈഡ് റെയിൽ ജോഡിയുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ, ഈ മെഷീനിൽ ഉപയോഗിക്കുന്ന റോളിംഗ് ലീനിയർ ഗൈഡ് റെയിൽ ജോഡിക്ക് നിരവധി ഗുണങ്ങളുണ്ട്:
① ചലന സംവേദനക്ഷമത കൂടുതലാണ്, റോളിംഗ് ഗൈഡ് റെയിലിന്റെ ഘർഷണ ഗുണകം ചെറുതാണ്, 0.0025~0.01 മാത്രം, ഡ്രൈവിംഗ് പവർ വളരെയധികം കുറയുന്നു, ഇത് സാധാരണ യന്ത്രങ്ങളുടെ 1/10 ന് തുല്യമാണ്.
② ഡൈനാമിക്, സ്റ്റാറ്റിക് ഘർഷണം തമ്മിലുള്ള വ്യത്യാസം വളരെ ചെറുതാണ്, കൂടാതെ തുടർന്നുള്ള പ്രകടനം മികച്ചതാണ്, അതായത്, ഡ്രൈവിംഗ് സിഗ്നലിനും മെക്കാനിക്കൽ പ്രവർത്തനത്തിനും ഇടയിലുള്ള സമയ ഇടവേള വളരെ ചെറുതാണ്, ഇത് സംഖ്യാ നിയന്ത്രണ സംവിധാനത്തിന്റെ പ്രതികരണ വേഗതയും സംവേദനക്ഷമതയും മെച്ചപ്പെടുത്തുന്നതിന് സഹായകമാണ്.
③ഇത് അതിവേഗ രേഖീയ ചലനത്തിന് അനുയോജ്യമാണ്, കൂടാതെ അതിന്റെ തൽക്ഷണ വേഗത സ്ലൈഡിംഗ് ഗൈഡ് റെയിലുകളേക്കാൾ 10 മടങ്ങ് കൂടുതലാണ്.
④ ഇതിന് വിടവുകളില്ലാത്ത ചലനം സാക്ഷാത്കരിക്കാനും മെക്കാനിക്കൽ സിസ്റ്റത്തിന്റെ ചലന കാഠിന്യം മെച്ചപ്പെടുത്താനും കഴിയും.
⑤പ്രൊഫഷണൽ നിർമ്മാതാക്കൾ നിർമ്മിക്കുന്ന ഇതിന് ഉയർന്ന കൃത്യത, നല്ല വൈവിധ്യം, എളുപ്പമുള്ള അറ്റകുറ്റപ്പണി എന്നിവയുണ്ട്.
5.ത്രീ-ആക്സിസ് ലേസർ പരിശോധന:
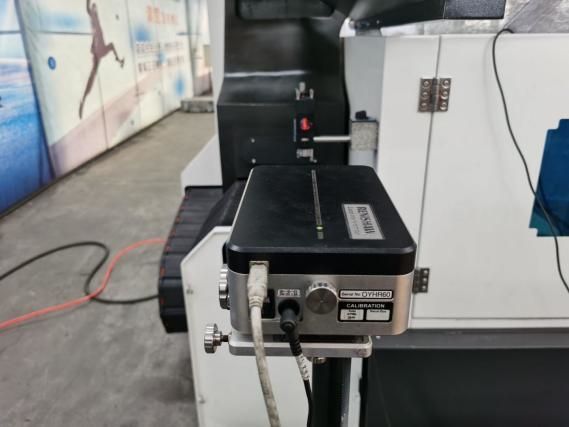
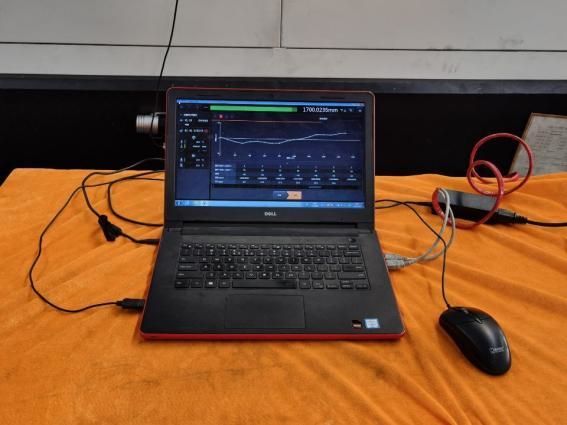
പിച്ച് പിശക്, ബാക്ക്ലാഷ്, പൊസിഷനിംഗ് കൃത്യത, ആവർത്തന പൊസിഷനിംഗ് കൃത്യത മുതലായവ കൃത്യമായി പരിശോധിച്ച് നഷ്ടപരിഹാരം നൽകുന്നതിനായി, ബോസ്മാന്റെ ഓരോ മെഷീനും യുണൈറ്റഡ് കിംഗ്ഡത്തിലെ റെനിഷാ കമ്പനിയുടെ ലേസർ ഇന്റർഫെറോമീറ്റർ ഉപയോഗിച്ച് കാലിബ്രേറ്റ് ചെയ്യുന്നു, ഇത് മെഷീനിന്റെ ഡൈനാമിക്, സ്റ്റാറ്റിക് സ്റ്റെബിലിറ്റി, പ്രോസസ്സിംഗ് കൃത്യത എന്നിവ ഉറപ്പാക്കുന്നു. ബോൾബാർ പരിശോധന ഓരോ മെഷീനും ബ്രിട്ടീഷ് റെനിഷാ കമ്പനിയുടെ ഒരു ബോൾബാർ ഉപയോഗിച്ച് ട്രൂ സർക്കിൾ കൃത്യതയും മെഷീൻ ജ്യാമിതീയ കൃത്യതയും കാലിബ്രേറ്റ് ചെയ്യുന്നു, കൂടാതെ മെഷീനിന്റെ 3D മെഷീനിംഗ് കൃത്യതയും വൃത്താകൃതിയിലുള്ള കൃത്യതയും ഉറപ്പാക്കാൻ ഒരേ സമയം വൃത്താകൃതിയിലുള്ള കട്ടിംഗ് പരീക്ഷണങ്ങൾ നടത്തുന്നു.
6. മെഷീൻ ഉപയോഗ പരിസ്ഥിതി:
6.1. ഉപകരണ ഉപയോഗ പരിസ്ഥിതി ആവശ്യകതകൾ
കൃത്യമായ മെഷീനിംഗിന് ഒരു നിശ്ചിത അന്തരീക്ഷ താപനില നിലനിർത്തേണ്ടത് അത്യാവശ്യമാണ്.
(1) ലഭ്യമായ ആംബിയന്റ് താപനില ആവശ്യകതകൾ -10°C മുതൽ 35°C വരെയാണ്, ആംബിയന്റ് താപനില 20°C ആയിരിക്കുമ്പോൾ, ഈർപ്പം 40% മുതൽ 75% വരെ ആയിരിക്കണം.
(2) മെഷീനിന്റെ സ്റ്റാറ്റിക് കൃത്യത നിർദ്ദിഷ്ട പരിധിക്കുള്ളിൽ നിലനിർത്തുന്നതിന്, ഒപ്റ്റിമൽ ആംബിയന്റ് താപനില 15°C മുതൽ 25°C വരെ ആയിരിക്കണം, കൂടാതെ താപനില വ്യത്യാസം ±2°C/24 മണിക്കൂറിൽ കൂടരുത്.
6.2. പവർ സപ്ലൈ വോൾട്ടേജ്: 3 ഫേസുകൾ, 380V, ±10% വോൾട്ടേജ് ഏറ്റക്കുറച്ചിലുകൾക്കുള്ളിൽ, പവർ സപ്ലൈ ഫ്രീക്വൻസി: 50HZ.
6.3. ഉപയോഗ മേഖലയിലെ വോൾട്ടേജ് അസ്ഥിരമാണെങ്കിൽ, മെഷീനിന്റെ സാധാരണ പ്രവർത്തനം ഉറപ്പാക്കാൻ മെഷീനിൽ ഒരു സ്ഥിരതയുള്ള വൈദ്യുതി വിതരണം ഉണ്ടായിരിക്കണം.
6.4. മെഷീനിന് വിശ്വസനീയമായ ഗ്രൗണ്ടിംഗ് ഉണ്ടായിരിക്കണം: ഗ്രൗണ്ടിംഗ് വയർ ഒരു ചെമ്പ് വയർ ആണ്, വയർ വ്യാസം 10mm² ൽ കുറയരുത്, ഗ്രൗണ്ടിംഗ് പ്രതിരോധം 4 ഓമ്മിൽ കുറവായിരിക്കണം.
6.5. ഉപകരണങ്ങളുടെ സാധാരണ പ്രവർത്തന പ്രകടനം ഉറപ്പാക്കുന്നതിന്, വായു സ്രോതസ്സിലെ കംപ്രസ് ചെയ്ത വായു വായു സ്രോതസ്സിന്റെ ആവശ്യകതകൾ നിറവേറ്റുന്നില്ലെങ്കിൽ, മെഷീനിന്റെ വായു ഉപഭോഗത്തിന് മുമ്പ് ഒരു കൂട്ടം വായു സ്രോതസ്സ് ശുദ്ധീകരണ ഉപകരണം (ഡീഹ്യുമിഡിഫിക്കേഷൻ, ഡീഗ്രേസിംഗ്, ഫിൽട്ടറിംഗ്) ചേർക്കണം.
6.6. യന്ത്രങ്ങളുടെ ഉത്പാദന പരാജയമോ കൃത്യത നഷ്ടപ്പെടുന്നതോ ഒഴിവാക്കാൻ ഉപകരണങ്ങൾ നേരിട്ടുള്ള സൂര്യപ്രകാശം, വൈബ്രേഷൻ, താപ സ്രോതസ്സുകൾ, ഉയർന്ന ഫ്രീക്വൻസി ജനറേറ്ററുകൾ, ഇലക്ട്രിക് വെൽഡിംഗ് മെഷീനുകൾ മുതലായവയിൽ നിന്ന് അകറ്റി നിർത്തുക.
7.സാങ്കേതിക പാരാമീറ്ററുകൾ:
| മോഡൽ | 5020-5ഇസെഡ് | |
| പരമാവധി പ്രോസസ്സിംഗ് വർക്ക്പീസ് വലുപ്പം | നീളം × വീതി × ഉയരം (മില്ലീമീറ്റർ) | 5000×2000×2500 |
| ഗാൻട്രി പരമാവധി ഫീഡ് | വീതി (മില്ലീമീറ്റർ) | 2300 മ |
| ജോലി ചെയ്യുന്ന മേശയുടെ വലിപ്പം | നീളം X വീതി (മില്ലീമീറ്റർ) | 5000*2000 |
| ടേബിൾ യാത്ര | വർക്ക്ബെഞ്ച് മുന്നോട്ടും പിന്നോട്ടും നീങ്ങുന്നു (മില്ലീമീറ്റർ) | 5000 ഡോളർ |
| ഇരട്ട റാം ലിഫ്റ്റ് മുകളിലേക്കും താഴേക്കും | റാമിന്റെ മുകളിലേക്കും താഴേക്കും ഉള്ള സ്ട്രോക്ക് (മില്ലീമീറ്റർ) | 2500 രൂപ |
| തിരശ്ചീന റാം തരം ഡ്രില്ലിംഗ് ഹെഡ് പവർ ഹെഡ് വൺ ടു | അളവ് (2) | 2 |
| തിരശ്ചീന റാം തരം ഡ്രില്ലിംഗ് ഹെഡ് പവർ ഹെഡ് വൺ ടു | സ്പിൻഡിൽ ടേപ്പർ | ബിടി50 |
| സ്പിൻഡിൽ വേഗത (r/min) | 30~5000 | |
| സെർവോ സ്പിൻഡിൽ മോട്ടോർ പവർ (kw) | 37*2 37*2 ടേബിൾ | |
| രണ്ട് സ്പിൻഡിലുകളുടെയും മൂക്കിന്റെ അറ്റങ്ങളുടെ മധ്യഭാഗങ്ങൾ തമ്മിലുള്ള ദൂരം (മില്ലീമീറ്റർ) | 1500-2500 മി.മീ | |
| സിംഗിൾ റാമിന്റെ ഇടത്, വലത് സ്ട്രോക്ക് (മില്ലീമീറ്റർ) | 500 ഡോളർ | |
| ഇരട്ട റാമിന്റെ ഇടത്, വലത് സ്ട്രോക്ക് (മില്ലീമീറ്റർ) | 1000 ഡോളർ | |
| ദ്വിദിശ സ്ഥാനനിർണ്ണയ കൃത്യത | 300 മിമി*300 മിമി | ±0.025 |
| ദ്വിദിശ ആവർത്തന സ്ഥാനനിർണ്ണയ കൃത്യത | 300 മിമി*300 മിമി | ±0.02 ± |
| മൊത്തം ഭാരം (t) | (ഏകദേശം)55 | മൊത്തം ഭാരം (t) |
ഉൽപ്പന്ന വിഭാഗങ്ങൾ
-

വിസി സീരീസ് ഹൈ റിജിഡിറ്റി സിഎൻസി മെഷീനിംഗ് സെന്റർ വൈ...
-

HP സീരീസ് ഹൊറിസോണ്ടൽ മൂവിംഗ് കോളം ലീനിയർ ഗൈഡ്...
-

HT സീരീസ് തിരശ്ചീന മൂവിംഗ് കോളം ലീനിയർ ഗൈഡ്...
-

VS സീരീസ് ഫോർ-ട്രാക്ക് ഹെവി ഡ്യൂട്ടി CNC മെഷീനിംഗ് സി...
-

ഉയർന്ന കാഠിന്യമുള്ള വി സീരീസ് സിഎൻസി മെഷീനിംഗ് സെന്റർ
-

എക്സ് സീരീസ് ഡബിൾ കോളം സിഎൻസി മെഷീനിംഗ് സെന്റർ
-

തിരശ്ചീന 5-ആക്സിസ് CNC മെഷീനിംഗ് സെന്റർ TKG1600
-

CNC വെർട്ടിക്കൽ ടേണിംഗ് ആൻഡ് മില്ലിംഗ് കോമ്പോസിറ്റ് സെന്റ്...
-

ഹൈ സ്പീഡ് CNC മെഷീനിംഗ് സെന്റർ GM സീരീസ്
-

ഹൈ സ്പീഡ് സിഎൻസി മില്ലിംഗ് ജിടി സീരീസ്
-

ഡ്യുവൽ-സ്പിൻഡിൽ CNC ലേത്ത് SK32
-

ചക്രത്തിനായുള്ള CNC വെർട്ടിക്കൽ മെഷീനിംഗ് സെന്റർ RFTV510...