


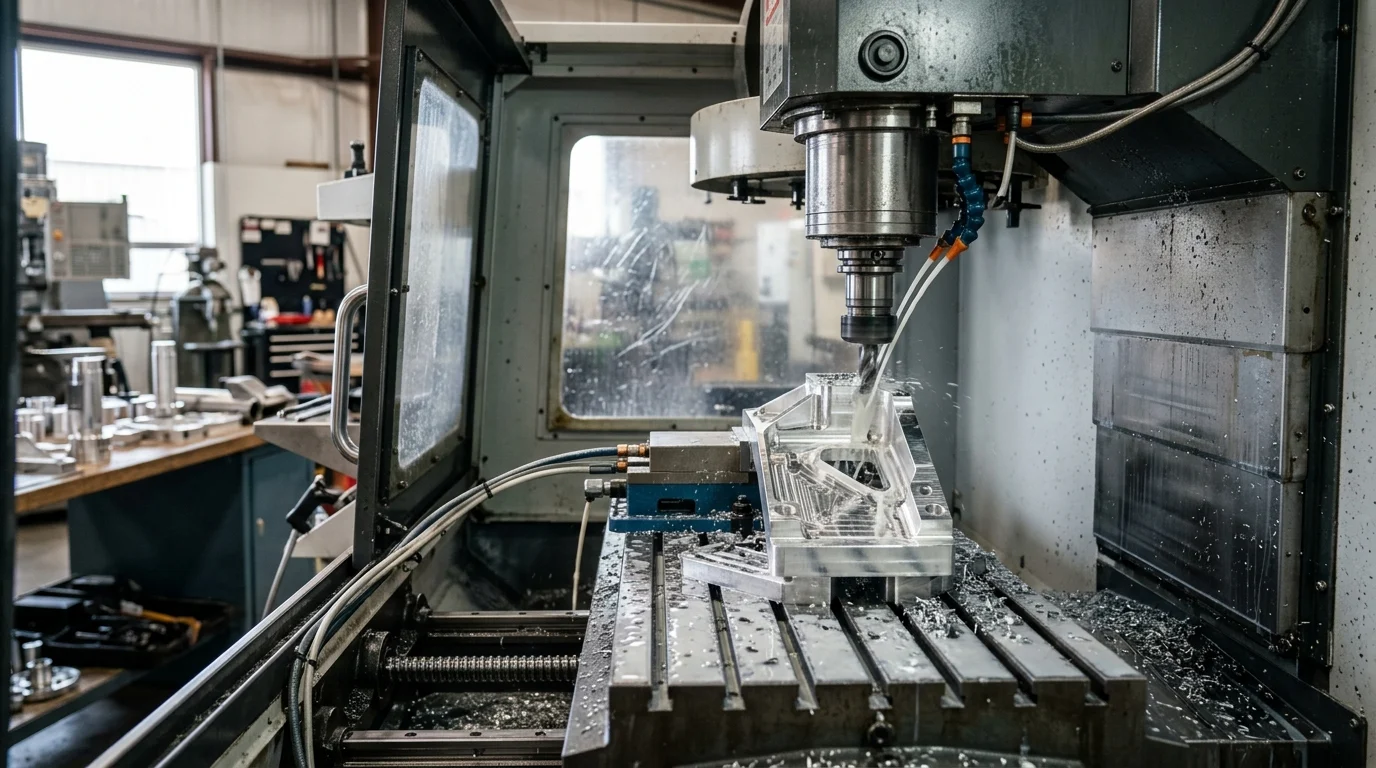
ഉയർന്ന കൃത്യതയുള്ള CNC എന്തുകൊണ്ട് പ്രധാനമാണ്
ആധുനിക നിർമ്മാണ രംഗത്ത്,ഉയർന്ന കൃത്യതയുള്ള CNC യന്ത്രങ്ങൾആഗോള മത്സരക്ഷമതയ്ക്കുള്ള ഒരു പ്രത്യേക ആവശ്യകതയിൽ നിന്ന് അടിസ്ഥാന നിലവാരത്തിലേക്ക് മാറിയിരിക്കുന്നു. സംഭരണ സംഘങ്ങൾക്കും മൊത്തവ്യാപാരികൾക്കും, മൈക്രോൺ-ലെവൽ കൃത്യതയ്ക്ക് കഴിവുള്ള ഉപകരണങ്ങൾ സോഴ്സ് ചെയ്യുന്നത് ഇനി സാങ്കേതിക സവിശേഷതകൾ പാലിക്കുക മാത്രമല്ല; ലാഭ മാർജിനുകൾ സംരക്ഷിക്കുന്നതിനും വിതരണ ശൃംഖലയുടെ വിശ്വാസ്യത ഉയർത്തുന്നതിനുമുള്ള ഒരു തന്ത്രപരമായ കുതന്ത്രമാണിത്.
±0.001 mm മുതൽ ±0.005 mm വരെയുള്ള ഇടുങ്ങിയ ടോളറൻസുകൾ കൈകാര്യം ചെയ്യുമ്പോൾ, പിശകിനുള്ള സാധ്യത ഏതാണ്ട് നിലവിലില്ല. ഉയർന്ന കൃത്യതയുള്ള ഇൻഫ്രാസ്ട്രക്ചറിൽ നിക്ഷേപിക്കുന്നത് കർശനമായ അന്താരാഷ്ട്ര ഗുണനിലവാര മാനദണ്ഡങ്ങൾ പാലിച്ചുകൊണ്ട് ഉൽപാദനം അളക്കാനുള്ള ഒരു നിർമ്മാതാവിന്റെ കഴിവിനെ നേരിട്ട് സ്വാധീനിക്കുന്നു.
ത്രൂപുട്ടിലും സ്ക്രാപ്പ് കുറയ്ക്കലിലും ആഘാതം
ഉയർന്ന കൃത്യതയുള്ള CNC മെഷീനുകളുടെ പ്രവർത്തനപരമായ സ്വാധീനം ഏറ്റവും കൂടുതൽ ദൃശ്യമാകുന്നത് ത്രൂപുട്ട് മെട്രിക്സിലും സ്ക്രാപ്പ് റിഡക്ഷനിലുമാണ്. ലെഗസി അല്ലെങ്കിൽ കുറഞ്ഞ കാഠിന്യമുള്ള ഉപകരണങ്ങൾ പലപ്പോഴും താപ വികലതയും വൈബ്രേഷനും അനുഭവിക്കുന്നു, ഇത് സങ്കീർണ്ണമായ ലോഹനിർമ്മാണ പ്രവർത്തനങ്ങളിൽ സ്ക്രാപ്പ് നിരക്കുകൾ 4% മുതൽ 6% വരെ എളുപ്പത്തിൽ കവിയാൻ ഇടയാക്കും. മൈക്രോൺ-ലെവൽ ശേഷിയുള്ള മെഷീനുകളിലേക്ക് അപ്ഗ്രേഡ് ചെയ്യുന്നതിലൂടെ, സൗകര്യങ്ങൾക്ക് വൈകല്യ നിരക്കുകൾ 0.5% ൽ താഴെയാക്കാൻ കഴിയും.
കൂടാതെ, ഉയർന്ന കൃത്യത മാനുവൽ പോളിഷിംഗ് അല്ലെങ്കിൽ സെക്കൻഡറി ഗ്രൈൻഡിംഗ് പോലുള്ള സെക്കൻഡറി ഫിനിഷിംഗ് പ്രവർത്തനങ്ങളുടെ ആവശ്യകതയെ ഇല്ലാതാക്കുന്നു. പ്രവർത്തനങ്ങളുടെ ഈ ഏകീകരണം മൊത്തത്തിലുള്ള ഉപകരണ ഫലപ്രാപ്തിയെ (OEE) ഗണ്യമായി വർദ്ധിപ്പിക്കുകയും സൈക്കിൾ സമയം കുറയ്ക്കുകയും ചെയ്യുന്നു, ഇത് അനുവദിക്കുന്നുപ്രൊഡക്ഷൻ ലൈൻഓരോ ഷിഫ്റ്റിലും കൂടുതൽ ഔട്ട്പുട്ട് ലഭിക്കാൻ.
മൈക്രോൺ-ലെവൽ കൃത്യത ആവശ്യമുള്ള വ്യവസായങ്ങൾ
മൈക്രോൺ-ലെവൽ കൃത്യത നിർബന്ധമാക്കുന്ന കർശനമായ നിയന്ത്രണ, സുരക്ഷാ ചട്ടക്കൂടുകൾക്ക് കീഴിലാണ് ചില നിർമ്മാണ മേഖലകൾ പ്രവർത്തിക്കുന്നത്. എയ്റോസ്പേസ് വ്യവസായത്തിൽ, ടർബൈൻ ബ്ലേഡുകളും ഘടനാപരമായ ഘടകങ്ങളും അങ്ങേയറ്റത്തെ വായുസഞ്ചാര സമ്മർദ്ദങ്ങളെ നേരിടാൻ കൃത്യമായ ജ്യാമിതീയ സഹിഷ്ണുതകൾ ആവശ്യമാണ്. അതുപോലെ, ബയോകോംപാറ്റിബിലിറ്റിക്ക് ഉപരിതല ഫിനിഷും ഡൈമൻഷണൽ കൃത്യതയും നിർണായകമായ ഓർത്തോപീഡിക് ഇംപ്ലാന്റുകളും ശസ്ത്രക്രിയാ ഉപകരണങ്ങളും നിർമ്മിക്കുന്നതിന് മെഡിക്കൽ ഉപകരണ മേഖല ഉയർന്ന കൃത്യതയുള്ള 5-ആക്സിസ് മെഷീനിംഗ് സെന്ററുകളെ ആശ്രയിക്കുന്നു.
വീൽ ഹബ്ബുകൾ, ക്രാങ്ക്ഷാഫ്റ്റുകൾ, ഫ്ലൈ വീലുകൾ, ഹൈഡ്രോളിക് വാൽവുകൾ തുടങ്ങിയ ഘടകങ്ങൾക്ക് ഓട്ടോമോട്ടീവ്, ഹെവി മെഷിനറി മേഖലകളും കൃത്യമായ മാനദണ്ഡങ്ങൾ ആവശ്യപ്പെടുന്നു. ഈ ആപ്ലിക്കേഷനുകൾക്കായി, തടസ്സമില്ലാത്ത അസംബ്ലിയും ദീർഘകാല മെക്കാനിക്കൽ വിശ്വാസ്യതയും ഉറപ്പാക്കാൻ ടയർ 1, ടയർ 2 വിതരണക്കാർ കർക്കശവും അതിവേഗവുമായ സിഎൻസി ടേണിംഗ്, മില്ലിംഗ് സെന്ററുകൾ വിന്യസിക്കണം.
വാങ്ങുന്നവർ ടോളറൻസ് ആവശ്യകതകൾ എങ്ങനെ നിർവചിക്കണം
വിതരണക്കാരുമായി ആശയവിനിമയം നടത്തുമ്പോൾ സംഭരണ വിദഗ്ദ്ധർ വ്യത്യസ്ത കൃത്യതാ മെട്രിക്കുകൾ വ്യക്തമായി വേർതിരിച്ചറിയണം. വാങ്ങുന്നവർ ISO 230-2 മാനദണ്ഡങ്ങൾ ഉപയോഗിച്ച് ആവശ്യകതകൾ നിർവചിക്കണം, "സ്ഥാനനിർണ്ണയ കൃത്യത" (പലപ്പോഴും 0.004 mm മുതൽ 0.008 mm വരെ ലക്ഷ്യമിടുന്നത്) "ആവർത്തനക്ഷമത" (സാധാരണയായി 0.002 mm മുതൽ 0.005 mm വരെ ആവശ്യമാണ്) എന്നിവയിൽ നിന്ന് വ്യക്തമായി വേർതിരിക്കണം.
ഉപകരണ സോഴ്സിംഗിലെ ഒരു സാധാരണ വീഴ്ച പ്രവർത്തന അന്തരീക്ഷം വ്യക്തമാക്കാതെ സാമാന്യവൽക്കരിച്ച ടോളറൻസ് ക്ലെയിമുകൾ സ്വീകരിക്കുന്നതാണ്. വാങ്ങുന്നവർ മെഷീൻ ചെയ്യുന്ന മെറ്റീരിയൽ (ഉദാ: ടൈറ്റാനിയം vs. അലുമിനിയം), പ്രതീക്ഷിക്കുന്ന സ്പിൻഡിൽ ലോഡുകൾ, ഫാക്ടറി തറയുടെ താപ അവസ്ഥകൾ എന്നിവയെ അടിസ്ഥാനമാക്കി അവരുടെ ആവശ്യകതകൾ നിർവചിക്കണം, യഥാർത്ഥ ഉൽപാദന സാഹചര്യങ്ങളിൽ വിതരണക്കാരൻ ഈ ടോളറൻസുകൾ ഉറപ്പുനൽകുന്നുവെന്ന് ഉറപ്പാക്കണം.
കൃത്യതയെ നിയന്ത്രിക്കുന്ന മെഷീൻ ഡിസൈൻ ഘടകങ്ങൾ
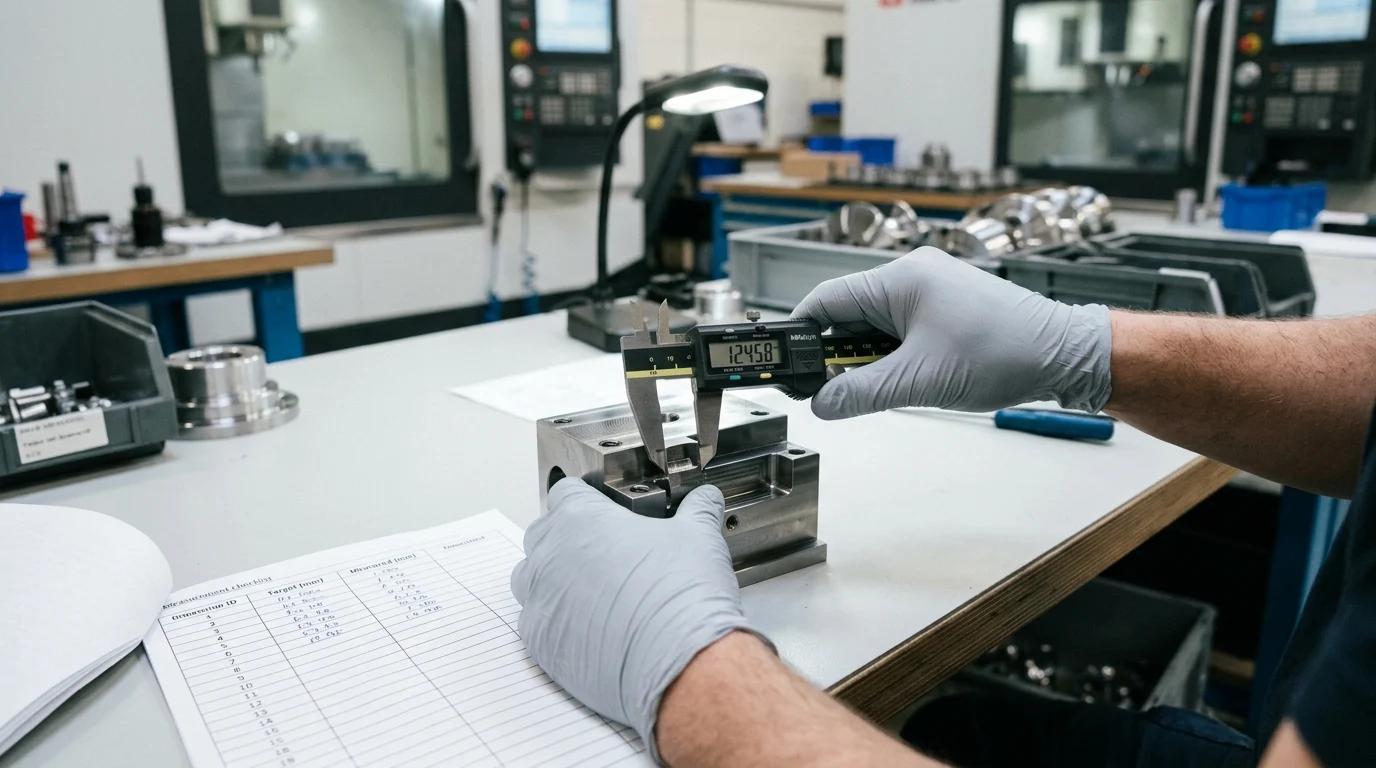
സോഫ്റ്റ്വെയറും നിയന്ത്രണ സംവിധാനങ്ങളും നിർണായകമാണെങ്കിലും, ദുർബലമായ മെക്കാനിക്കൽ അടിത്തറയ്ക്ക് നഷ്ടപരിഹാരം നൽകാൻ അവയ്ക്ക് കഴിയില്ല. മൈക്രോൺ-ലെവൽ കൃത്യത അടിസ്ഥാനപരമായി CNC മെഷീനിന്റെ ഭൗതിക രൂപകൽപ്പന, പിണ്ഡം, ഘടനാപരമായ സമഗ്രത എന്നിവയാൽ നിർണ്ണയിക്കപ്പെടുന്നു. ഒന്നിലധികം വർഷത്തെ ആയുസ്സിൽ ഹെവി-ഡ്യൂട്ടി കട്ടിംഗ് സൈക്കിളുകളിൽ കൃത്യത നിലനിർത്താൻ കഴിയുമെന്ന് ഉറപ്പാക്കാൻ സോഴ്സിംഗ് ടീമുകൾ ഉപകരണത്തിന്റെ അടിസ്ഥാന ആർക്കിടെക്ചർ വിലയിരുത്തണം.
കാഠിന്യം, താപ സ്ഥിരത, സ്പിൻഡിൽ ഗുണനിലവാരം
മെഷീൻ ബെഡിൽ നിന്നാണ് കാഠിന്യം ആരംഭിക്കുന്നത്. ഉയർന്ന കൃത്യതയുള്ള മെഷീനുകൾ സാധാരണയായി ഉയർന്ന ഗ്രേഡ് മീഹാനൈറ്റ് കാസ്റ്റ് ഇരുമ്പ് അല്ലെങ്കിൽ പോളിമർ കോൺക്രീറ്റ് ബേസുകൾ ഉപയോഗിക്കുന്നു, ഇത് സ്റ്റാൻഡേർഡ് സ്റ്റീൽ വെൽഡ്മെന്റുകളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ അസാധാരണമായ വൈബ്രേഷൻ ആഗിരണവും ഘടനാപരമായ സ്ഥിരതയും നൽകുന്നു. ഉയർന്ന ഫീഡ് പ്രവർത്തനങ്ങളിൽ ഉപകരണത്തിന്റെ വ്യതിചലനം ഈ കാഠിന്യം തടയുന്നു.
താപ സ്ഥിരതയും ഒരുപോലെ പ്രധാനമാണ്. 12,000 മുതൽ 24,000 വരെ ആർപിഎമ്മിൽ കറങ്ങുന്ന സ്പിൻഡിലുകൾ വലിയ താപം സൃഷ്ടിക്കുന്നു, ഇത് മെഷീൻ ഫ്രെയിമിൽ സൂക്ഷ്മ വികാസങ്ങൾക്ക് കാരണമാകും. ഘടനാപരമായ സന്തുലിതാവസ്ഥ നിലനിർത്തുന്നതിന് പ്രീമിയം സിഎൻസി മെഷീനുകൾ സ്പിൻഡിൽ ചില്ലറുകൾ, കൂളന്റ്-ത്രൂ-ബോൾ-സ്ക്രൂ ഡിസൈനുകൾ എന്നിവയുൾപ്പെടെയുള്ള നൂതന താപ നഷ്ടപരിഹാര സംവിധാനങ്ങളെ സംയോജിപ്പിക്കുന്നു. മികച്ച ഉപരിതല ഫിനിഷുകൾ ഉറപ്പാക്കാൻ ഉയർന്ന നിലവാരമുള്ള സ്പിൻഡിലുകൾ 2 മൈക്രോണിൽ താഴെയുള്ള റൺഔട്ട് പ്രദർശിപ്പിക്കണം.
സംഭരണ സംഘങ്ങൾ താരതമ്യം ചെയ്യേണ്ട പ്രധാന സവിശേഷതകൾ
വിതരണക്കാരുടെ നിർദ്ദേശങ്ങൾ താരതമ്യം ചെയ്യുമ്പോൾ, സംഭരണ സംഘങ്ങൾ അടിസ്ഥാന വിലയ്ക്ക് അപ്പുറത്തേക്ക് നോക്കുകയും നിർദ്ദിഷ്ട മെക്കാനിക്കൽ, ഇലക്ട്രിക്കൽ സവിശേഷതകൾ വിശകലനം ചെയ്യുകയും വേണം. ലീനിയർ ഗൈഡ്വേകൾ (റോളർ vs. ബോൾ) അല്ലെങ്കിൽ പരമ്പരാഗത ബോക്സ് വഴികൾ തിരഞ്ഞെടുക്കുന്നത് മെഷീനിന്റെ വേഗതയ്ക്കും ഹെവി കട്ടിംഗ് ശേഷിക്കും ഇടയിലുള്ള സന്തുലിതാവസ്ഥയെ നിർണ്ണയിക്കുന്നു.
| സ്പെസിഫിക്കേഷൻ വിഭാഗം | സ്റ്റാൻഡേർഡ് സിഎൻസി ശേഷി | ഉയർന്ന കൃത്യതയുള്ള CNC ശേഷി | ഉൽപ്പാദനത്തിൽ ആഘാതം |
|---|---|---|---|
| സ്ഥാനനിർണ്ണയ കൃത്യത | ±0.010 മിമി | ±0.004 മിമി | ദ്വിതീയ ഫിനിഷിംഗ് പ്രവർത്തനങ്ങൾ ഇല്ലാതാക്കുന്നു |
| ആവർത്തനക്ഷമത | ±0.008 മിമി | ±0.002 മിമി | ബാച്ച്-ടു-ബാച്ച് സ്ഥിരത ഉറപ്പാക്കുന്നു |
| സ്പിൻഡിൽ റൺഔട്ട് | < 5 മൈക്രോൺ | < 2 മൈക്രോൺ | ഉപകരണത്തിന്റെ ആയുസ്സും ഉപരിതല ഫിനിഷും പരമാവധിയാക്കുന്നു |
| റാപ്പിഡ് ട്രാവേഴ്സ് റേറ്റ് | 24 മി/മിനിറ്റ് | 36 – 48 മീ/മിനിറ്റ് | മുറിക്കാത്ത സമയം കുറയ്ക്കുകയും ത്രൂപുട്ട് വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു |
| നിയന്ത്രണ മിഴിവ് | 1 മൈക്രോൺ | 0.1 മൈക്രോൺ (നാനോമീറ്റർ നിയന്ത്രണം) | മോൾഡ് നിർമ്മാണത്തിൽ അൾട്രാ-സ്മൂത്ത് കോണ്ടൂരിംഗ് പ്രാപ്തമാക്കുന്നു |
കൂടാതെ, വാങ്ങുന്നവർ സ്പിൻഡിൽ മോട്ടോറുകളുടെ ടോർക്ക് കർവുകളും സെർവോ ആക്സിസുകളുടെ ത്രസ്റ്റ് ഫോഴ്സും താരതമ്യം ചെയ്യണം. ആക്രമണാത്മക ലോഹ നീക്കം ചെയ്യൽ നിരക്കുകളുടെ സമ്മർദ്ദത്തിൽ മെഷീൻ എങ്ങനെ പ്രവർത്തിക്കുമെന്ന് ഈ ക്വാണ്ടിറ്റേറ്റീവ് മെട്രിക്കുകൾ വ്യക്തമായ ചിത്രം നൽകുന്നു.
ലംബ, തിരശ്ചീന, ഗാൻട്രി അല്ലെങ്കിൽ ടേണിംഗ് മെഷീനുകൾ എപ്പോൾ തിരഞ്ഞെടുക്കണം
ശരിയായ മെഷീൻ ആർക്കിടെക്ചർ തിരഞ്ഞെടുക്കുന്നത് വർക്ക്പീസ് അളവുകൾ, ബാച്ച് വലുപ്പങ്ങൾ, ആവശ്യമായ സൈക്കിൾ സമയങ്ങൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. വെർട്ടിക്കൽ മെഷീനിംഗ് സെന്ററുകൾ (VMC-കൾ) മികച്ച വൈവിധ്യവും കുറഞ്ഞ നിക്ഷേപ ചെലവും വാഗ്ദാനം ചെയ്യുന്നു, ഇത് ഫ്ലാറ്റ് ഭാഗങ്ങൾ, പൂപ്പൽ നിർമ്മാണം, എന്നിവയ്ക്ക് അനുയോജ്യമാക്കുന്നു.പൊതുവായ ലോഹപ്പണി. ഉയർന്ന അളവിലുള്ള ഉൽപാദനത്തിൽ ഹൊറിസോണ്ടൽ മെഷീനിംഗ് സെന്ററുകൾ (HMC-കൾ) മികവ് പുലർത്തുന്നു; അവയുടെ ശവകുടീര ഫിക്ചറുകളും മികച്ച ചിപ്പ് ഇവാക്വേഷനും എഞ്ചിൻ ബ്ലോക്കുകൾ, വാൽവുകൾ പോലുള്ള സങ്കീർണ്ണമായ ഓട്ടോമോട്ടീവ് കാസ്റ്റിംഗുകൾക്ക് അവയെ തിരഞ്ഞെടുക്കാനുള്ള തിരഞ്ഞെടുപ്പാക്കി മാറ്റുന്നു.
എയ്റോസ്പേസ് ബൾക്ക്ഹെഡുകൾ അല്ലെങ്കിൽ ഹെവി റെയിൽവേ ഭാഗങ്ങൾ പോലുള്ള 2,000 മില്ലീമീറ്ററിൽ കൂടുതൽ നീളമുള്ള കൂറ്റൻ ഘടകങ്ങൾക്ക് -ഗാൻട്രി അല്ലെങ്കിൽ ഇരട്ട-കോളം മെഷീനിംഗ് സെന്ററുകൾആവശ്യമായ ഘടനാപരമായ വ്യാപ്തിയും കാഠിന്യവും നൽകുന്നു. പകരമായി, ഒരേസമയം മില്ലിംഗും ടേണിംഗും ആവശ്യമുള്ള സിലിണ്ടർ ഭാഗങ്ങൾ കൈകാര്യം ചെയ്യുമ്പോൾ, മൾട്ടി-ടാസ്കിംഗ് ടേണിംഗ് സെന്ററുകളോ 5-ആക്സിസ് മെഷീനിംഗ് സെന്ററുകളോ സജ്ജീകരണ സമയം കുറയ്ക്കുകയും ഒന്നിലധികം സിംഗിൾ-പർപ്പസ് മെഷീനുകൾക്കിടയിൽ ഭാഗങ്ങൾ നീക്കുമ്പോൾ ഉണ്ടാകുന്ന ടോളറൻസ് സ്റ്റാക്കിംഗ് പിശകുകൾ കുറയ്ക്കുകയും ചെയ്യുന്നു.
ഓർഡർ ചെയ്യുന്നതിന് മുമ്പ് CNC കൃത്യത എങ്ങനെ സാധൂകരിക്കാം
മൈക്രോൺ-ലെവൽ കഴിവുകൾ സ്ഥിരീകരിക്കുന്നതിന് സംഭരണ സംഘങ്ങൾക്ക് മാർക്കറ്റിംഗ് ബ്രോഷറുകളെ മാത്രം ആശ്രയിക്കാൻ കഴിയില്ല. ഒരു CNC മെഷീനിന്റെ കൃത്യത സാധൂകരിക്കുന്നതിന് കയറ്റുമതി ചെയ്യുന്നതിന് മുമ്പ് കർശനമായ, ഡാറ്റാധിഷ്ഠിത സമീപനം ആവശ്യമാണ്. കർശനമായ ഒരു ഫാക്ടറി സ്വീകാര്യതാ പരിശോധന (FAT) പ്രോട്ടോക്കോൾ സ്ഥാപിക്കുന്നത്, അന്തിമ ബാലൻസ് പേയ്മെന്റ് പുറത്തിറക്കുന്നതിന് മുമ്പ് ഉപകരണങ്ങൾ എല്ലാ കരാർ സ്പെസിഫിക്കേഷനുകളും പാലിക്കുന്നുണ്ടെന്ന് ഉറപ്പാക്കുന്നു.
പരിശോധനാ രീതികൾ, ടെസ്റ്റ് കട്ടുകൾ, സ്വീകാര്യത മാനദണ്ഡങ്ങൾ
സിഎൻസി ജ്യാമിതി സാധൂകരിക്കുന്നതിനുള്ള സുവർണ്ണ മാനദണ്ഡം ലേസർ ഇന്റർഫെറോമീറ്റർ പരിശോധനയാണ്, ഇത് അച്ചുതണ്ടുകളുടെ മുഴുവൻ യാത്രയിലുടനീളമുള്ള ലീനിയർ പൊസിഷനിംഗും പിച്ച്/യാവ് പിശകുകളും മാപ്പ് ചെയ്യുന്നു. മെഷീൻ ISO അല്ലെങ്കിൽ JIS കൃത്യത മാനദണ്ഡങ്ങൾ പാലിക്കുന്നുണ്ടെന്ന് തെളിയിക്കുന്ന ഡോക്യുമെന്റേഷൻ വിതരണക്കാർ നൽകണം. കൂടാതെ, ഒരേസമയം മൾട്ടി-ആക്സിസ് ഇന്റർപോളേഷൻ വിലയിരുത്തുന്നതിന് ബോൾബാർ പരിശോധന നിർണായകമാണ്; ഉയർന്ന കൃത്യതയുള്ള മോഡലുകൾക്ക് സാധാരണയായി 0.005 മില്ലിമീറ്ററിൽ താഴെയുള്ള സർക്കുലാരിറ്റി പിശക് പ്രതീക്ഷിക്കുന്നു.
സ്റ്റാറ്റിക് അളവുകൾക്കപ്പുറം, വാങ്ങുന്നവർ ടെസ്റ്റ് കട്ടുകൾ നിർബന്ധമാക്കണം. NAS 979 "സർക്കിൾ-ഡയമണ്ട്-സ്ക്വയർ" ടെസ്റ്റ് സാർവത്രികമായി അംഗീകരിക്കപ്പെട്ട ഒരു ബെഞ്ച്മാർക്കാണ്. ഡൈനാമിക് കട്ടിംഗ് പ്രകടനം സ്റ്റാറ്റിക് കൃത്യത അവകാശവാദങ്ങളെ പ്രതിഫലിപ്പിക്കുന്നുണ്ടോ എന്ന് പരിശോധിക്കാൻ പൂർത്തിയായ ടെസ്റ്റ് പീസ് ഒരു കാലിബ്രേറ്റഡ് കോർഡിനേറ്റ് മെഷറിംഗ് മെഷീനിൽ (CMM) അളക്കണം.
വിതരണക്കാരന്റെ കഴിവും ഇഷ്ടാനുസൃതമാക്കലും എങ്ങനെ വിലയിരുത്താം
ഒരു വിതരണക്കാരനെ വിലയിരുത്തുന്നതിൽ ഒരൊറ്റ മെഷീനെ വിലയിരുത്തുന്നതിനപ്പുറം ഒരു കാര്യമുണ്ട്; അതിൽ അവരുടെ എഞ്ചിനീയറിംഗ് ഡെപ്ത്തും ഗുണനിലവാര നിയന്ത്രണ അടിസ്ഥാന സൗകര്യങ്ങളും ഓഡിറ്റ് ചെയ്യുന്നത് ഉൾപ്പെടുന്നു. ആഗോള വാങ്ങുന്നവർ വിതരണക്കാരുടെ ISO 9001 സർട്ടിഫിക്കേഷൻ പരിശോധിക്കുകയും അവരുടെ അസംബ്ലി പരിതസ്ഥിതികൾ പരിശോധിക്കുന്നതിന് വെർച്വൽ അല്ലെങ്കിൽ മൂന്നാം കക്ഷി ഫാക്ടറി ഓഡിറ്റുകൾ അഭ്യർത്ഥിക്കുകയും വേണം. സ്ക്രാപ്പിംഗ്, അലൈൻമെന്റ് ഘട്ടങ്ങളിൽ താപ വികാസം തടയുന്നതിന് ഉയർന്ന കൃത്യതയുള്ള മെഷീനുകൾ താപനില നിയന്ത്രിത സൗകര്യങ്ങളിൽ (സാധാരണയായി 20°C ± 1°C-ൽ പരിപാലിക്കപ്പെടുന്നു) കൂട്ടിച്ചേർക്കണം.
കൂടാതെ, വ്യവസായ-നിർദ്ദിഷ്ട പരിഹാരങ്ങൾ നൽകാനുള്ള കഴിവ് വിതരണക്കാർ പ്രകടിപ്പിക്കണം. റോട്ടറി ടേബിളുകൾ ഇഷ്ടാനുസൃതമാക്കൽ, റോബോട്ടിക് ലോഡിംഗ്/അൺലോഡിംഗ് സിസ്റ്റങ്ങൾ സംയോജിപ്പിക്കൽ, വാങ്ങുന്നയാളുടെ കൃത്യമായ ലോഹനിർമ്മാണ ആവശ്യകതകൾക്ക് അനുസൃതമായി പ്രത്യേക ഹൈഡ്രോളിക് ഫിക്ചറുകൾ രൂപകൽപ്പന ചെയ്യൽ എന്നിവ ഇതിൽ ഉൾപ്പെടുന്നു.
വാണിജ്യ പദങ്ങൾ: MOQ, ലീഡ് സമയം, പരിശീലനം, വാറന്റി
ഉയർന്ന മൂല്യമുള്ള മൂലധന ഉപകരണങ്ങൾക്കുള്ള വാണിജ്യ നിബന്ധനകൾക്ക് വാങ്ങുന്നവരുടെ അപകടസാധ്യത കുറയ്ക്കുന്നതിന് ശ്രദ്ധാപൂർവ്വം ചർച്ചകൾ ആവശ്യമാണ്. മിനിമം ഓർഡർ അളവ് (MOQ) സാധാരണയായി ഒരു യൂണിറ്റാണെങ്കിലും, ഒരു മുഴുവൻ പ്രൊഡക്ഷൻ ലൈനിനും ഒന്നിലധികം യൂണിറ്റുകൾ ഓർഡർ ചെയ്യുന്ന വാങ്ങുന്നവർ നിശ്ചിത ഡെലിവറി ഷെഡ്യൂളുകൾ ചർച്ച ചെയ്യണം. ഉയർന്ന കൃത്യതയുള്ള CNC മെഷീനുകൾക്കുള്ള ലീഡ് സമയങ്ങൾ സാധാരണയായി 60 മുതൽ 120 ദിവസം വരെയാണ്, ഇത് കസ്റ്റം ഓട്ടോമേഷന്റെയും കൺട്രോളർ കോൺഫിഗറേഷനുകളുടെയും സങ്കീർണ്ണതയെ വളരെയധികം ആശ്രയിച്ചിരിക്കുന്നു (ഉദാഹരണത്തിന്, ഫാനുക്, സീമെൻസ്, അല്ലെങ്കിൽ ഹൈഡൻഹെയിൻ).
വാറണ്ടിയും പരിശീലനവും മാറ്റാനാവാത്ത ഘടകങ്ങളാണ്. ഒരു സ്റ്റാൻഡേർഡ് കൊമേഴ്സ്യൽ വാറന്റി 12 മുതൽ 24 മാസം വരെ ഭാഗങ്ങളും തൊഴിലാളികളും ഉൾക്കൊള്ളണം. ഉയർന്ന കൃത്യതയുള്ള, 5-ആക്സിസ് അല്ലെങ്കിൽ മൾട്ടി-ടാസ്കിംഗ് മെഷീനുകൾ പ്രവർത്തിപ്പിക്കുന്നതിന് പ്രത്യേക കഴിവുകൾ ആവശ്യമുള്ളതിനാൽ, വാങ്ങൽ കരാറിൽ സമഗ്രമായ പരിശീലനം ഉൾപ്പെടുത്തണം - പലപ്പോഴും വിപുലമായ പ്രോഗ്രാമിംഗ്, കൂട്ടിയിടി ഒഴിവാക്കൽ, പതിവ് അറ്റകുറ്റപ്പണി എന്നിവ ഉൾക്കൊള്ളുന്ന 1 മുതൽ 2 ആഴ്ച വരെ ഓൺ-സൈറ്റ് നിർദ്ദേശങ്ങൾ.
വ്യാപാരം, ലോജിസ്റ്റിക്സ്, അനുസരണ അപകടസാധ്യതകൾ
അതിർത്തി കടന്നുള്ള കനത്ത വ്യാവസായിക യന്ത്രങ്ങളുടെ സംഭരണം ലോജിസ്റ്റിക്, സാമ്പത്തിക, നിയന്ത്രണ വെല്ലുവിളികളുടെ സങ്കീർണ്ണമായ ഒരു ശൃംഖല അവതരിപ്പിക്കുന്നു. ഉയർന്ന കൃത്യതയുള്ള സിഎൻസി മെഷീൻ എന്നത് ഒരു കൂറ്റൻ കാസ്റ്റ് ഇരുമ്പ് ബോഡിയിൽ പൊതിഞ്ഞ ഒരു സൂക്ഷ്മമായ ഉപകരണമാണ്, പലപ്പോഴും 5,000 കിലോഗ്രാം മുതൽ 30,000 കിലോഗ്രാം വരെ ഭാരം വരും. ഫാക്ടറി തറയിൽ നിന്ന് അന്തിമ ഇൻസ്റ്റാളേഷൻ സൈറ്റ് വരെ ഈ ആസ്തി സംരക്ഷിക്കുന്നതിന് സൂക്ഷ്മമായ ആസൂത്രണം ആവശ്യമാണ്.
പാക്കേജിംഗ്, കൈകാര്യം ചെയ്യൽ, ക്രാറ്റിംഗ്, ഷിപ്പിംഗ് അപകടസാധ്യതകൾ
ഗതാഗത സമയത്ത് ഉണ്ടാകുന്ന ഭൗതികമായ കേടുപാടുകൾ വളരെ പ്രധാനമാണ്. ഉയർന്ന ഈർപ്പം, ഉപ്പ് നിറഞ്ഞ സമുദ്ര വായു, കഠിനമായ മെക്കാനിക്കൽ ആഘാതങ്ങൾ എന്നിവ മെഷീനിന്റെ ഇലക്ട്രോണിക്സിനെയും കൃത്യമായ ഗൈഡ്വേകളെയും അപകടത്തിലാക്കും. ഓക്സിഡേഷൻ തടയുന്നതിന് ഉപകരണങ്ങൾ വാക്വം-സീൽ ചെയ്ത അലുമിനിയം ഫോയിൽ ഉപയോഗിച്ച് വ്യാവസായിക ഡെസിക്കന്റുകൾ ഉപയോഗിച്ച് പൊതിഞ്ഞിരിക്കണം.
അന്താരാഷ്ട്ര ഷിപ്പിംഗിനായി ISPM 15 മാനദണ്ഡങ്ങൾ പാലിക്കുന്ന ഹെവി-ഡ്യൂട്ടി, സ്റ്റീൽ-റൈൻഫോഴ്സ്ഡ് തടി ഘടനകൾ ക്രേറ്റിംഗിൽ ഉപയോഗിക്കണം. ഗതാഗത സമയത്ത് ഉത്തരവാദിത്തം ഉറപ്പാക്കാൻ, ക്രാറ്റിംഗിൽ ഷോക്ക് മോണിറ്ററുകളും ടിൽറ്റ് ഇൻഡിക്കേറ്ററുകളും സ്ഥാപിക്കുന്നത് സംഭരണ സംഘങ്ങൾ നിർബന്ധമാക്കണം. ഒരു കണ്ടെയ്നറിന് 50G-ൽ കൂടുതൽ ആഘാതം അനുഭവപ്പെടുകയാണെങ്കിൽ, മെഷീൻ പായ്ക്ക് ചെയ്യുന്നതിന് മുമ്പുതന്നെ സ്പിൻഡിൽ ബെയറിംഗുകൾക്കോ ലീനിയർ റെയിലുകൾക്കോ ഉള്ള മറഞ്ഞിരിക്കുന്ന നാശനഷ്ടങ്ങൾ ഈ സൂചകങ്ങൾ ഫ്ലാഗ് ചെയ്യും.
ആവശ്യമായ ഡോക്യുമെന്റേഷനും വൈദ്യുത അനുസരണവും
കസ്റ്റംസ് ക്ലിയറൻസ് കാലതാമസം ഗുരുതരമായ ഡെമറേജ് ചാർജുകൾക്ക് കാരണമാവുകയും ഉൽപ്പാദന സമയക്രമം തടസ്സപ്പെടുത്തുകയും ചെയ്യും. ഇറക്കുമതിക്കാർ എല്ലാ വാണിജ്യ ഇൻവോയ്സുകളും, പാക്കിംഗ് ലിസ്റ്റുകളും, ബില്ലുകളുടെ ലേഡും CNC മെഷിനറികൾക്കായുള്ള ഹാർമോണൈസ്ഡ് സിസ്റ്റം (HS) കോഡുകളുമായി പൂർണ്ണമായും യോജിപ്പിച്ചിട്ടുണ്ടെന്ന് ഉറപ്പാക്കണം. ഏറ്റവും പ്രധാനമായി, ഉപകരണങ്ങൾ പ്രാദേശിക നിയന്ത്രണ, സുരക്ഷാ മാനദണ്ഡങ്ങൾ പാലിക്കണം.
യൂറോപ്യൻ വിപണിയെ സംബന്ധിച്ചിടത്തോളം, മെഷീനുകൾ യഥാർത്ഥ CE അടയാളപ്പെടുത്തൽ ഉണ്ടായിരിക്കണം, മെഷിനറി ഡയറക്റ്റീവ് (2006/42/EC), ഇലക്ട്രോമാഗ്നറ്റിക് കോംപാറ്റിബിലിറ്റി (EMC) ഡയറക്റ്റീവ് എന്നിവ പാലിക്കണം. വടക്കേ അമേരിക്കയെ സംബന്ധിച്ചിടത്തോളം, ഇലക്ട്രിക്കൽ കാബിനറ്റിനുള്ള UL അല്ലെങ്കിൽ CSA സർട്ടിഫിക്കേഷൻ സാധാരണയായി നിർബന്ധമാണ്. ഡെലിവറിക്ക് ശേഷമുള്ള ചെലവേറിയ ട്രാൻസ്ഫോർമർ ഇൻസ്റ്റാളേഷനുകൾ ഒഴിവാക്കാൻ, വാങ്ങുന്നവർ അവരുടെ സൗകര്യത്തിന്റെ ഇലക്ട്രിക്കൽ ഇൻഫ്രാസ്ട്രക്ചർ വ്യക്തമായി വ്യക്തമാക്കണം - ഉദാഹരണത്തിന് യൂറോപ്പിനും ഏഷ്യയ്ക്കും 3-ഫേസ് 380V/50Hz, അല്ലെങ്കിൽ യുണൈറ്റഡ് സ്റ്റേറ്റ്സിന് 480V/60Hz.
ആകെ ലാൻഡഡ് ചെലവ്, ROI, വിൽപ്പനാനന്തര പിന്തുണ
കൃത്യമായ മൂലധന ചെലവ് ആസൂത്രണത്തിന് ടോട്ടൽ ലാൻഡഡ് കോസ്റ്റ് (TLC) കണക്കാക്കേണ്ടത് അത്യാവശ്യമാണ്. മെഷീനിന്റെ FOB (ഫ്രീ ഓൺ ബോർഡ്) വില ആരംഭ പോയിന്റ് മാത്രമാണ്. വാങ്ങുന്നവർ സമുദ്ര ചരക്ക് (പലപ്പോഴും ഫ്ലാറ്റ്-റാക്ക് അല്ലെങ്കിൽ ഓപ്പൺ-ടോപ്പ് കണ്ടെയ്നർ ആവശ്യകതകളെ ആശ്രയിച്ച് മെഷീൻ ചെലവിന്റെ 8% മുതൽ 15% വരെ), ഇറക്കുമതി താരിഫുകൾ (ഇത് 3% മുതൽ 25% വരെയാകാം), പോർട്ട് കൈകാര്യം ചെയ്യൽ ഫീസ്, ഉൾനാടൻ ഹെവി-ഹോൾ ഗതാഗതം, ഇൻസ്റ്റാളേഷന് ആവശ്യമായ പ്രത്യേക റിഗ്ഗിംഗ് സേവനങ്ങൾ എന്നിവ കണക്കിലെടുക്കണം.
ഒരു സമഗ്രമായROI വിശകലനംനേരത്തെ ചർച്ച ചെയ്ത വർദ്ധിച്ച ത്രൂപുട്ടും കുറഞ്ഞ സ്ക്രാപ്പ് നിരക്കുകളും കാരണം 18 മുതൽ 36 മാസം വരെയുള്ള തിരിച്ചടവ് കാലയളവ് ലക്ഷ്യമിടുന്നു. അവസാനമായി, വാങ്ങുന്നവർ വിൽപ്പനാനന്തര പിന്തുണ സംബന്ധിച്ച് ഗ്യാരണ്ടി ഉറപ്പാക്കണം. വിദേശ മാർക്കറ്റിംഗ്, വിൽപ്പന കേന്ദ്രങ്ങൾ പരിപാലിക്കുന്ന വിതരണക്കാരുമായി പങ്കാളിത്തം പ്രാദേശികവൽക്കരിച്ച സ്പെയർ പാർട്സുകളിലേക്കുള്ള പ്രവേശനം, വേഗത്തിലുള്ള സാങ്കേതിക പ്രശ്നപരിഹാരം, മെഷീൻ പ്രവർത്തനരഹിതമായ സമയം കുറയ്ക്കൽ എന്നിവ ഉറപ്പാക്കുന്നു.
സംഭരണ സംഘങ്ങൾ ഒരു വിതരണക്കാരനെ എങ്ങനെ തിരഞ്ഞെടുക്കണം
ഉയർന്ന കൃത്യതയുള്ള CNC യന്ത്രങ്ങൾക്ക് ശരിയായ വിതരണക്കാരനെ തിരഞ്ഞെടുക്കുന്നത് ഏറ്റവും കുറഞ്ഞ പ്രാരംഭ വാങ്ങൽ വില നേടുന്നതിനപ്പുറം വ്യാപിക്കുന്ന ഒരു തന്ത്രപരമായ തീരുമാനമാണ്. ദീർഘകാല പ്രവർത്തന വിശ്വാസ്യത, സാങ്കേതിക പിന്തുണ, മൈക്രോൺ-ലെവൽ മെറ്റൽ വർക്കിംഗ് സൊല്യൂഷനുകൾ നൽകുന്നതിൽ വിതരണക്കാരന്റെ തെളിയിക്കപ്പെട്ട ട്രാക്ക് റെക്കോർഡ് എന്നിവയ്ക്കെതിരെ മൂലധന നിക്ഷേപം സന്തുലിതമാക്കണം.
വില, കൃത്യത, അപകടസാധ്യത എന്നിവയ്ക്കായുള്ള വിതരണക്കാരെ തിരഞ്ഞെടുക്കുന്നതിനുള്ള ചട്ടക്കൂട്
സാധ്യതയുള്ള നിർമ്മാണ പങ്കാളികളെ വസ്തുനിഷ്ഠമായി താരതമ്യം ചെയ്യുന്നതിന്, സംഭരണ സംഘങ്ങൾ ഒരു ഘടനാപരമായ വിതരണ വിലയിരുത്തൽ ചട്ടക്കൂട് ഉപയോഗിക്കണം. ഇത് ആത്മനിഷ്ഠമായ പക്ഷപാതം കുറയ്ക്കുകയും എല്ലാ നിർണായക അപകടസാധ്യതകളും പ്രകടന ഘടകങ്ങളും അളക്കുന്നത് ഉറപ്പാക്കുകയും ചെയ്യുന്നു.
| മൂല്യനിർണ്ണയ മാനദണ്ഡം | ഭാരം | കീ മെട്രിക്കുകളും സൂചകങ്ങളും | ഏറ്റവും കുറഞ്ഞ സ്വീകാര്യമായ മാനദണ്ഡം |
|---|---|---|---|
| സാങ്കേതിക ശേഷി | 35% | സ്പിൻഡിൽ റണ്ണൗട്ട്, സ്ഥാനനിർണ്ണയ കൃത്യത, കാസ്റ്റ് ഇരുമ്പ് ഗ്രേഡ് | ISO 230-2 പാലിക്കൽ, <2μm റണ്ണൗട്ട് |
| ഗുണമേന്മ | 25% | CMM ടെസ്റ്റ് കട്ട് വെരിഫിക്കേഷൻ, ലേസർ കാലിബ്രേഷൻ ഡാറ്റ | രേഖപ്പെടുത്തിയ FAT, ISO 9001 സൗകര്യം |
| ഉടമസ്ഥതയുടെ ആകെ ചെലവ് | 20% | എഫ്ഒബി വില, സ്പെയർ പാർട്സ് ചെലവ്, ഊർജ്ജ കാര്യക്ഷമത | വ്യക്തമായ TLC ബ്രേക്ക്ഡൗൺ, സ്റ്റാൻഡേർഡ് ഘടകങ്ങൾ |
| വിൽപ്പനാനന്തര സേവനങ്ങളും ലോജിസ്റ്റിക്സും | 20% | വാറന്റി കാലയളവ്, പ്രാദേശികവൽക്കരിച്ച സേവനം, ISPM 15 പാക്കിംഗ് | 12 മാസ വാറന്റി, വിദേശ സേവന ആക്സസ് |
ഈ മാട്രിക്സ് പ്രയോഗിക്കുന്നതിലൂടെ, വാങ്ങുന്നവർക്ക് ആക്രമണാത്മക വിലനിർണ്ണയം വാഗ്ദാനം ചെയ്യുന്നതും എന്നാൽ ബോൾ സ്ക്രൂകൾ, സെർവോമോട്ടറുകൾ അല്ലെങ്കിൽ തെർമൽ കോമ്പൻസേഷൻ സിസ്റ്റങ്ങൾ പോലുള്ള നിർണായക ഘടകങ്ങളിൽ വലിയ വീഴ്ച വരുത്തുന്നതുമായ വിതരണക്കാരെ ഫിൽട്ടർ ചെയ്യാൻ കഴിയും - ഈ വിട്ടുവീഴ്ചകൾ അനിവാര്യമായും കൃത്യത കുറയുന്നതിനും അകാല മെഷീൻ പരാജയത്തിനും കാരണമാകുന്നു.
ബിസിനസ് ലക്ഷ്യങ്ങളുമായി സോഴ്സിംഗ് തീരുമാനങ്ങൾ വിന്യസിക്കുക
ആത്യന്തികമായി, സോഴ്സിംഗ് തീരുമാനങ്ങൾ നിർമ്മാണ സംരംഭത്തിന്റെ വിശാലമായ ബിസിനസ് ലക്ഷ്യങ്ങളുമായി പൊരുത്തപ്പെടണം.
പ്രധാന കാര്യങ്ങൾ
- ഉയർന്ന കൃത്യതയുള്ള CNC-യുടെ മൊത്തവ്യാപാര സോഴ്സിംഗും വിതരണ ശൃംഖലയുടെ പ്രത്യാഘാതങ്ങളും
- വാങ്ങുന്നവർ സ്പെസിഫിക്കേഷനുകൾ, അനുസരണം, വാണിജ്യ നിബന്ധനകൾ എന്നിവ സാധൂകരിക്കണം
- വിതരണക്കാർക്കും സംഭരണ സംഘങ്ങൾക്കും പ്രായോഗികമായ ശുപാർശകൾ
പതിവ് ചോദ്യങ്ങൾ
ഉയർന്ന കൃത്യതയുള്ള CNC മെഷീനുകൾക്ക് വാങ്ങുന്നവർ എന്ത് സഹിഷ്ണുതയാണ് വ്യക്തമാക്കേണ്ടത്?
പൊസിഷനിംഗ് കൃത്യതയും ആവർത്തനക്ഷമതയും വെവ്വേറെ നിർവചിക്കുക, ISO 230-2 ന് അനുയോജ്യം. മൈക്രോൺ-ലെവൽ വർക്കിന്, യഥാർത്ഥ ഷോപ്പ് സാഹചര്യങ്ങളിൽ ഏകദേശം 0.004–0.008 mm പൊസിഷനിംഗും 0.002–0.005 mm ആവർത്തനക്ഷമതയും ലക്ഷ്യം വയ്ക്കുക.
മൈക്രോൺ-ലെവൽ കൃത്യതയെ ഏറ്റവും കൂടുതൽ ബാധിക്കുന്ന മെഷീൻ സവിശേഷതകൾ ഏതാണ്?
ഉയർന്ന കാഠിന്യം, താപ സ്ഥിരത, കുറഞ്ഞ സ്പിൻഡിൽ റണ്ണൗട്ട്, വൈബ്രേഷൻ ആഗിരണം എന്നിവയ്ക്ക് മുൻഗണന നൽകുക. കാസ്റ്റ് ഇരുമ്പ് ഘടനകൾ, ഗുണനിലവാരമുള്ള സ്പിൻഡിലുകൾ, താപ നഷ്ടപരിഹാരം, നിങ്ങളുടെ കട്ടിംഗ് ലോഡിന് അനുയോജ്യമായ ഗൈഡ്വേ ഡിസൈനുകൾ എന്നിവയ്ക്കായി തിരയുക.
എന്റെ ഭാഗങ്ങളുമായി ശരിയായ ഉയർന്ന കൃത്യതയുള്ള CNC പൊരുത്തപ്പെടുത്താൻ OTURN മെഷിനറി എങ്ങനെ സഹായിക്കും?
നിങ്ങളുടെ മെറ്റീരിയലുകൾ, ടോളറൻസുകൾ, ഭാഗങ്ങളുടെ വലുപ്പം, ഉൽപ്പാദന അളവ് എന്നിവയെ അടിസ്ഥാനമാക്കി അനുയോജ്യമായ ലാത്തുകൾ, മെഷീനിംഗ് സെന്ററുകൾ, 5-ആക്സിസ്, ഗാൻട്രി അല്ലെങ്കിൽ പ്രത്യേക ഉദ്ദേശ്യ യന്ത്രങ്ങൾ എന്നിവ OTURN-ന് ശുപാർശ ചെയ്യാൻ കഴിയും.
മൈക്രോൺ-ലെവൽ CNC കൃത്യത സാധാരണയായി ആവശ്യമുള്ള വ്യവസായങ്ങൾ ഏതാണ്?
എയ്റോസ്പേസ്, മെഡിക്കൽ, ഓട്ടോമോട്ടീവ്, പ്രിസിഷൻ ഇൻഡസ്ട്രിയൽ ഭാഗങ്ങൾക്ക് പലപ്പോഴും ഇത് ആവശ്യമാണ്. ഇംപ്ലാന്റുകൾ, ടർബൈൻ ഭാഗങ്ങൾ, വീൽ ഹബ്ബുകൾ, ക്രാങ്ക്ഷാഫ്റ്റുകൾ, വാൽവുകൾ, മോൾഡ് ഘടകങ്ങൾ എന്നിവ സാധാരണ ഉദാഹരണങ്ങളാണ്.
ഉയർന്ന കൃത്യതയുള്ള ഒരു CNC മെഷീൻ എങ്ങനെയാണ് സ്ക്രാപ്പും ചെലവും കുറയ്ക്കുന്നത്?
മെച്ചപ്പെട്ട കാഠിന്യവും താപ നിയന്ത്രണവും ഡൈമൻഷണൽ ഡ്രിഫ്റ്റ്, വൈബ്രേഷൻ, പുനർനിർമ്മാണം എന്നിവ കുറയ്ക്കുന്നു. അത് സ്ക്രാപ്പ് ഗണ്യമായി കുറയ്ക്കാനും, സെക്കൻഡറി ഫിനിഷിംഗ് കുറയ്ക്കാനും, സൈക്കിൾ സമയം കുറയ്ക്കാനും, ROI മെച്ചപ്പെടുത്താനും കഴിയും.
പോസ്റ്റ് സമയം: ഏപ്രിൽ-16-2026