


വ്യാവസായിക വാങ്ങുന്നവർക്ക് ഉയർന്ന കൃത്യതയുള്ള മെഷീനിംഗ് എന്തുകൊണ്ട് പ്രധാനമാണ്
വ്യാവസായിക ഉൽപാദനത്തിൽ, "സ്വീകാര്യമായ സഹിഷ്ണുത" എന്നതിന്റെ നിർവചനം ഗണ്യമായി കുറഞ്ഞു. ഉയർന്ന കൃത്യതയുള്ള മെഷീനിംഗ് ഇപ്പോൾ പതിവായി ±0.001 mm മുതൽ ±0.005 mm വരെയുള്ള അളവുകളുടെ കൃത്യത നിർണ്ണയിക്കുന്നു. B2B സംഭരണ പ്രൊഫഷണലുകൾക്ക്, ഈ മൈക്രോൺ തലത്തിൽ ഘടകങ്ങൾ സോഴ്സ് ചെയ്യുന്നത് ഇനി ഒരു എഞ്ചിനീയറിംഗ് ആഡംബരമല്ല, മറിച്ച് കർശനമായ പ്രവർത്തന അടിസ്ഥാനമാണ്.
ഈ വളരെ കൃത്യമായ ഭാഗങ്ങൾ ലഭ്യമാക്കുന്നതിന്, കടുപ്പമേറിയ സഹിഷ്ണുതകൾ ഉടമസ്ഥതയുടെ ആകെ ചെലവ്, അസംബ്ലി ലൈൻ കാര്യക്ഷമത, അന്തിമ ഉൽപ്പന്ന വിശ്വാസ്യത എന്നിവയെ എങ്ങനെ സ്വാധീനിക്കുന്നു എന്നതിനെക്കുറിച്ച് സങ്കീർണ്ണമായ ഒരു ധാരണ ആവശ്യമാണ്. സഹിഷ്ണുതകൾ മുറുകുമ്പോൾ, വിതരണ ശൃംഖല നിർവ്വഹണത്തിലെ പിശകിന്റെ മാർജിൻ പൂജ്യത്തിലേക്ക് അടുക്കുന്നു.
ഭാഗങ്ങളുടെ പ്രകടനത്തിലും സഹിഷ്ണുതയിലും ഉണ്ടാകുന്ന സ്വാധീനം
ഭാഗങ്ങളുടെ സഹിഷ്ണുതയും മെക്കാനിക്കൽ പ്രകടനവും തമ്മിലുള്ള ഗണിതശാസ്ത്രപരമായ ബന്ധം കേവലമാണ്. മൈക്രോൺ-ലെവൽ കൃത്യതയോടെ ഘടകങ്ങൾ മെഷീൻ ചെയ്യുമ്പോൾ, ഇണചേരൽ ഭാഗങ്ങളിലെ ഘർഷണ ഗുണകങ്ങൾ ഗണ്യമായി കുറയുന്നു, ഇത് താപ ഡീഗ്രഡേഷനും മെക്കാനിക്കൽ തേയ്മാനവും കുറയ്ക്കുന്നു. ഉയർന്ന മർദ്ദമുള്ള ഹൈഡ്രോളിക് വാൽവുകൾ പോലുള്ള ദ്രാവക ചലനാത്മക പ്രയോഗങ്ങളിൽ, 2 മൈക്രോണുകളുടെ ജ്യാമിതീയ സഹിഷ്ണുത നിലനിർത്തുന്നത് വിനാശകരമായ സിസ്റ്റം പരാജയങ്ങളിലേക്ക് നയിച്ചേക്കാവുന്ന സൂക്ഷ്മ ചോർച്ചകളെ തടയുന്നു.
കൂടാതെ, പ്രിസിഷൻ മെഷീനിംഗ് അസംബ്ലി വ്യതിയാനങ്ങൾ കുറയ്ക്കുന്നു, ഇത് പ്രൊഡക്ഷൻ ലൈനിൽ മാനുവൽ ഷിമ്മിംഗിന്റെയോ ഹാൻഡ്-ഫിറ്റിംഗിന്റെയോ ആവശ്യകത ഫലപ്രദമായി ഇല്ലാതാക്കുന്നു. ഈ കൃത്യതയാൽ നയിക്കപ്പെടുന്ന ഇന്റർചേഞ്ചബിലിറ്റിക്ക് ത്രൂപുട്ട് 25% വരെ ത്രൂപുട്ട് ത്വരിതപ്പെടുത്താനും അന്തിമ മെക്കാനിക്കൽ അസംബ്ലിയുടെ പരാജയങ്ങൾക്കിടയിലുള്ള ശരാശരി സമയം (MTBF) 30% മുതൽ 40% വരെ വർദ്ധിപ്പിക്കാനും കഴിയും.
മൈക്രോൺ-ലെവൽ കൃത്യത ആവശ്യമുള്ള വ്യവസായങ്ങൾ
പല മേഖലകളും നൂതനമായ CNC മെഷീനിംഗിൽ നിന്ന് പ്രയോജനം നേടുന്നുണ്ടെങ്കിലും, ചില വ്യവസായങ്ങൾ ഘടനാപരമായി നിയന്ത്രണ, സുരക്ഷാ മാനദണ്ഡങ്ങൾ പാലിക്കുന്നതിന് മൈക്രോൺ-ലെവൽ കൃത്യതയെ ആശ്രയിച്ചിരിക്കുന്നു. എയ്റോസ്പേസ് നിർമ്മാതാക്കൾക്ക് ടർബൈൻ ബ്ലേഡുകളും തീവ്രമായ താപ, ഗതികോർജ്ജ സമ്മർദ്ദത്തെ രൂപഭേദം കൂടാതെ നേരിടാൻ കഴിവുള്ള ഘടനാപരമായ ഘടകങ്ങളും ആവശ്യമാണ്. മെഡിക്കൽ ഉപകരണ മേഖലയ്ക്ക് കുറ്റമറ്റ ഉപരിതല ഫിനിഷുകളും ഓർത്തോപീഡിക് ഇംപ്ലാന്റുകൾക്കും സർജിക്കൽ റോബോട്ടിക്സിനും കൃത്യമായ അളവുകളും ആവശ്യമാണ്.
അതുപോലെ, പരമാവധി ഡ്രൈവ്ട്രെയിൻ കാര്യക്ഷമതയും ഉദ്വമനം പാലിക്കലും ഉറപ്പാക്കാൻ, ക്രാങ്ക്ഷാഫ്റ്റുകൾ, വീൽ ഹബ്ബുകൾ, ഇന്ധന ഇഞ്ചക്ഷൻ സംവിധാനങ്ങൾ എന്നിവയ്ക്കായുള്ള കൃത്യതയുള്ള ടേണിംഗ് സെന്ററുകളെ ഓട്ടോമോട്ടീവ് വ്യവസായം വളരെയധികം ആശ്രയിക്കുന്നു.
| വ്യവസായം | സാധാരണ ഘടകം | സഹിഷ്ണുത ആവശ്യകത | സാധാരണ മെറ്റീരിയൽ |
|---|---|---|---|
| ബഹിരാകാശം | ടർബൈൻ ബ്ലേഡുകൾ, ആക്യുവേറ്ററുകൾ | ±0.002 മിമി മുതൽ ±0.005 മിമി വരെ | ടൈറ്റാനിയം, ഇൻകോണൽ |
| മെഡിക്കൽ | ഇംപ്ലാന്റുകൾ, ശസ്ത്രക്രിയാ ഉപകരണങ്ങൾ | ±0.001 മിമി മുതൽ ±0.003 മിമി വരെ | 316L സ്റ്റെയിൻലെസ്, കൊബാൾട്ട് ക്രോം |
| ഓട്ടോമോട്ടീവ് | ക്രാങ്ക്ഷാഫ്റ്റുകൾ, ഇന്ധന ഇൻജക്ടറുകൾ | ±0.005 മിമി മുതൽ ±0.010 മിമി വരെ | കെട്ടിച്ചമച്ച ഉരുക്ക്, അലുമിനിയം ലോഹസങ്കരങ്ങൾ |
| ഊർജ്ജം | വാൽവ് ഹൗസിംഗുകൾ, റോട്ടറുകൾ | ±0.005 മിമി മുതൽ ±0.015 മിമി വരെ | ഡ്യൂപ്ലെക്സ് സ്റ്റെയിൻലെസ് സ്റ്റീൽ |
യന്ത്രം, പ്രക്രിയ, മെട്രോളജി ഘടകങ്ങൾ
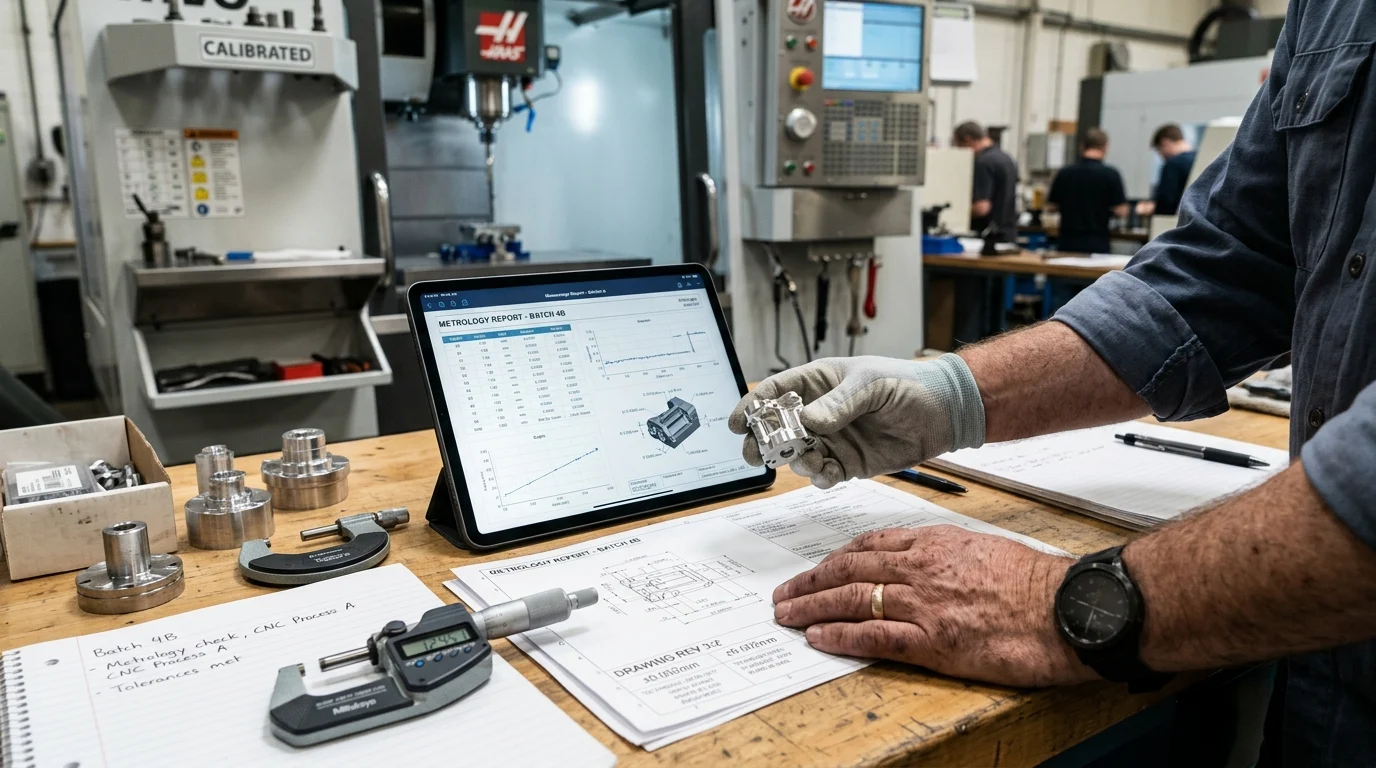
തുടർച്ചയായ മൈക്രോൺ-ലെവൽ കൃത്യത കൈവരിക്കുന്നതിന് നൂതന യന്ത്രങ്ങൾ, ഒപ്റ്റിമൈസ് ചെയ്ത കട്ടിംഗ് പ്രക്രിയകൾ, കർശനമായ മെട്രോളജി എന്നിവയുടെ സങ്കീർണ്ണമായ ഒരു ആവാസവ്യവസ്ഥ ആവശ്യമാണ്. വ്യാവസായിക വാങ്ങുന്നവർ അടിസ്ഥാന മെഷീൻ സ്പെസിഫിക്കേഷനുകൾക്കപ്പുറം നോക്കുകയും വിതരണക്കാരന്റെ ഉപകരണങ്ങളുടെ അടിസ്ഥാന ഘടന വിലയിരുത്തുകയും വേണം.
ഉയർന്ന നിലവാരമുള്ള CNC മെഷീൻ ഉപകരണങ്ങൾ അവയുടെ നിർവചനത്താൽ നിർവചിക്കപ്പെടുന്നുഉയർന്ന കാഠിന്യം, മികച്ച വൈബ്രേഷൻ ആഗിരണം, ഒതുക്കമുള്ള ലേഔട്ടുകൾ. ഭാരമേറിയ വസ്തുക്കൾ നീക്കം ചെയ്യുമ്പോഴോ അതിവേഗ ഫിനിഷിംഗ് പ്രവർത്തനങ്ങളിലോ കട്ടിംഗ് പരിസ്ഥിതി സ്ഥിരപ്പെടുത്തുന്നതിന് ഈ അടിസ്ഥാന ഘടകങ്ങൾ നിർണായകമാണ്.
കൃത്യമായ മെഷീനിംഗിനുള്ള സിഎൻസി മെഷീൻ കോൺഫിഗറേഷനുകൾ
CNC മെഷീനിന്റെ കോൺഫിഗറേഷൻ നേരിട്ട് നേടിയെടുക്കാവുന്ന ജ്യാമിതീയ സഹിഷ്ണുതയെ നിർണ്ണയിക്കുന്നു. 3-ആക്സിസ് ലംബ മെഷീനിംഗ് സെന്ററുകൾ ലളിതമായ ജ്യാമിതികൾക്ക് അനുയോജ്യമാണെങ്കിലും, സങ്കീർണ്ണമായ ഘടകങ്ങൾക്ക് പലപ്പോഴും 5-ആക്സിസ് മെഷീനിംഗ് സെന്ററുകളോ പ്രത്യേക ഗാൻട്രി ഡ്രില്ലിംഗ് മെഷീനുകളോ ആവശ്യമാണ്. ഉപയോഗിക്കുന്നതിലൂടെ5-ആക്സിസ് സാങ്കേതികവിദ്യ, നിർമ്മാതാക്കൾക്ക് ഒരൊറ്റ സജ്ജീകരണത്തിൽ ഒന്നിലധികം വശങ്ങളിൽ ഒരു ഭാഗം മെഷീൻ ചെയ്യാൻ കഴിയും.
സജ്ജീകരണങ്ങളുടെ എണ്ണം മൂന്നിൽ നിന്ന് ഒന്നായി കുറയ്ക്കുന്നത് സ്റ്റാക്ക്-അപ്പ് പിശകുകൾ ഇല്ലാതാക്കുന്നു, മൊത്തത്തിലുള്ള സ്ഥാന കൃത്യത 60% വരെ മെച്ചപ്പെടുത്തുന്നു. കൂടാതെ, ഓട്ടോമാറ്റിക് പാലറ്റ് ചേഞ്ചറുകൾ സജ്ജീകരിച്ചിരിക്കുന്ന തിരശ്ചീന മെഷീനിംഗ് സെന്ററുകൾ ആവശ്യമായ കർശനമായ വിന്യാസം നഷ്ടപ്പെടുത്താതെ തുടർച്ചയായ ഉൽപാദനം അനുവദിക്കുന്നു.കൃത്യമായ ഫ്ലൈ വീൽ, വാൽവ് അല്ലെങ്കിൽ പൂപ്പൽ നിർമ്മാണം.
താപ സ്ഥിരത, സ്പിൻഡിൽ പ്രകടനം, ഗൈഡ്വേ ഡിസൈൻ
ഉയർന്ന കൃത്യതയുള്ള മെഷീനിംഗിൽ പരിസ്ഥിതിയും മെക്കാനിക്കൽ തെർമോഡൈനാമിക്സും വലിയ പങ്കു വഹിക്കുന്നു. സ്പിൻഡിൽ പ്രകടനം പരമപ്രധാനമാണ്; 12,000 നും 24,000 നും ഇടയിൽ പ്രവർത്തിക്കുന്ന സ്പിൻഡിലുകൾ ഉപകരണ വ്യതിചലനവും ശബ്ദവും തടയുന്നതിന് 2 മൈക്രോണിൽ താഴെ റൺഔട്ട് നിലനിർത്തണം. എന്നിരുന്നാലും, ഉയർന്ന വേഗത താപം സൃഷ്ടിക്കുന്നു, ഇത് മെഷീൻ കാസ്റ്റിംഗിൽ താപ വികാസത്തിന് കാരണമാകുന്നു.
പ്രീമിയം വിതരണക്കാർ സജീവമായ താപ നഷ്ടപരിഹാര സംവിധാനങ്ങൾ ഉപയോഗിക്കുന്നു, കർശനമായ ±0.5°C വിൻഡോയ്ക്കുള്ളിൽ താപനില നിലനിർത്താൻ സ്പിൻഡിൽ, ബോൾ സ്ക്രൂകൾ എന്നിവയിലൂടെ ശീതീകരിച്ച കൂളന്റ് പ്രചരിപ്പിക്കുന്നു. കൂടാതെ, ഹൈ-സ്പീഡ് മോഷനുള്ള ലീനിയർ ഗൈഡ്വേകൾക്കും ഹെവി-ഡ്യൂട്ടി കട്ടിംഗ് റിഡിസിറ്റിക്കുള്ള ബോക്സ് ഗൈഡ്വേകൾക്കും ഇടയിലുള്ള തിരഞ്ഞെടുപ്പ്, ആക്രമണാത്മക മെറ്റീരിയൽ നീക്കം ചെയ്യുമ്പോൾ മെഷീൻ വൈബ്രേഷൻ എത്രത്തോളം ആഗിരണം ചെയ്യുന്നുവെന്ന് നിർണ്ണയിക്കുന്നു.
ആവർത്തനക്ഷമതയും കൃത്യതയും എങ്ങനെ വിലയിരുത്താം
ഒരു വിതരണക്കാരന്റെ സാങ്കേതിക ശേഷി വിലയിരുത്തുന്നതിന് റെസല്യൂഷൻ, ആവർത്തനക്ഷമത, കൃത്യത എന്നിവ തമ്മിൽ വ്യത്യാസം കണ്ടെത്തേണ്ടതുണ്ട്. ISO 230-2 പോലുള്ള അന്താരാഷ്ട്രതലത്തിൽ അംഗീകരിക്കപ്പെട്ട മാനദണ്ഡങ്ങളെ അടിസ്ഥാനമാക്കിയുള്ള മെഷീൻ കാലിബ്രേഷൻ രേഖകൾ സംഭരണ സംഘങ്ങൾ അഭ്യർത്ഥിക്കണം.
ഒരു ടോപ്പ്-ടയർ മെഷീനിംഗ് സെന്റർ അതിന്റെ പൂർണ്ണ ട്രാവൽ സ്ട്രോക്കിലുടനീളം ±0.003 mm സ്ഥാനനിർണ്ണയ കൃത്യതയും ±0.002 mm ആവർത്തനക്ഷമതയും പ്രദർശിപ്പിക്കണം. ഉയർന്ന കൃത്യതയിൽ പ്രതിജ്ഞാബദ്ധരായ വിതരണക്കാർ അവരുടെ മെഷീൻ അച്ചുതണ്ടുകൾ കാലിബ്രേറ്റ് ചെയ്യുന്നതിന് പതിവായി ലേസർ ഇന്റർഫെറോമീറ്ററുകളും ബോൾബാർ പരിശോധനയും ഉപയോഗിക്കുന്നു, ആയിരക്കണക്കിന് പ്രവർത്തന മണിക്കൂറുകൾക്ക് ശേഷവും വോള്യൂമെട്രിക് കൃത്യത സ്ഥിരത പുലർത്തുന്നുവെന്ന് ഉറപ്പാക്കുന്നു.
പ്രിസിഷൻ മെഷീനിംഗ് വിതരണക്കാരെ എങ്ങനെ സംഭരണ സംഘങ്ങൾ ഉറവിടമാക്കണം
ഉയർന്ന കൃത്യതയുള്ള മെഷീനിംഗ് പങ്കാളിയെ തിരിച്ചറിയുന്നതും കരാർ ചെയ്യുന്നതും ചരക്ക് ഹാർഡ്വെയർ സോഴ്സ് ചെയ്യുന്നതിൽ നിന്ന് അടിസ്ഥാനപരമായി വ്യത്യസ്തമാണ്. സാങ്കേതിക കഴിവുകൾ, ഗുണനിലവാര മാനേജ്മെന്റ് സംവിധാനങ്ങൾ, വിതരണ ശൃംഖല ലോജിസ്റ്റിക്സ് എന്നിവയുടെ സങ്കീർണ്ണമായ ഒരു മാട്രിക്സ് നാവിഗേറ്റ് ചെയ്യേണ്ടതുണ്ട്.
ഒരു തന്ത്രപരമായ സമീപനം തിരഞ്ഞെടുക്കപ്പെട്ട വിതരണക്കാരൻ ഒരുവിശ്വസനീയമായ വിപുലീകരണംവാങ്ങുന്നയാളുടെ സ്വന്തം നിർമ്മാണ ആവാസവ്യവസ്ഥയുടെ, കുറഞ്ഞ ഉപകരണ നിക്ഷേപ ചെലവുകൾ കൈകാര്യം ചെയ്യുന്നതിലൂടെ സ്ഥിരമായ ഗുണനിലവാരം നൽകാനും നിക്ഷേപത്തിൽ നിന്നുള്ള വരുമാനം (ROI) ത്വരിതപ്പെടുത്താനും കഴിവുള്ള.
വിതരണക്കാരന്റെ യോഗ്യതാ മാനദണ്ഡം
കർശനമായ ഗുണനിലവാര സിസ്റ്റം ഓഡിറ്റുകളോടെയാണ് യോഗ്യതാ പ്രക്രിയ ആരംഭിക്കേണ്ടത്. ISO 9001:2015 പോലുള്ള സർട്ടിഫിക്കേഷനുകൾ നിർബന്ധിത അടിസ്ഥാന മാനദണ്ഡങ്ങളാണ്, എന്നാൽ എയ്റോസ്പേസിനുള്ള AS9100 അല്ലെങ്കിൽ മെഡിക്കൽ ഉപകരണങ്ങൾക്കുള്ള ISO 13485 പോലുള്ള മേഖലാ നിർദ്ദിഷ്ട സർട്ടിഫിക്കേഷനുകൾ പക്വമായ ഒരു ഗുണനിലവാര സംസ്കാരത്തെ സൂചിപ്പിക്കുന്നു.
പേപ്പർവർക്കുകൾക്ക് പുറമേ, വാങ്ങുന്നവർ വിതരണക്കാരന്റെ മെഷീൻ പാർക്കിന്റെ ശരാശരി പ്രായവും അറ്റകുറ്റപ്പണി ഷെഡ്യൂളും വിലയിരുത്തണം. 5 മുതൽ 7 വർഷത്തിലധികം പഴക്കമുള്ള CNC മെഷീനുകൾ വിപുലമായ മെക്കാനിക്കൽ പുനർനിർമ്മാണങ്ങളില്ലാതെ 5 മൈക്രോണിൽ കൂടുതൽ ടോളറൻസ് നിലനിർത്താൻ പലപ്പോഴും പാടുപെടുന്നു. അതിനാൽ, ടേണിംഗ് സെന്ററുകളുടെയും മെഷീനിംഗ് സെന്ററുകളുടെയും ഒരു ആധുനിക കൂട്ടം നിലനിർത്തുന്ന വിതരണക്കാരുമായി പങ്കാളിത്തം ഒരു നിർണായക അപകടസാധ്യത ലഘൂകരണ തന്ത്രമാണ്.
MOQ, ലീഡ് സമയം, ഇഷ്ടാനുസൃതമാക്കൽ, സ്വീകാര്യത മാനദണ്ഡങ്ങൾ
ഉയർന്ന കൃത്യതയുള്ള മെഷീനിംഗിലെ സംഭരണ ചലനാത്മകതയിൽ പലപ്പോഴും വോളിയത്തിനും ലീഡ് സമയത്തിനും ഇടയിലുള്ള വിപരീത ബന്ധങ്ങൾ കാണപ്പെടുന്നു. വിപുലമായ പ്രോഗ്രാമിംഗ്, കസ്റ്റം ഫിക്ചറിംഗ്, മെട്രോളജി സജ്ജീകരണം എന്നിവ ആവശ്യമായതിനാൽ, വളരെ സങ്കീർണ്ണമായ ഭാഗങ്ങൾക്കുള്ള മിനിമം ഓർഡർ അളവുകൾ (MOQ-കൾ) 50 മുതൽ 500 യൂണിറ്റ് വരെയാകാം, അതേസമയം പ്രാരംഭ ലീഡ് സമയം 8 മുതൽ 12 ആഴ്ച വരെയാകാം.
വാങ്ങുന്നവർ വ്യക്തമായ സ്വീകാര്യതാ മാനദണ്ഡങ്ങൾ മുൻകൂട്ടി ചർച്ച ചെയ്ത്, പ്രോസസ്സ് കപ്പാസിറ്റി ഇൻഡക്സ് (Cpk) ലക്ഷ്യങ്ങൾ സ്ഥാപിക്കണം. 1.33-ൽ കൂടുതലുള്ള Cpk ആവശ്യകത (അല്ലെങ്കിൽ സുരക്ഷാ-നിർണ്ണായക ഘടകങ്ങൾക്ക് 1.67) വിതരണക്കാരന്റെ നിർമ്മാണ പ്രക്രിയ സ്ഥിതിവിവരക്കണക്കനുസരിച്ച് സ്ഥിരതയുള്ളതാണെന്നും കുറഞ്ഞ വൈകല്യങ്ങളോടെ നിർദ്ദിഷ്ട ടോളറൻസ് ബാൻഡിനുള്ളിൽ ഭാഗങ്ങൾ നിർമ്മിക്കാൻ കഴിവുള്ളതാണെന്നും ഉറപ്പാക്കുന്നു.
മെഷീൻ പോർട്ട്ഫോളിയോയും ശേഷിയും അനുസരിച്ച് വിതരണക്കാരെ താരതമ്യം ചെയ്യുന്നു
സമഗ്രമായ ഒരു വിതരണക്കാരന്റെ വിലയിരുത്തലിൽ അവരുടെ മെഷീൻ പോർട്ട്ഫോളിയോയുടെ ആഴവും വീതിയും താരതമ്യം ചെയ്യണം. പരിമിതമായ ശ്രേണിയിലുള്ള ഉപകരണങ്ങളുള്ള ഒരു വെണ്ടറെ ആശ്രയിക്കുന്നത് പലപ്പോഴും ഉൽപ്പാദന തടസ്സങ്ങളിലേക്കോ സബ് കോൺട്രാക്റ്റിംഗ് അപകടസാധ്യതകളിലേക്കോ നയിക്കുന്നു. നിർദ്ദിഷ്ട ലോഹനിർമ്മാണ പരിഹാരങ്ങൾക്കായി പ്രത്യേക ഉദ്ദേശ്യ യന്ത്രങ്ങൾക്കൊപ്പം, ആദർശ പങ്കാളികൾ ലംബ, തിരശ്ചീന, ഇരട്ട-കോളം, 5-ആക്സിസ് മെഷീനിംഗ് സെന്ററുകളുടെ സമ്പന്നമായ കോൺഫിഗറേഷൻ വാഗ്ദാനം ചെയ്യുന്നു.
| സോഴ്സിംഗ് ശ്രേണി | ശേഷി പ്രൊഫൈൽ | സാധാരണ സഹിഷ്ണുത | അനുയോജ്യമായ ആപ്ലിക്കേഷൻ പ്രൊഫൈൽ |
|---|---|---|---|
| ടയർ 1 (തന്ത്രപരമായ പങ്കാളി) | 5-ആക്സിസ്, CMM ലാബ്, താപ നിയന്ത്രണം | < ±0.003 മിമി | എയ്റോസ്പേസ്, കോംപ്ലക്സ് മെഡിക്കൽ ഇംപ്ലാന്റുകൾ |
| ടയർ 2 (അഡ്വാൻസ്ഡ് ജോബ് ഷോപ്പ്) | 3/4-ആക്സിസ് സിഎൻസി, ബേസിക് മെട്രോളജി | ±0.010 മിമി മുതൽ ±0.025 മിമി വരെ | ഓട്ടോമോട്ടീവ് ആഫ്റ്റർ മാർക്കറ്റ്, വ്യാവസായിക വാൽവുകൾ |
| ടയർ 3 (കമ്മോഡിറ്റി മെഷീനിംഗ്) | സ്റ്റാൻഡേർഡ് CNC ലാത്തുകൾ/മില്ലുകൾ | > ±0.050 മിമി | പൊതുവായ ഹാർഡ്വെയർ, ബ്രാക്കറ്റുകൾ, എൻക്ലോഷറുകൾ |
ഗുണനിലവാര ഉറപ്പ്, പാലിക്കൽ, പാക്കേജിംഗ്, ലോജിസ്റ്റിക്സ് നിയന്ത്രണങ്ങൾ
പരിശോധന, കൈകാര്യം ചെയ്യൽ അല്ലെങ്കിൽ ഗതാഗത സമയത്ത് ഭാഗം തകരാറിലായാൽ CNC മെഷീനിൽ മൈക്രോൺ-ലെവൽ കൃത്യത കൈവരിക്കാൻ ചെലവഴിക്കുന്ന പരിശ്രമം പൂർണ്ണമായും പാഴായിപ്പോകും.
ശക്തമായ ഗുണനിലവാര ഉറപ്പ് പ്രോട്ടോക്കോളുകൾ, കർശനമായ അനുസരണ രേഖകൾ, പ്രത്യേക കയറ്റുമതി പാക്കേജിംഗ് എന്നിവ ഉയർന്ന കൃത്യതയുള്ള വിതരണ ശൃംഖലയുടെ വിലപേശാനാവാത്ത ഘടകങ്ങളാണ്, ഇത് ഫാക്ടറി തറയിൽ കൈവരിക്കുന്ന സഹിഷ്ണുതകൾ ആഗോള ലോജിസ്റ്റിക്സിനെ അതിജീവിക്കുന്നുവെന്ന് ഉറപ്പാക്കുന്നു.
പരിശോധനാ പദ്ധതികളും അളക്കൽ റിപ്പോർട്ടുകളും
ഉയർന്ന കൃത്യതയുള്ള മെഷീനിംഗിന് തുല്യമായ കൃത്യമായ അളവെടുക്കൽ സാങ്കേതിക വിദ്യകൾ ആവശ്യമാണ്. സങ്കീർണ്ണമായ ജ്യാമിതികളെ സാധൂകരിക്കുന്നതിന് വിതരണക്കാർ സബ്-മൈക്രോൺ വോള്യൂമെട്രിക് കൃത്യതയുള്ള കോർഡിനേറ്റ് മെഷറിംഗ് മെഷീനുകൾ (CMM) ഉപയോഗിക്കണം. പൂർണ്ണ ഉൽപാദനത്തിന് അംഗീകാരം നൽകുന്നതിന് മുമ്പ്, സംഭരണ സംഘങ്ങൾ എയ്റോസ്പേസിൽ ഉപയോഗിക്കുന്ന AS9102 ഫോർമാറ്റ് പോലുള്ള സമഗ്രമായ ഒരു ഫസ്റ്റ് ആർട്ടിക്കിൾ ഇൻസ്പെക്ഷൻ (FAI) റിപ്പോർട്ട് നിർബന്ധമാക്കണം.
നിലവിലുള്ള പ്രൊഡക്ഷൻ ബാച്ചുകൾക്ക്, പരിശോധനാ പദ്ധതികൾ സ്ഥിതിവിവരക്കണക്കനുസരിച്ച് മികച്ചതായിരിക്കണം. ഭാഗത്തിന്റെ നിർണായകതയെ ആശ്രയിച്ച്, പരിശോധനാ ആവൃത്തികൾ നിർണായക അളവുകളുടെ 100% പരിശോധന മുതൽ കുറഞ്ഞ സെൻസിറ്റീവ് സവിശേഷതകൾക്ക് 0.65 എന്ന സ്വീകാര്യമായ ഗുണനിലവാര പരിധി (AQL) വരെയാകാം, ബാച്ച് ഷിപ്പ് ചെയ്യുന്നതിന് മുമ്പ് ഏതെങ്കിലും വ്യതിയാനം കണ്ടെത്തിയിട്ടുണ്ടെന്ന് ഉറപ്പാക്കുന്നു.
കയറ്റുമതി പാക്കേജിംഗും ഭാഗിക സംരക്ഷണവും
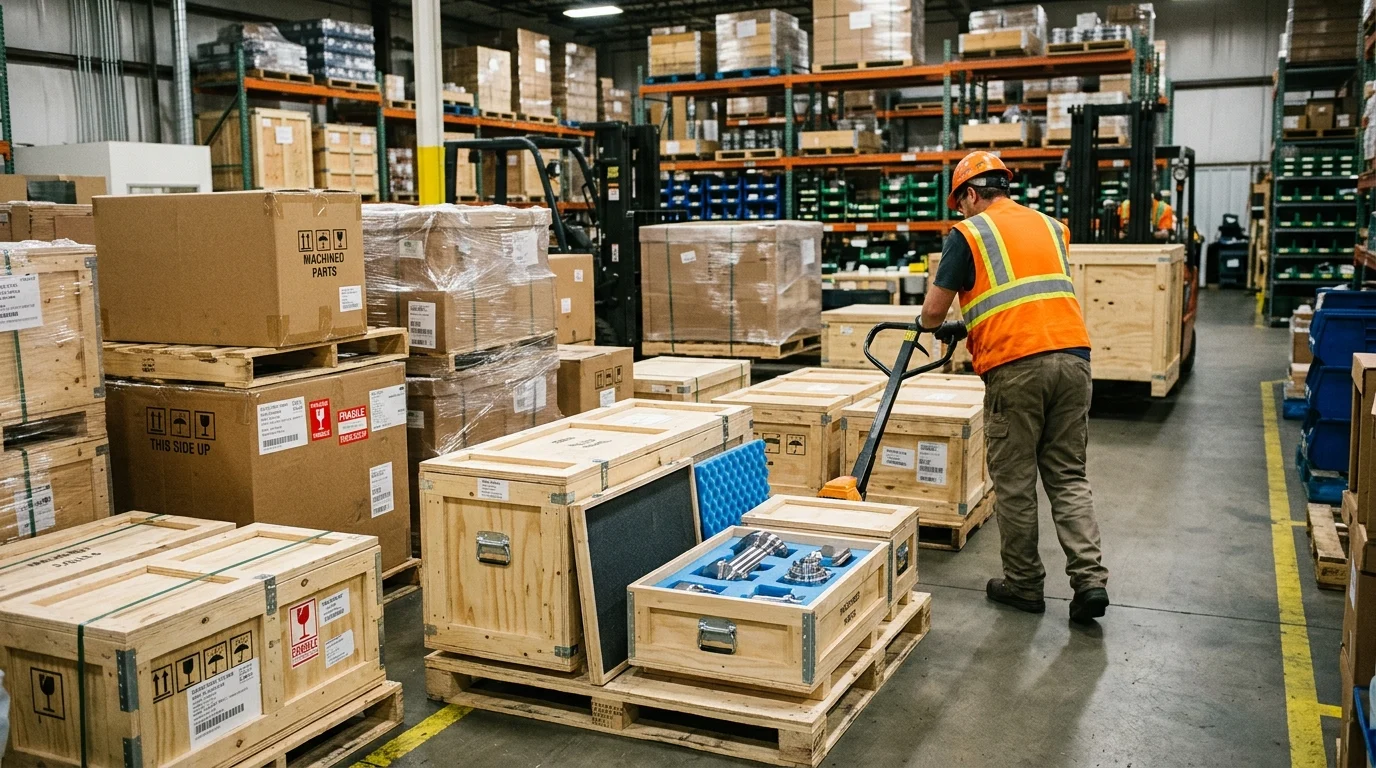
മൈക്രോൺ ലെവൽ ഉപരിതല ഫിനിഷുകളും റേസർ പോലെ നേർത്ത അരികുകളും ഓക്സീകരണത്തിനും മെക്കാനിക്കൽ ഷോക്കിനും വളരെ എളുപ്പത്തിൽ വിധേയമാകുന്നു. സ്റ്റാൻഡേർഡ് ബൾക്ക് പാക്കേജിംഗ് പൂർണ്ണമായും അപര്യാപ്തമാണ്. സമുദ്ര ഗതാഗത സമയത്ത് ഓക്സീകരണം തടയുന്നതിന് പ്രിസിഷൻ മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്കായുള്ള കയറ്റുമതി പാക്കേജിംഗിൽ വോളറ്റൈൽ കോറോഷൻ ഇൻഹിബിറ്റർ (വിസിഐ) ബാഗുകളോ പ്രത്യേക ആന്റി-റസ്റ്റ് ഓയിലുകളോ ഉൾപ്പെടുത്തണം.
കൂടാതെ, സൂക്ഷ്മ കൂട്ടിയിടികൾ തടയുന്നതിന് കസ്റ്റം തെർമോഫോം ചെയ്ത പ്ലാസ്റ്റിക് ട്രേകളോ ഉയർന്ന സാന്ദ്രതയുള്ള ഫോം ഇൻസേർട്ടുകളോ ഉപയോഗിച്ച് ഭാഗങ്ങൾ ഒറ്റപ്പെടുത്തണം. അൾട്രാ-പ്രിസിഷൻ ഒപ്റ്റിക്കൽ മൗണ്ടുകൾ പോലുള്ള അങ്ങേയറ്റത്തെ സന്ദർഭങ്ങളിൽ, ലോജിസ്റ്റിക്സ് കരാറുകൾക്ക് 15°C നും 25°C നും ഇടയിൽ ട്രാൻസിറ്റ് താപനില നിലനിർത്താൻ താപനില നിയന്ത്രിത ഷിപ്പിംഗ് കണ്ടെയ്നറുകൾ ആവശ്യമായി വന്നേക്കാം, ഇത് താപ വികാസമോ സങ്കോച സമ്മർദ്ദമോ തടയുന്നു.
അനുസരണവും ഡോക്യുമെന്റേഷൻ ആവശ്യകതകളും
കസ്റ്റംസ് അധികാരികളെയും വ്യവസായ നിയന്ത്രണ ഏജൻസികളെയും തൃപ്തിപ്പെടുത്തുന്നതിന്, കൃത്യതാ ഘടകങ്ങളുടെ ആഗോള വ്യാപാരത്തിന് സമഗ്രമായ രേഖകൾ ആവശ്യമാണ്. മെഷീനിംഗ് ആരംഭിക്കുന്നതിന് മുമ്പ് അസംസ്കൃത ലോഹസങ്കരങ്ങളുടെ രാസഘടനയും മെക്കാനിക്കൽ ഗുണങ്ങളും പരിശോധിക്കുന്നതിന് മെറ്റീരിയൽ ടെസ്റ്റ് റിപ്പോർട്ടുകൾ (MTR-കൾ) നിർബന്ധമാണ്.
ലക്ഷ്യസ്ഥാന വിപണിയെ ആശ്രയിച്ച്, ഇലക്ട്രോണിക്സ്, ഉപഭോക്തൃ അഭിമുഖ അസംബ്ലികൾ എന്നിവയ്ക്ക് RoHS (അപകടകരമായ വസ്തുക്കളുടെ നിയന്ത്രണം), REACH തുടങ്ങിയ നിർദ്ദേശങ്ങൾ പാലിക്കേണ്ടതുണ്ട്. കൂടാതെ, ഉയർന്ന ഓഹരികളുള്ള വ്യവസായങ്ങളിൽ സാധ്യമായ വൈകല്യങ്ങൾ വേർതിരിച്ചെടുക്കുന്നതിനും ബാധ്യത കൈകാര്യം ചെയ്യുന്നതിനും പൂർണ്ണമായ ലോട്ട് ട്രെയ്സബിലിറ്റി - അസംസ്കൃത വസ്തുക്കളുടെ ഹീറ്റ് ലോട്ടിൽ നിന്ന് നിർദ്ദിഷ്ട CNC മെഷീനിലൂടെയും ഓപ്പറേറ്ററിലൂടെയും ഘടകം ട്രാക്ക് ചെയ്യുന്നത് - അത്യാവശ്യമാണ്.
ഒരു ഉയർന്ന കൃത്യതയുള്ള മെഷീനിംഗ് പങ്കാളിയെ തിരഞ്ഞെടുക്കുന്നതിനുള്ള തീരുമാന ചട്ടക്കൂട്
ശരിയായ നിർമ്മാണ പങ്കാളിയെയോ നേരിട്ടുള്ള ഫാക്ടറിയെയോ തിരഞ്ഞെടുക്കുന്നത് ദീർഘകാല പ്രവർത്തന സ്ഥിരതയെ ബാധിക്കുന്ന ഒരു നിർണായക തീരുമാനമാണ്. സംഭരണ ഡയറക്ടർമാർക്ക് അടിസ്ഥാന യൂണിറ്റ് വില താരതമ്യങ്ങൾക്കപ്പുറം നീങ്ങുന്ന ഒരു ഘടനാപരമായ തീരുമാന ചട്ടക്കൂട് ആവശ്യമാണ്, പകരം മൊത്തം മൂല്യം, അപകടസാധ്യത കുറയ്ക്കൽ, തുടർച്ചയായ സാങ്കേതിക പിന്തുണ എന്നിവയിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നു.
ഘട്ടം ഘട്ടമായുള്ള വിതരണ വിലയിരുത്തൽ പ്രക്രിയ
കർശനമായ, ഘട്ടം ഘട്ടമായുള്ള രീതിശാസ്ത്രമാണ് ഫലപ്രദമായ വിതരണക്കാരന്റെ വിലയിരുത്തലിൽ ഉൾപ്പെടുന്നത്. ആദ്യ ഘട്ടത്തിൽ ഒരു നോൺ-ഡിസ്ക്ലോഷർ എഗ്രിമെന്റ് (NDA) ഉൾപ്പെടുന്നു, തുടർന്ന് വിതരണക്കാരന്റെ ഡിസൈൻ ഫോർ മാനുഫാക്ചറബിലിറ്റി (DFM) ഫീഡ്ബാക്ക് വിലയിരുത്തുന്നതിനുള്ള ഒരു സാങ്കേതിക ഡ്രോയിംഗ് അവലോകനവും ഉൾപ്പെടുന്നു.
രണ്ടാം ഘട്ടം ശേഷി മാട്രിക്സ് പൊരുത്തപ്പെടുത്തലാണ്, ഇത് വെണ്ടർക്ക്നിർദ്ദിഷ്ട ഗാൻട്രി ഡ്രില്ലിംഗ് മെഷീനുകൾഅല്ലെങ്കിൽ ടേണിംഗ് സെന്ററുകൾ ആവശ്യമാണ്. മൂന്നാം ഘട്ടത്തിൽ വിതരണക്കാരന്റെ സിപികെ, ഉപരിതല ഫിനിഷ് ക്ലെയിമുകൾ അനുഭവപരമായി പരിശോധിക്കുന്നതിന് പണമടച്ചുള്ള സാമ്പിൾ റൺ - സാധാരണയായി 10 മുതൽ 20 വരെ പീസുകൾ - ആവശ്യമാണ്. അവസാനമായി, നാലാം ഘട്ടം ഒരു ഓൺ-സൈറ്റ് അല്ലെങ്കിൽ വെർച്വൽ ഫെസിലിറ്റി ഓഡിറ്റാണ്, അവരുടെ താപനില നിയന്ത്രണ ഇൻഫ്രാസ്ട്രക്ചർ, ടൂൾ മാനേജ്മെന്റ് സിസ്റ്റങ്ങൾ, അവരുടെ മെട്രോളജി ലാബിന്റെ കാലിബ്രേഷൻ സ്റ്റാറ്റസ് എന്നിവയിൽ വലിയ ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നു.
വില, കൃത്യത, ശേഷി, പരിപാലന പിന്തുണ എന്നിവ സന്തുലിതമാക്കൽ
സംഭരണ ചട്ടക്കൂടിന്റെ ആത്യന്തിക ലക്ഷ്യം വില, കൃത്യത, ശേഷി, ജീവിതചക്ര പിന്തുണ എന്നിവ സന്തുലിതമാക്കുക എന്നതാണ്. ഉയർന്ന കൃത്യതയുള്ള മെഷീനിംഗിൽ ഏറ്റവും കുറഞ്ഞ യൂണിറ്റ് ചെലവ് പിന്തുടരുന്നത് തെറ്റായ സമ്പദ്വ്യവസ്ഥയാണ്; തകരാറ് നിരക്ക് 2% കവിയുന്നുവെങ്കിൽ വാങ്ങൽ വിലയിൽ 15% കുറവ് തൽക്ഷണം നിഷേധിക്കപ്പെടും, ഇത് ചെലവേറിയ അസംബ്ലി ലൈൻ നിർത്തലുകളിലേക്കോ വിനാശകരമായ ഫീൽഡ് പരാജയങ്ങളിലേക്കോ നയിക്കുന്നു.
വാങ്ങുന്നവർ ടോട്ടൽ കോസ്റ്റ് ഓഫ് ഓണർഷിപ്പ് (TCO) വിലയിരുത്തണം. പ്രാരംഭ സോഴ്സിംഗ് മുതൽ നിലവിലുള്ള ലോജിസ്റ്റിക്സ് വരെ പൂർണ്ണ പിന്തുണ നൽകുന്ന ഒരു സംയോജിത പരിഹാര ദാതാവുമായി പങ്കാളിത്തം സ്ഥാപിക്കുന്നത്, അറ്റകുറ്റപ്പണി, ടൂളിംഗ് ഒപ്റ്റിമൈസേഷൻ, ശേഷി സ്കെയിലിംഗ് എന്നിവ മുൻകൂർ കൈകാര്യം ചെയ്യുന്നുവെന്ന് ഉറപ്പാക്കുന്നു. ഈ സമഗ്ര സമീപനം വിതരണ ശൃംഖല പ്രതിരോധശേഷിയുള്ളതും കാര്യക്ഷമവും വർഷം തോറും മൈക്രോൺ-ലെവൽ ടോളറൻസുകൾ നിലനിർത്താൻ കഴിവുള്ളതുമായി തുടരുന്നുവെന്ന് ഉറപ്പാക്കുന്നു.
പ്രധാന കാര്യങ്ങൾ
- ഉയർന്ന കൃത്യതയുള്ള മെഷീനിംഗിനുള്ള മൊത്തവ്യാപാര സോഴ്സിംഗും വിതരണ ശൃംഖലയുടെ പ്രത്യാഘാതങ്ങളും
- വാങ്ങുന്നവർ സ്പെസിഫിക്കേഷനുകൾ, അനുസരണം, വാണിജ്യ നിബന്ധനകൾ എന്നിവ സാധൂകരിക്കണം
- വിതരണക്കാർക്കും സംഭരണ സംഘങ്ങൾക്കും പ്രായോഗികമായ ശുപാർശകൾ
പതിവ് ചോദ്യങ്ങൾ
മൈക്രോൺ-ലെവൽ കൃത്യതയ്ക്ക് ഏറ്റവും പ്രധാനപ്പെട്ട മെഷീൻ സവിശേഷതകൾ ഏതാണ്?
ഉയർന്ന കാഠിന്യം, വൈബ്രേഷൻ ആഗിരണം, താപ സ്ഥിരത, കുറഞ്ഞ സ്പിൻഡിൽ റണ്ണൗട്ട് എന്നിവയ്ക്ക് മുൻഗണന നൽകുക. OTURN മെഷീനുകളിൽ, ഹൈ-സ്പീഡ് ഫിനിഷിംഗിലും ഹെവി-ഡ്യൂട്ടി കട്ടിംഗിലും ആവർത്തിക്കാവുന്ന കൃത്യത നിലനിർത്താൻ ഈ സവിശേഷതകൾ സഹായിക്കുന്നു.
കൃത്യതയുള്ള ഭാഗങ്ങൾക്കായി ഞാൻ എപ്പോഴാണ് ഒരു 5-ആക്സിസ് മെഷീനിംഗ് സെന്റർ തിരഞ്ഞെടുക്കേണ്ടത്?
ഭാഗങ്ങൾക്ക് ഒന്നിലധികം മുഖങ്ങൾ, സങ്കീർണ്ണമായ കോണുകൾ അല്ലെങ്കിൽ കുറച്ച് സജ്ജീകരണങ്ങൾ ആവശ്യമുള്ളപ്പോൾ 5-അക്ഷം തിരഞ്ഞെടുക്കുക. ഒറ്റ-സജ്ജീകരണ മെഷീനിംഗ് സ്റ്റാക്ക്-അപ്പ് പിശക് കുറയ്ക്കുന്നു കൂടാതെ എയ്റോസ്പേസ്, മെഡിക്കൽ, മോൾഡ്, സങ്കീർണ്ണമായ ഓട്ടോമോട്ടീവ് ഘടകങ്ങൾ എന്നിവയ്ക്ക് അനുയോജ്യമാണ്.
ബ്രോഷർ സ്പെക്കുകൾക്ക് പുറമേ CNC കൃത്യത എങ്ങനെ വിലയിരുത്താം?
ആവർത്തനക്ഷമത, സ്ഥാനനിർണ്ണയ കൃത്യത, സ്പിൻഡിൽ റണ്ണൗട്ട്, തെർമൽ നഷ്ടപരിഹാര വിശദാംശങ്ങൾ, പരിശോധന റിപ്പോർട്ടുകൾ എന്നിവ ആവശ്യപ്പെടുക. ഉൽപാദന സമയത്ത് വിതരണക്കാരൻ ഷോപ്പ് താപനില എങ്ങനെ നിയന്ത്രിക്കുകയും ഭാഗങ്ങൾ പരിശോധിക്കുകയും ചെയ്യുന്നുവെന്ന് സ്ഥിരീകരിക്കുക.
ഉയർന്ന കൃത്യതയുള്ള മെഷീനിംഗിൽ നിന്ന് ഏറ്റവും കൂടുതൽ പ്രയോജനം ലഭിക്കുന്ന വ്യവസായങ്ങൾ ഏതാണ്?
എയ്റോസ്പേസ്, മെഡിക്കൽ, ഓട്ടോമോട്ടീവ്, ഊർജ്ജം എന്നിവയാണ് ഏറ്റവും കൂടുതൽ പ്രയോജനം നേടുന്നത്. ടർബൈൻ ഘടകങ്ങൾ, ഇംപ്ലാന്റുകൾ, ക്രാങ്ക്ഷാഫ്റ്റുകൾ, വീൽ ഹബ്ബുകൾ, വാൽവുകൾ, റോട്ടറുകൾ എന്നിവ സാധാരണ ഭാഗങ്ങളിൽ ഉൾപ്പെടുന്നു, ഇവിടെ കർശനമായ ടോളറൻസുകൾ പ്രകടനവും വിശ്വാസ്യതയും മെച്ചപ്പെടുത്തുന്നു.
വാൽവുകൾ, ക്രാങ്ക്ഷാഫ്റ്റുകൾ പോലുള്ള പ്രത്യേക ഭാഗങ്ങൾക്കായി കൃത്യതയുള്ള മെഷീനുകളിൽ OTURN-ന് സഹായിക്കാനാകുമോ?
അതെ. OTURN, CNC ലാത്തുകൾ, ടേണിംഗ് സെന്ററുകൾ, മെഷീനിംഗ് സെന്ററുകൾ, 5-ആക്സിസ് മെഷീനുകൾ, വാൽവുകൾ, ഫ്ലൈ വീലുകൾ, വീൽ ഹബ്ബുകൾ, ക്രാങ്ക്ഷാഫ്റ്റുകൾ, മോൾഡുകൾ, എയ്റോസ്പേസ്, മെഡിക്കൽ ഭാഗങ്ങൾ എന്നിവയ്ക്കായുള്ള പ്രത്യേക ഉദ്ദേശ്യ പരിഹാരങ്ങൾ എന്നിവ വാഗ്ദാനം ചെയ്യുന്നു.
പോസ്റ്റ് സമയം: ഏപ്രിൽ-17-2026