


എയ്റോസ്പേസ് നിർമ്മാണത്തിന് സിഎൻസി സ്ലാന്റ് ബെഡ് ലാത്തുകൾ എന്തുകൊണ്ട് പ്രധാനമാണ്
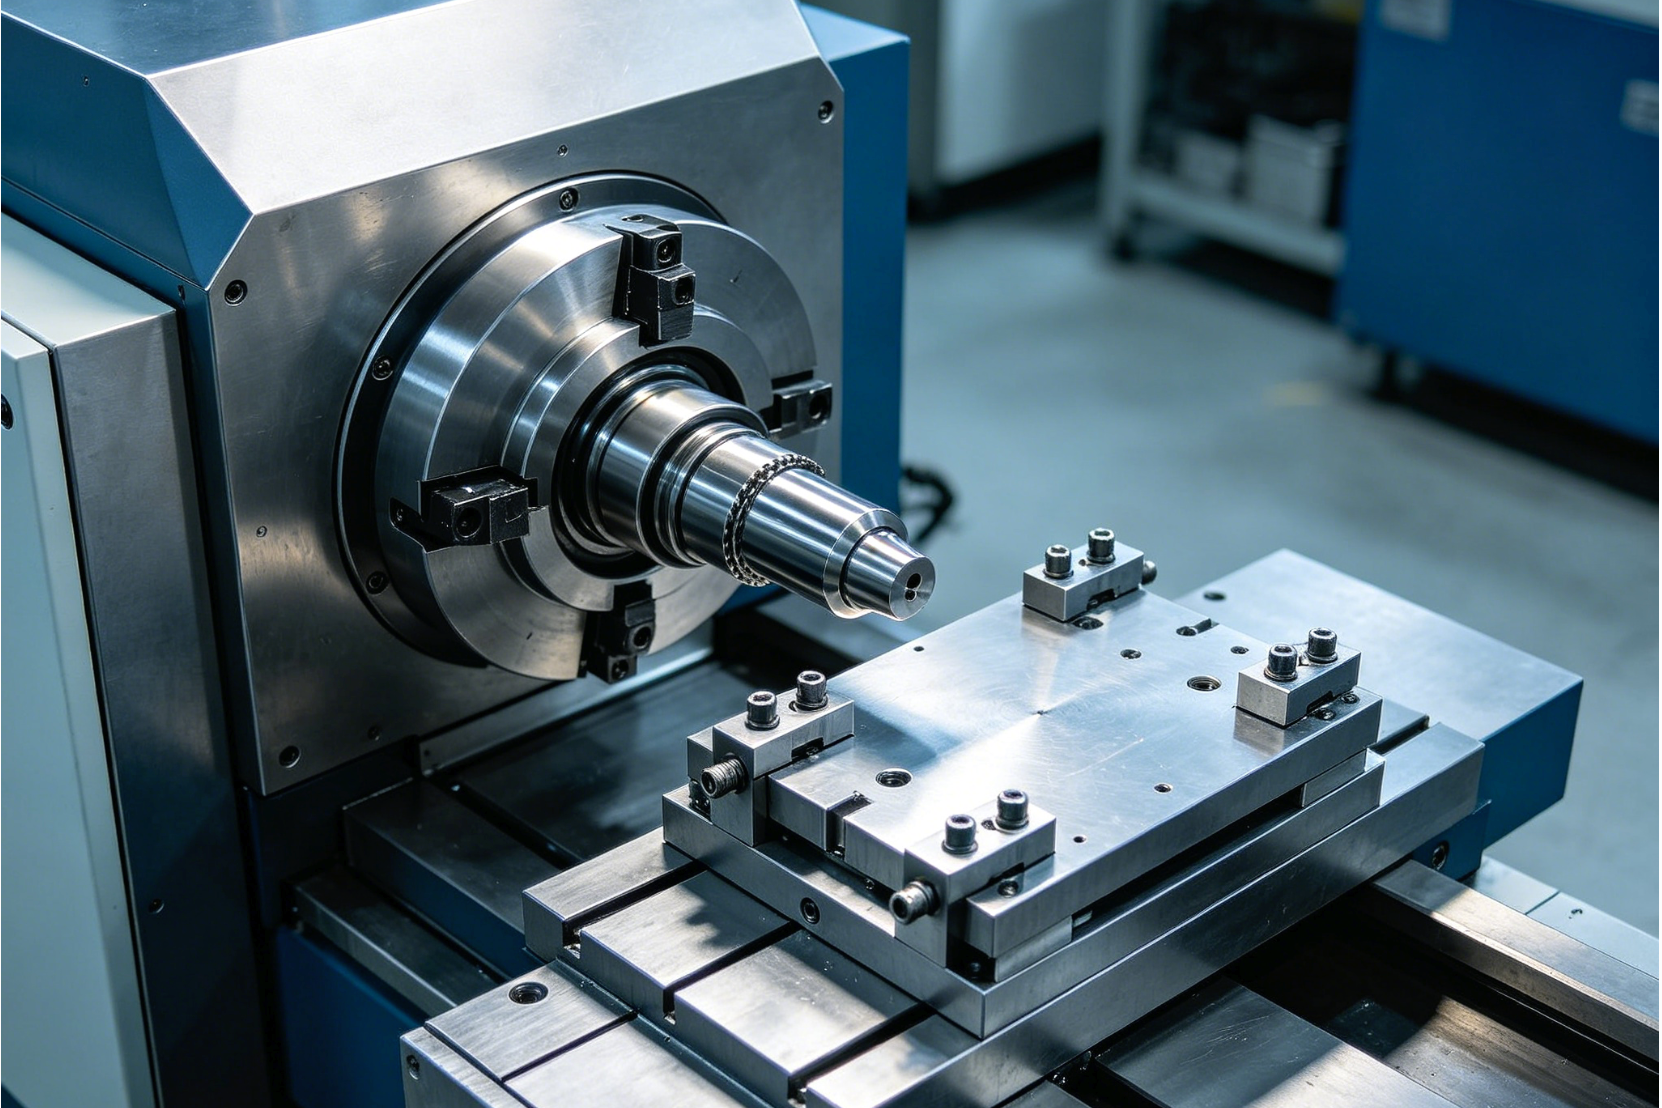
സിഎൻസി സ്ലാന്റ് ബെഡ് ലാത്തുകളുടെ സ്വീകാര്യത എയ്റോസ്പേസ്, ഓട്ടോമോട്ടീവ് ടയർ-വൺ വിതരണക്കാർ ടേണിംഗ് പ്രവർത്തനങ്ങളെ എങ്ങനെ സമീപിക്കുന്നു എന്നതിനെ അടിസ്ഥാനപരമായി മാറ്റിമറിച്ചു. പരമ്പരാഗത ഫ്ലാറ്റ്-ബെഡ് ആർക്കിടെക്ചറുകളിൽ നിന്ന് വ്യത്യസ്തമായി, സ്ലാന്റ് ബെഡ് ഡിസൈൻ - സാധാരണയായി 30, 45, അല്ലെങ്കിൽ 60-ഡിഗ്രി കോണുകളിൽ എഞ്ചിനീയറിംഗ് ചെയ്യപ്പെടുന്നു - മെഷീനിന്റെ ഗുരുത്വാകർഷണ കേന്ദ്രം കുറയ്ക്കുകയും കട്ടിംഗ് ടൂളിനും ഗൈഡ്വേകൾക്കും ഇടയിലുള്ള ദൂരം ഗണ്യമായി കുറയ്ക്കുകയും ചെയ്യുന്നു. ഈ ജ്യാമിതീയ നേട്ടം നേരിട്ട് മെച്ചപ്പെട്ട ഘടനാപരമായ കാഠിന്യത്തിലേക്ക് വിവർത്തനം ചെയ്യുന്നു, ഇത് എയ്റോസ്പേസ് നിർമ്മാണത്തിൽ വ്യാപകമായ ഉയർന്ന ടെൻസൈൽ സൂപ്പർഅലോയ്കളും സങ്കീർണ്ണമായ ജ്യാമിതികളും മെഷീൻ ചെയ്യുമ്പോൾ ഒരു മാറ്റാനാവാത്ത ആവശ്യകതയാണ്.
അവ എങ്ങനെ കൃത്യതയും ത്രൂപുട്ടും മെച്ചപ്പെടുത്തുന്നു
ചരിഞ്ഞ കിടക്കകളുടെ ഘടനകൾ കട്ടിംഗ് വൈബ്രേഷനുകളെ അന്തർലീനമായി കുറയ്ക്കുന്നു, ഇത് ആക്രമണാത്മക മെറ്റീരിയൽ നീക്കം ചെയ്യുമ്പോൾ പോലും നിർമ്മാതാക്കൾക്ക് കർശനമായ സഹിഷ്ണുത നിലനിർത്താൻ അനുവദിക്കുന്നു. ഒരു സിംഗിൾ-പീസ് കാസ്റ്റ് ഇരുമ്പ് ബെഡിൽ ഘടിപ്പിച്ചിരിക്കുന്ന ലീനിയർ അല്ലെങ്കിൽ ഹെവി-ഡ്യൂട്ടി ബോക്സ് ഗൈഡ്വേകൾ ഉപയോഗിക്കുന്നതിലൂടെ, ഈ ലാത്തുകൾക്ക് സ്ഥിരമായി ±0.002 mm ന്റെ സ്ഥാനനിർണ്ണയ കൃത്യതയും 0.4 μm വരെ ഉപരിതല ഫിനിഷുകളും നേടാൻ കഴിയും. കൂടാതെ, 5,000 RPM വരെ എത്തുന്ന സ്പിൻഡിൽ വേഗതയും 0.2 സെക്കൻഡിൽ താഴെയുള്ള ദ്രുത ടററ്റ് ഇൻഡെക്സിംഗ് സമയവും ചേർന്ന്, കട്ടിംഗ് അല്ലാത്ത സമയം ഗണ്യമായി കുറയ്ക്കുന്നു, അതുവഴി ഉയർന്ന മൂല്യമുള്ള ഉൽപാദന റണ്ണുകൾക്കുള്ള മൊത്തത്തിലുള്ള ത്രൂപുട്ട് വർദ്ധിപ്പിക്കുന്നു.
ഏത് ബഹിരാകാശ ഘടകങ്ങളാണ് ഏറ്റവും അനുയോജ്യം
ഇൻകോണൽ 718, ടൈറ്റാനിയം അലോയ്കൾ (Ti-6Al-4V), പ്രത്യേക സ്റ്റെയിൻലെസ് സ്റ്റീൽ എന്നിവ പോലുള്ള വസ്തുക്കളെയാണ് എയ്റോസ്പേസ് മേഖല വളരെയധികം ആശ്രയിക്കുന്നത്, ഇവയെല്ലാം മെഷീൻ ചെയ്യാൻ വളരെ ബുദ്ധിമുട്ടാണ്. ടർബൈൻ എഞ്ചിൻ ഷാഫ്റ്റുകൾ പോലുള്ള നിർണായക ഭ്രമണ ഘടകങ്ങൾ നിർമ്മിക്കുന്നതിൽ CNC സ്ലാന്റ് ബെഡ് ലാത്തുകൾ മികച്ചുനിൽക്കുന്നു,ഹൈഡ്രോളിക് വാൽവ് ബോഡികൾ, ലാൻഡിംഗ് ഗിയർ പിന്നുകൾ, ഉയർന്ന കരുത്തുള്ള എയ്റോസ്പേസ് ഫാസ്റ്റനറുകൾ. സ്ലാന്റ് ബെഡിന്റെ മികച്ച കാഠിന്യം, കനത്ത തടസ്സപ്പെട്ട കട്ടുകൾ സമയത്ത് ടൂൾ വ്യതിചലനം തടയുന്നു, ഈ ദൗത്യ-നിർണ്ണായക ഭാഗങ്ങളുടെ നീണ്ട ഉൽപാദന ബാച്ചുകളിലുടനീളം ഡൈമൻഷണൽ സ്ഥിരത ഉറപ്പാക്കുന്നു.
വാങ്ങുന്നവർ താരതമ്യം ചെയ്യേണ്ട സാങ്കേതിക സവിശേഷതകൾ എന്തൊക്കെയാണ്?
ഒരു CNC സ്ലാന്റ് ബെഡ് ലാത്ത് അവരുടെ സൗകര്യത്തിന്റെ പ്രവർത്തന ആവശ്യങ്ങൾ നിറവേറ്റുന്നുവെന്ന് ഉറപ്പാക്കാൻ, സംഭരണ സംഘങ്ങൾ കർശനമായ മെക്കാനിക്കൽ, ഇലക്ട്രോണിക് സ്പെസിഫിക്കേഷനുകൾ വിലയിരുത്തണം. അടിസ്ഥാന വിലകളുടെ ഉപരിപ്ലവമായ താരതമ്യം പലപ്പോഴും ദീർഘകാല വിശ്വാസ്യത, ഉപകരണ ആയുസ്സ്, മൊത്തത്തിലുള്ള ഉപകരണ ഫലപ്രാപ്തി (OEE) എന്നിവ നിർണ്ണയിക്കുന്ന സാങ്കേതിക പാരാമീറ്ററുകളെ അവഗണിക്കുന്നു.
ഏത് മെഷീൻ പാരാമീറ്ററുകളാണ് ഏറ്റവും പ്രധാനം
ലാത്തിന്റെ ഭൗതിക ആവരണവും കട്ടിംഗ് ശേഷിയും കോർ സ്പെസിഫിക്കേഷനുകൾ നിർണ്ണയിക്കുന്നു. വാങ്ങുന്നവർ ബെഡിന് മുകളിലുള്ള സ്വിംഗ് (സാധാരണയായി സ്റ്റാൻഡേർഡ് ഓട്ടോമോട്ടീവ് ഭാഗങ്ങൾക്ക് 400 മില്ലീമീറ്റർ മുതൽ 600 മില്ലീമീറ്റർ വരെ), പരമാവധി ടേണിംഗ് വ്യാസം, പരമാവധി ടേണിംഗ് നീളം എന്നിവയ്ക്ക് മുൻഗണന നൽകണം. സ്പിൻഡിൽ മോട്ടോർ പവർ ഒരുപോലെ നിർണായകമാണ്; ഹെവി-ഡ്യൂട്ടി ഓട്ടോമോട്ടീവ്, എയ്റോസ്പേസ് ആപ്ലിക്കേഷനുകൾക്ക് സാധാരണയായി 11 kW മുതൽ 22 kW വരെ തുടർച്ചയായ റേറ്റിംഗ് ആവശ്യമാണ്. കൂടാതെ, X, Z അക്ഷങ്ങളിലെ ദ്രുത ട്രാവേഴ്സ് നിരക്കുകൾ - ആധുനിക ലീനിയർ ഗൈഡ്വേ മോഡലുകളിൽ പലപ്പോഴും 30 m/min വരെ എത്തുന്നു - നിഷ്ക്രിയ സമയം കുറയ്ക്കുന്നതിൽ മെഷീനിന്റെ കാര്യക്ഷമതയുടെ ശക്തമായ സൂചകമായി വർത്തിക്കുന്നു.
കാഠിന്യം, താപ സ്ഥിരത, ചിപ്പ് ഒഴിപ്പിക്കൽ എന്നിവ പ്രകടനത്തെ എങ്ങനെ ബാധിക്കുന്നു
ചരിഞ്ഞ കിടക്കയുടെ കോൺ താപ സ്ഥിരതയെയും ചിപ്പ് മാനേജ്മെന്റിനെയും നേരിട്ട് സ്വാധീനിക്കുന്നു. ഒരു യഥാർത്ഥ 45-ഡിഗ്രി അല്ലെങ്കിൽ 60-ഡിഗ്രി ചരിഞ്ഞ കിടക്ക ഗുരുത്വാകർഷണം ചിപ്പ് കൺവെയറിലേക്ക് നേരിട്ട് സ്വാഭാവിക ചിപ്പ് ഒഴുക്ക് സുഗമമാക്കാൻ അനുവദിക്കുന്നു, ഇത് മെഷീനിംഗ് എൻവലപ്പിനുള്ളിൽ താപ വർദ്ധനവ് തടയുന്നു. തുടർച്ചയായ ഓട്ടോമോട്ടീവ് ഉൽപാദന പ്രവർത്തനങ്ങളിൽ ഈ കാര്യക്ഷമമായ ചിപ്പ് ഒഴിപ്പിക്കൽ നിർണായകമാണ്, അവിടെ അടിഞ്ഞുകൂടിയ ചൂടുള്ള ചിപ്പുകൾ പ്രാദേശിക താപ വികാസത്തിന് കാരണമാവുകയും ഡൈമൻഷണൽ കൃത്യതയിൽ വിട്ടുവീഴ്ച ചെയ്യുകയും ചെയ്യും. ഫാബ്രിക്കേറ്റഡ് സ്റ്റീൽ ബദലുകളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ മികച്ച വൈബ്രേഷൻ ഡാംപണിംഗ് നൽകിക്കൊണ്ട് ഉയർന്ന ഗ്രേഡ് മീഹാനൈറ്റ് കാസ്റ്റ് ഇരുമ്പ് ബേസുകൾ പ്രകടനം കൂടുതൽ മെച്ചപ്പെടുത്തുന്നു.
ഒരു പ്രായോഗിക താരതമ്യ മാട്രിക്സ് എങ്ങനെ നിർമ്മിക്കാം
മൂല്യനിർണ്ണയ പ്രക്രിയ കാര്യക്ഷമമാക്കുന്നതിന്, സംഭരണ എഞ്ചിനീയർമാർ ഉൽപ്പാദന ആവശ്യകതകൾക്കെതിരായ വാസ്തുവിദ്യാ വ്യത്യാസങ്ങൾ തൂക്കിനോക്കുന്ന ഒരു സാങ്കേതിക താരതമ്യ മാട്രിക്സ് നിർമ്മിക്കണം.
| ബെഡ് ആർക്കിടെക്ചർ | ചിപ്പ് ഒഴിപ്പിക്കൽ കാര്യക്ഷമത | സാധാരണ Z-ആക്സിസ് റാപ്പിഡ് റേറ്റ് | അനുയോജ്യമായ ആപ്ലിക്കേഷൻ പ്രൊഫൈൽ |
|---|---|---|---|
| ശരി 45° ചരിഞ്ഞ കിടക്ക | മികച്ചത് (ഗ്രാവിറ്റി സഹായത്തോടെ) | 24 - 30 മി/മിനിറ്റ് | ഉയർന്ന അളവിലുള്ള ഓട്ടോമോട്ടീവ്, എയ്റോസ്പേസ് സൂപ്പർഅലോയ്കൾ |
| 30° ചരിഞ്ഞ കിടക്ക | നല്ലത് | 20 – 24 മി/മിനിറ്റ് | മീഡിയം-ഡ്യൂട്ടി ജനറൽ പ്രിസിഷൻ ടേണിംഗ് |
| പരമ്പരാഗത ഫ്ലാറ്റ് ബെഡ് | മോശം (മാനുവൽ/കൂളന്റ് ഫ്ലഷ് ആവശ്യമാണ്) | 10 – 15 മി/മിനിറ്റ് | കനത്ത, കുറഞ്ഞ വേഗതയിലുള്ള ഷാഫ്റ്റ് ടേണിംഗ്, കുറഞ്ഞ ബജറ്റ് |
CNC സ്ലാന്റ് ബെഡ് ലേത്ത് വിതരണക്കാരെ എങ്ങനെ വിലയിരുത്താം
മൂലധന ഉപകരണങ്ങൾ ശേഖരിക്കുന്നതിന് നിർമ്മാതാവിന്റെ പ്രവർത്തന ശേഷിയും വാണിജ്യ വിശ്വാസ്യതയും കർശനമായി പരിശോധിക്കേണ്ടതുണ്ട്. OTURN മെഷിനറി പോലുള്ള സ്ഥാപിതമായ ആഗോള മാർക്കറ്റിംഗ്, വിൽപ്പന കേന്ദ്രങ്ങളുമായി പങ്കാളിത്തം സ്ഥാപിക്കുന്നത് B2B വാങ്ങുന്നവർക്ക് കൂടുതൽ കാര്യക്ഷമമായ ആക്സസ് നൽകാൻ സഹായിക്കും.ഉയർന്ന നിലവാരമുള്ള നിർമ്മാണ സൗകര്യങ്ങൾഅതിർത്തി കടന്നുള്ള സംഭരണ അപകടസാധ്യതകൾ ലഘൂകരിക്കുന്നതിനൊപ്പം.
ഏതൊക്കെ ഫാക്ടറി യോഗ്യതകളും വാണിജ്യ നിബന്ധനകളുമാണ് അവലോകനം ചെയ്യേണ്ടത്
ഫാക്ടറി സർട്ടിഫിക്കേഷനുകളുടെ അവലോകനത്തോടെയാണ് വെണ്ടർ വാലിഡേഷൻ ആരംഭിക്കേണ്ടത്, പ്രാഥമികമായി ഗുണനിലവാര മാനേജ്മെന്റിനുള്ള ISO 9001 ഉം പരിസ്ഥിതി അനുസരണത്തിന് ISO 14001 ഉം. വാങ്ങുന്നവർ നിർമ്മാതാവിന്റെ പ്രതിമാസ ഉൽപാദന ശേഷിയെക്കുറിച്ച് അന്വേഷിക്കണം; പ്രതിമാസം 50 മുതൽ 100 യൂണിറ്റ് വരെ ഉൽപാദനം പരിശോധിക്കുന്നത് പക്വവും അളക്കാവുന്നതുമായ പ്രവർത്തനത്തെ സൂചിപ്പിക്കുന്നു. മെഷീൻ ടൂൾ വ്യാപാരത്തിലെ സ്റ്റാൻഡേർഡ് വാണിജ്യ പദങ്ങളിൽ ഉൽപാദനം ആരംഭിക്കുന്നതിന് സാധാരണയായി 30% T/T നിക്ഷേപം ഉൾപ്പെടുന്നു, ശേഷിക്കുന്ന 70% ബാലൻസ് വിജയകരമായ ഫാക്ടറി സ്വീകാര്യതാ പരിശോധനയ്ക്ക് (FAT) ശേഷം എന്നാൽ കയറ്റുമതിക്ക് മുമ്പ് ആവശ്യമാണ്.
പാക്കേജിംഗ്, ഇൻസ്റ്റാളേഷൻ, വിൽപ്പനാനന്തര പിന്തുണ എന്നിവ എങ്ങനെ വിലയിരുത്താം
കൃത്യതയുള്ള യന്ത്രങ്ങളുടെ ഗതാഗത നാശത്തിന് ഒരു പ്രധാന കാരണം അനുചിതമായ പാക്കേജിംഗ് ആണ്. വാങ്ങുന്നവർ കയറ്റുമതി-ഗ്രേഡ് പാക്കേജിംഗ് നിർബന്ധമാക്കണം, അതിൽ സമുദ്ര തുരുമ്പ് തടയാൻ ഡെസിക്കന്റുകൾ അടങ്ങിയ വാക്വം-സീൽ ചെയ്ത അലുമിനിയം ഫോയിൽ ഉൾപ്പെടുന്നു, ഇത് ഹെവി-ഡ്യൂട്ടി ഫ്യൂമിഗേറ്റഡ് മരപ്പെട്ടികൾക്കുള്ളിൽ സൂക്ഷിക്കുന്നു. ഡെലിവറിക്ക് ശേഷം, വിതരണക്കാരന്റെ വിൽപ്പനാനന്തര അടിസ്ഥാന സൗകര്യങ്ങൾ പരമപ്രധാനമാണ്.വിശ്വസനീയ പങ്കാളിറിമോട്ട് ഡയഗ്നോസ്റ്റിക്സ്, വിശദമായ ഇംഗ്ലീഷ് ഭാഷാ മെയിന്റനൻസ് മാനുവലുകൾ, 48 മുതൽ 72 മണിക്കൂറിനുള്ളിൽ പ്രാദേശിക ടെക്നീഷ്യൻ ഡിസ്പാച്ച് അല്ലെങ്കിൽ നിർണായക ഭാഗങ്ങൾ ലഭ്യമാകുമെന്ന ഉറപ്പ് എന്നിവ നൽകണം.
മൊത്തം ലാൻഡിങ് ചെലവ് എങ്ങനെ കണക്കാക്കാം
കൃത്യമായ മൂലധന ചെലവ് ആസൂത്രണത്തിന് മൊത്തം ലാൻഡിംഗ് ചെലവ് കണക്കാക്കേണ്ടത് അത്യാവശ്യമാണ്. ലാത്തിന്റെ FOB അല്ലെങ്കിൽ CIF വിലയ്ക്ക് പുറമേ, സംഭരണ സംഘങ്ങൾ ഡെസ്റ്റിനേഷൻ കസ്റ്റംസ് തീരുവകൾ കണക്കാക്കണം, ഇത് സാധാരണയായി HS കോഡ് 8458.11 പ്രകാരം CNC ലാത്തുകൾക്ക് 4% മുതൽ 5% വരെയാണ്, ഇത് ഇറക്കുമതി ചെയ്യുന്ന രാജ്യത്തിന്റെ വ്യാപാര കരാറുകളെ ആശ്രയിച്ചിരിക്കുന്നു. അധിക ചെലവുകളിൽ ഉൾനാടൻ ചരക്ക്, സൗകര്യത്തിലെ പ്രത്യേക റിഗ്ഗിംഗ്, കമ്മീഷൻ ചെയ്യുന്നതിനും ഓപ്പറേറ്റർ പരിശീലനത്തിനുമുള്ള ചെലവ് എന്നിവ ഉൾപ്പെടുന്നു.
ഏത് അനുസരണം, ഗുണനിലവാരം, ഡെലിവറി ഘടകങ്ങളാണ് ഏറ്റവും പ്രധാനം
ഇറക്കുമതി ചെയ്ത CNC സ്ലാന്റ് ബെഡ് ലാത്തുകൾ കർശനമായ അന്താരാഷ്ട്ര അനുസരണവും ഗുണനിലവാര മാനദണ്ഡങ്ങളും പാലിക്കുന്നുണ്ടെന്ന് ഉറപ്പാക്കുന്നത് പ്രവർത്തന സുരക്ഷയ്ക്കും തടസ്സമില്ലാത്ത കസ്റ്റംസ് ക്ലിയറൻസിനും അത്യന്താപേക്ഷിതമാണ്. വിലയേറിയ തുറമുഖ കാലതാമസങ്ങളിൽ നിന്നും ജോലിസ്ഥല സുരക്ഷാ ബാധ്യതകളിൽ നിന്നും വാങ്ങുന്നയാളെ റെഗുലേറ്ററി പാലിക്കൽ സംരക്ഷിക്കുന്നു.
എന്ത് ഡോക്യുമെന്റേഷനും പരിശോധനാ മാനദണ്ഡങ്ങളും ആവശ്യമാണ്
ഓരോ മെഷീൻ ഡെലിവറിക്കും ഒപ്പം സമഗ്രമായ ഒരു ഡോക്യുമെന്റേഷൻ പാക്കേജ് ഉണ്ടായിരിക്കണം. വാങ്ങുന്നവർ റെനിഷാ ബോൾബാർ ടെസ്റ്റിംഗും ലേസർ ഇന്റർഫെറോമീറ്റർ കാലിബ്രേഷൻ ഡാറ്റയും ഉൾപ്പെടെയുള്ള പരിശോധിക്കാവുന്ന പരിശോധനാ റിപ്പോർട്ടുകൾ ആവശ്യപ്പെടണം, ഇത് സ്ഥാനനിർണ്ണയ കൃത്യതയും ആവർത്തനക്ഷമതയും സ്ഥിരീകരിക്കുന്നു. എയ്റോസ്പേസ് ആപ്ലിക്കേഷനുകൾക്ക്, പൂർത്തിയായ ഭ്രമണ ഘടകങ്ങളിൽ ആവശ്യമായ ഏകാഗ്രത ഉറപ്പാക്കാൻ സ്പിൻഡിൽ റണ്ണൗട്ട് 0.003 മില്ലിമീറ്ററിൽ താഴെയാണെന്ന് രേഖപ്പെടുത്തുകയും സാക്ഷ്യപ്പെടുത്തുകയും വേണം.
സിഇ, ഇലക്ട്രിക്കൽ കംപ്ലയൻസ്, ട്രെയ്സബിലിറ്റി എന്നിവ എങ്ങനെ പരിശോധിക്കാം
യൂറോപ്യൻ സാമ്പത്തിക മേഖലയിലെ വാങ്ങുന്നവർക്ക്, മെഷീനിൽ ഒരു സാധുവായ CE മാർക്ക് ഉണ്ടായിരിക്കണം, ഇത് മെഷിനറി ഡയറക്റ്റീവ് 2006/42/EC, ഇലക്ട്രോമാഗ്നറ്റിക് കോംപാറ്റിബിലിറ്റി (EMC) ഡയറക്റ്റീവ് എന്നിവ പാലിക്കുന്നുണ്ടെന്ന് തെളിയിക്കുന്നു. IP54 അല്ലെങ്കിൽ IP65 ഇൻഗ്രെസ് പ്രൊട്ടക്ഷൻ മാനദണ്ഡങ്ങൾ പാലിക്കുന്നതിനായി ഇലക്ട്രിക്കൽ കാബിനറ്റുകൾ കർശനമായി പരിശോധിക്കണം, നിർണായക ഇലക്ട്രോണിക്സ് കൂളന്റ് മിസ്റ്റ്, കണ്ടക്റ്റീവ് മെറ്റാലിക് പൊടി എന്നിവയിൽ നിന്ന് സംരക്ഷിക്കപ്പെടുന്നുണ്ടെന്ന് ഉറപ്പാക്കണം. CNC കൺട്രോളറുകൾക്കും ലീനിയർ ഗൈഡ്വേകൾക്കുമായി ആഗോളതലത്തിൽ അംഗീകരിക്കപ്പെട്ട ബ്രാൻഡുകൾ ഉപയോഗിച്ച് പൂർണ്ണമായ ഘടകം കണ്ടെത്തൽ സാധ്യമാക്കുന്നതും ദീർഘകാല പരിപാലനത്തിന് നിർബന്ധിത ആവശ്യകതയാണ്.
ഗതാഗത, കമ്മീഷൻ ചെയ്യൽ അപകടസാധ്യതകൾ എങ്ങനെ കുറയ്ക്കാം
മുൻകരുതൽ നടപടികളിലൂടെ ഗതാഗത, കമ്മീഷൻ ചെയ്യൽ അപകടസാധ്യതകൾ വ്യവസ്ഥാപിതമായി കുറയ്ക്കാൻ കഴിയും. ഒരു മൂന്നാം കക്ഷി ഏജൻസി വഴി പ്രീ-ഷിപ്പ്മെന്റ് പരിശോധന (PSI) നടത്തുന്നത് കണ്ടെയ്നറൈസേഷന് മുമ്പ് മെഷീൻ അവസ്ഥയുടെ സ്വതന്ത്ര പരിശോധന നൽകുന്നു. ഷോക്ക് വാച്ച് അല്ലെങ്കിൽ ടിൽറ്റ് വാച്ച് ലേബലുകൾ പോലുള്ള ഷോക്ക് സൂചകങ്ങൾ പുറം ക്രേറ്റുകളിൽ ഘടിപ്പിക്കുന്നത് ചരക്ക് ഫോർവേഡർമാർ പരുക്കൻ കൈകാര്യം ചെയ്യുന്നത് തടയുകയും വീഴ്ചകൾ സംഭവിച്ചാൽ ഇൻഷുറൻസ് ക്ലെയിമുകൾക്ക് ഉടനടി തെളിവ് നൽകുകയും ചെയ്യുന്നു. 45 മുതൽ 90 ദിവസം വരെയുള്ള സ്റ്റാൻഡേർഡ് നിർമ്മാണ ലീഡ് സമയങ്ങൾ ഫാക്ടർ ചെയ്യുന്നത് വാങ്ങുന്നവരെ ഡെലിവറി സൗകര്യ സന്നദ്ധതയുമായി സമന്വയിപ്പിക്കാൻ അനുവദിക്കുന്നു, ഇത് ചെലവേറിയ വെയർഹൗസ് സംഭരണ ഫീസ് ഒഴിവാക്കുന്നു.
വാങ്ങുന്നവർക്ക് എങ്ങനെ വിശ്വസനീയമായ ഒരു സോഴ്സിംഗ് പ്രക്രിയ നിർമ്മിക്കാൻ കഴിയും
വിശ്വസനീയമായ ഒരു സോഴ്സിംഗ് പ്രക്രിയ സ്ഥാപിക്കുന്നത് സംഭരണ സംഘങ്ങളെ ഇടപാട് സംബന്ധമായ വാങ്ങലുകളിൽ നിന്ന് തന്ത്രപരമായ ഉപകരണ ജീവിതചക്ര മാനേജ്മെന്റിലേക്ക് മാറാൻ പ്രാപ്തരാക്കുന്നു. തിരഞ്ഞെടുത്ത CNC സ്ലാന്റ് ബെഡ് ലാത്തുകൾ പ്രതീക്ഷിക്കുന്നനിക്ഷേപത്തിൽ നിന്നുള്ള വരുമാനം (ROI)പ്രതീക്ഷിക്കുന്ന തിരിച്ചടവ് കാലയളവിനുള്ളിൽ.
വിതരണക്കാരെ എങ്ങനെ ഷോർട്ട്ലിസ്റ്റ് ചെയ്യുകയും സാധൂകരിക്കുകയും ചെയ്യാം
വിതരണക്കാരെ ഷോർട്ട്ലിസ്റ്റ് ചെയ്യുന്നതിന്, അനുഭവപരമായ പ്രകടന ഡാറ്റ വിലയിരുത്തുന്നതിന് തിളക്കമുള്ള ബ്രോഷറുകൾക്കപ്പുറം നീങ്ങേണ്ടതുണ്ട്. വാങ്ങുന്നവർ അവരുടെ ഉൽപാദന ആവശ്യങ്ങൾക്ക് സമാനമായ ലാത്ത് കട്ടിംഗ് മെറ്റീരിയലുകൾ പ്രദർശിപ്പിക്കുന്ന എഡിറ്റ് ചെയ്യാത്ത മെഷീനിംഗ് വീഡിയോകൾ അഭ്യർത്ഥിക്കണം. കേസ് സ്റ്റഡികൾ വിശകലനം ചെയ്യുന്നതും നിലവിലുള്ള ടയർ-വൺ ഓട്ടോമോട്ടീവ് അല്ലെങ്കിൽ എയ്റോസ്പേസ് ക്ലയന്റുകളിൽ നിന്ന് റഫറൻസ് കോൺടാക്റ്റുകൾ അഭ്യർത്ഥിക്കുന്നതും മെഷീനിന്റെ യഥാർത്ഥ പ്രവർത്തന സമയത്തെക്കുറിച്ചും വാറന്റി ക്ലെയിമുകളോടുള്ള വിതരണക്കാരന്റെ പ്രതികരണത്തെക്കുറിച്ചും വിലമതിക്കാനാവാത്ത ഉൾക്കാഴ്ചകൾ നൽകുന്നു.
ഉൽപ്പാദന ലക്ഷ്യങ്ങളുമായി യന്ത്ര തിരഞ്ഞെടുപ്പിനെ എങ്ങനെ വിന്യസിക്കാം
ആത്യന്തികമായി, തിരഞ്ഞെടുത്ത മെഷീൻ കോൺഫിഗറേഷൻ സൗകര്യത്തിന്റെ നിർദ്ദിഷ്ട ഉൽപ്പാദന ലക്ഷ്യങ്ങളുമായി പൂർണ്ണമായും യോജിപ്പിക്കണം. അമിതമായി വ്യക്തമാക്കുന്നത് മൂലധനച്ചെലവ് വർദ്ധിപ്പിക്കും, അതേസമയം കുറവ് വ്യക്തമാക്കുന്നത് തടസ്സങ്ങൾക്ക് കാരണമാകുന്നു.
| ഉൽപ്പാദന പരിസ്ഥിതി | ശുപാർശ ചെയ്യുന്ന ലേത്ത് കോൺഫിഗറേഷൻ | ടാർഗെറ്റ് സൈക്കിൾ സമയ കുറവ് | കണക്കാക്കിയ ROI സമയപരിധി |
|---|---|---|---|
| ഉയർന്ന വോളിയം ഓട്ടോമോട്ടീവ് (ഉദാ: വീൽ ഹബ്ബുകൾ) | ചരിഞ്ഞ കിടക്കയുള്ളഓട്ടോമേറ്റഡ് ഗാൻട്രി ലോഡർ& ഇരട്ട ടററ്റുകൾ | 30% - 40% | 18 - 24 മാസം |
| സങ്കീർണ്ണമായ എയ്റോസ്പേസ് (ഉദാ. ടർബൈൻ ഷാഫ്റ്റുകൾ) | Y-ആക്സിസ് മില്ലിംഗ് ശേഷി + സബ്-സ്പിൻഡിൽ | 20% - 25% | 24 - 36 മാസം |
| ഉയർന്ന മിക്സഡ്, കുറഞ്ഞ വോളിയം ജോലിസ്ഥലം | പ്രോഗ്രാമബിൾ ടെയിൽസ്റ്റോക്ക് ഉള്ള സ്റ്റാൻഡേർഡ് 45° ചരിഞ്ഞ കിടക്ക | 10% - 15% | 12 - 18 മാസം |
ലൈവ് ടൂളിംഗ് അല്ലെങ്കിൽ ഓട്ടോമേഷൻ ഇന്റഗ്രേഷൻ പോലുള്ള സാങ്കേതിക കഴിവുകളെ വോളിയം ആവശ്യകതകളുമായി പൊരുത്തപ്പെടുത്തുന്നതിലൂടെ, B2B വാങ്ങുന്നവർക്ക് ആഗോള മത്സരശേഷി നിലനിർത്തുന്ന ഒരു സ്കെയിലബിൾ മെറ്റൽ വർക്കിംഗ് പരിഹാരം ഉറപ്പാക്കാൻ കഴിയും.
പ്രധാന കാര്യങ്ങൾ
- CNC സ്ലാന്റ് ബെഡ് ലാത്തുകൾക്കുള്ള മൊത്തവ്യാപാര സോഴ്സിംഗും വിതരണ ശൃംഖലയുടെ പ്രത്യാഘാതങ്ങളും
- വാങ്ങുന്നവർ സ്പെസിഫിക്കേഷനുകൾ, അനുസരണം, വാണിജ്യ നിബന്ധനകൾ എന്നിവ സാധൂകരിക്കണം
- വിതരണക്കാർക്കും സംഭരണ സംഘങ്ങൾക്കും പ്രായോഗികമായ ശുപാർശകൾ
പതിവ് ചോദ്യങ്ങൾ
എയ്റോസ്പേസ് ഭാഗങ്ങൾക്ക് CNC സ്ലാന്റ് ബെഡ് ലാത്തുകൾ തിരഞ്ഞെടുക്കുന്നത് എന്തുകൊണ്ട്?
അവയുടെ കർക്കശമായ സ്ലാന്റ്-ബെഡ് ഘടന വൈബ്രേഷനും ടൂൾ ഡിഫ്ലെക്ഷനും കുറയ്ക്കുന്നു, ഇത് ടൈറ്റാനിയം, ഇൻകോണൽ, ഷാഫ്റ്റുകൾ, പിന്നുകൾ, വാൽവ് ബോഡികൾ തുടങ്ങിയ സ്റ്റെയിൻലെസ് എയ്റോസ്പേസ് ഘടകങ്ങളിൽ കർശനമായ സഹിഷ്ണുത നിലനിർത്താൻ സഹായിക്കുന്നു.
വാങ്ങുന്നവർ ആദ്യം താരതമ്യം ചെയ്യേണ്ടത് ഏതൊക്കെ സ്പെസിഫിക്കേഷനുകളാണ്?
ബെഡ്ഡിന് മുകളിലുള്ള സ്വിംഗ്, പരമാവധി ടേണിംഗ് വ്യാസവും നീളവും, സ്പിൻഡിൽ പവർ, ഗൈഡ്വേ തരം, ദ്രുത ട്രാവേഴ്സ് വേഗത, കൈവരിക്കാവുന്ന കൃത്യത എന്നിവയിൽ നിന്ന് ആരംഭിക്കുക. ഇവ ശേഷി, സൈക്കിൾ സമയം, മെഷീനിംഗ് സ്ഥിരത എന്നിവയെ നേരിട്ട് ബാധിക്കുന്നു.
45° അല്ലെങ്കിൽ 60° ചരിവുള്ള ഒരു കിടക്ക ഉൽപാദനം എങ്ങനെ മെച്ചപ്പെടുത്തും?
ഇത് ഗുരുത്വാകർഷണ സഹായത്തോടെയുള്ള ചിപ്പ് ഒഴിപ്പിക്കൽ മെച്ചപ്പെടുത്തുന്നു, ചൂട് അടിഞ്ഞുകൂടുന്നത് കുറയ്ക്കുന്നു, സ്ഥിരതയുള്ള കട്ടിംഗിനെ പിന്തുണയ്ക്കുന്നു. ദീർഘനേരം ഓടുന്നതിനും ബുദ്ധിമുട്ടുള്ള എയ്റോസ്പേസ് വസ്തുക്കൾക്കും ഇത് പ്രത്യേകിച്ചും ഉപയോഗപ്രദമാണ്.
CNC സ്ലാന്റ് ബെഡ് ലാത്തുകൾക്ക് ഏതൊക്കെ ഘടകങ്ങൾ നന്നായി യോജിക്കുന്നു?
ടർബൈൻ ഷാഫ്റ്റുകൾ, ലാൻഡിംഗ് ഗിയർ പിന്നുകൾ, ഹൈഡ്രോളിക് വാൽവ് ബോഡികൾ, വീൽ ഹബ്ബുകൾ, ക്രാങ്ക്ഷാഫ്റ്റുകൾ, ആവർത്തിച്ചുള്ള കൃത്യത ആവശ്യമുള്ള ഉയർന്ന ശക്തിയുള്ള ഫാസ്റ്റനറുകൾ തുടങ്ങിയ ഭ്രമണ ഭാഗങ്ങൾക്ക് അവ അനുയോജ്യമാണ്.
ശരിയായ സ്ലാന്റ് ബെഡ് ലാത്ത് വാങ്ങാൻ OTURN മെഷിനറി എങ്ങനെ വാങ്ങുന്നവരെ സഹായിക്കും?
OTURN വാങ്ങുന്നവരെ യോഗ്യതയുള്ള ചൈനീസ് ഗ്രൂപ്പ് ഫാക്ടറികളുമായി ബന്ധിപ്പിക്കുന്നു, കൃത്യതയുള്ളതും ഭാരമേറിയതുമായ ടേണിംഗിനായി മെഷീൻ ഓപ്ഷനുകൾ വാഗ്ദാനം ചെയ്യുന്നു, കൂടാതെ പ്രായോഗിക വിൽപ്പന, സേവന ഏകോപനത്തിലൂടെ വിദേശ ഉപഭോക്താക്കളെ പിന്തുണയ്ക്കുന്നു.
പോസ്റ്റ് സമയം: ഏപ്രിൽ-20-2026