


ഒരു വിജയകരമായസിഎൻസി ടേണിംഗ് സെന്റർനിക്ഷേപത്തിന് അവശ്യ ഘടകങ്ങൾ തിരിച്ചറിയേണ്ടതുണ്ട്. തന്ത്രപരമായ ആസൂത്രണം ഈ ഏറ്റെടുക്കലിനെ നയിക്കുന്നു. ആഗോള CNC മെഷീനിംഗ് ആൻഡ് ടേണിംഗ് സെന്ററുകളുടെ വിപണി ഗണ്യമായ വളർച്ച പ്രതീക്ഷിക്കുന്നു, ഒരു2024 മുതൽ 2030 വരെ 6.6% സംയുക്ത വാർഷിക വളർച്ചാ നിരക്ക്. അതിന്റെ ഹൈ-സ്പീഡ് സെഗ്മെന്റ് പ്രതീക്ഷിക്കുന്നത് a2025 നും 2035 നും ഇടയിൽ 5.8% CAGR. ഈ വികാസം വിവരമുള്ള തീരുമാനങ്ങളുടെ ആവശ്യകതയെ അടിവരയിടുന്നു. എ.മൾട്ടി-ഫംഗ്ഷൻ CNC ലാത്ത് നിർമ്മാതാവ്വിവിധ ഓപ്ഷനുകൾ നൽകുന്നു. മനസ്സിലാക്കൽടേണിംഗ് സെന്റർ കൃത്യതഏറ്റവും പ്രധാനമാണ്. വാങ്ങുന്നവർ പലപ്പോഴും ചോദിക്കാറുണ്ട്, “ഒരു CNC ടേണിംഗ് സെന്ററും ഒരു CNC ലാത്തും തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?" ഒപ്പം "ലംബ, തിരശ്ചീന ടേണിംഗ് സെന്ററുകൾക്കിടയിൽ എങ്ങനെ തിരഞ്ഞെടുക്കാം?“. പത്ത് നിർണായക പരിഗണനകൾ വിവരമുള്ള ഒരു വാങ്ങലിനെ നയിക്കുന്നു.
പ്രധാന കാര്യങ്ങൾ
- നിങ്ങളുടെ ഉൽപ്പാദന ആവശ്യങ്ങളും ഭാഗങ്ങളുടെ ആവശ്യകതകളും മനസ്സിലാക്കുക. ശരിയായ മെഷീൻ വലുപ്പവും ശക്തിയും തിരഞ്ഞെടുക്കാൻ ഇത് നിങ്ങളെ സഹായിക്കുന്നു.
- നോക്കൂമെഷീൻ സ്പെസിഫിക്കേഷനുകൾസ്പിൻഡിൽ പവർ, ടൂളിംഗ് ഓപ്ഷനുകൾ പോലെ. ഈ സവിശേഷതകൾ മെഷീൻ എത്ര നന്നായി പ്രവർത്തിക്കുന്നു എന്നതിനെ ബാധിക്കുന്നു.
- നിയന്ത്രണ സംവിധാനവും സോഫ്റ്റ്വെയറും പരിശോധിക്കുക. അവ മെഷീനെ ഉപയോഗിക്കാൻ എളുപ്പമാക്കുകയും മറ്റ് സിസ്റ്റങ്ങളുമായി ബന്ധിപ്പിക്കുകയും ചെയ്യുന്നു.
- മെഷീനിന്റെ കൃത്യതയും അത് ചൂടും വൈബ്രേഷനുകളും എങ്ങനെ കൈകാര്യം ചെയ്യുന്നു എന്നതും പരിഗണിക്കുക. ഇത് ഉറപ്പാക്കുന്നുഉയർന്ന നിലവാരമുള്ള ഭാഗങ്ങൾ.
- വില മാത്രമല്ല, മൊത്തം ചെലവും ചിന്തിക്കുക. ഇതിൽ നടത്തിപ്പ് ചെലവുകൾ, പരിപാലനം, ഭാവി മൂല്യം എന്നിവ ഉൾപ്പെടുന്നു.
നിങ്ങളുടെ CNC ടേണിംഗ് സെന്ററിനുള്ള പ്രൊഡക്ഷൻ ആവശ്യങ്ങളും പാർട്ട് ആവശ്യകതകളും
തിരഞ്ഞെടുക്കുന്നു ഒരുസിഎൻസി ടേണിംഗ് സെന്റർഉൽപ്പാദന ആവശ്യങ്ങളെയും ഭാഗ ആവശ്യകതകളെയും കുറിച്ചുള്ള വ്യക്തമായ ധാരണയോടെയാണ് ഇത് ആരംഭിക്കുന്നത്. ഈ ഘടകങ്ങൾ മെഷീനിന്റെ ആവശ്യമായ സ്പെസിഫിക്കേഷനുകളെയും കഴിവുകളെയും നേരിട്ട് സ്വാധീനിക്കുന്നു.
ഭാഗത്തിന്റെ വലുപ്പവും ഭാര ശേഷിയും
ഒരു കട നിർമ്മിക്കാൻ ഉദ്ദേശിക്കുന്ന ഭാഗങ്ങളുടെ ഭൗതിക അളവുകളും ഭാരവും അടിസ്ഥാന പരിഗണനകളാണ്. ഒരു യന്ത്രത്തിന്റെ ശേഷി ഏറ്റവും വലുതും ഭാരമേറിയതുമായ ഘടകങ്ങളെ ഉൾക്കൊള്ളണം. ഉദാഹരണത്തിന്, CNC ടേണിംഗ് പ്രവർത്തനങ്ങൾ വിവിധ ഭാഗ വലുപ്പങ്ങൾ കൈകാര്യം ചെയ്യുന്നു.
| പാർട്ട് സൈസ് വിഭാഗം | അളവുകൾ (മില്ലീമീറ്റർ) | അളവുകൾ (ഇൻ) |
|---|---|---|
| ഏറ്റവും കുറഞ്ഞ | 2×2 | 0.079×0.079 |
| പരമാവധി | 200×500 | 7.9×19.7 (19.7 × 19.7) |
സെന്ററുകൾ തമ്മിലുള്ള ദൂരം പോലുള്ള മെഷീൻ സ്പെസിഫിക്കേഷനുകളാണ് പരമാവധി ഭാഗത്തിന്റെ നീളം നിർണ്ണയിക്കുന്നത്, പലപ്പോഴും ഏകദേശം 500 മില്ലീമീറ്റർ (19.7 ഇഞ്ച്). കിടക്കയ്ക്ക് മുകളിലുള്ള സ്വിംഗ് പരമാവധി ഭാഗത്തിന്റെ വ്യാസം നിർണ്ണയിക്കുന്നു, സാധാരണയായി ഏകദേശം 200 മില്ലീമീറ്റർ (7.9 ഇഞ്ച്). തിരഞ്ഞെടുത്ത സിഎൻസി ടേണിംഗ് സെന്ററിന് അവരുടെ ലക്ഷ്യ ഭാഗങ്ങൾ ഭൗതികമായി കൈവശം വയ്ക്കാനും മെഷീൻ ചെയ്യാനും കഴിയുമെന്ന് വാങ്ങുന്നവർ ഉറപ്പാക്കണം.
പ്രോസസ്സ് ചെയ്യേണ്ട മെറ്റീരിയൽ തരങ്ങൾ
ഒരു കടയിൽ പ്രോസസ്സ് ചെയ്യുന്ന വസ്തുക്കളുടെ തരങ്ങൾ മെഷീനിന്റെയും ടൂളിംഗിന്റെയും തിരഞ്ഞെടുപ്പിനെ സാരമായി ബാധിക്കുന്നു. വ്യത്യസ്ത മെറ്റീരിയലുകൾക്ക് വ്യത്യസ്ത കാഠിന്യ നിലകളുണ്ട്, അവയ്ക്ക് പ്രത്യേക മെഷീൻ പവറും കട്ടിംഗ് ഉപകരണങ്ങളും ആവശ്യമാണ്.
| മെറ്റീരിയൽ കാഠിന്യം വിഭാഗം | റോക്ക്വെൽ കാഠിന്യം (HRC) | സാധാരണ CNC ലാത്ത് തരങ്ങൾ |
|---|---|---|
| യന്ത്രത്തിൽ നിർമ്മിക്കാൻ പ്രയാസമുള്ള ലോഹസങ്കരങ്ങൾ | 45–70 എച്ച്.ആർ.സി. | ഉയർന്ന ടോർക്ക് CNC ലാത്തുകൾ |
| ഇടത്തരം കാഠിന്യമുള്ള വ്യാവസായിക വസ്തുക്കൾ | 25–45 എച്ച്ആർസി | തിരശ്ചീന CNC ലാത്തുകൾ |
| മൃദുവും എളുപ്പത്തിൽ യന്ത്രവൽക്കരിക്കാവുന്നതുമായ ലോഹങ്ങൾ | <25 എച്ച്ആർസി | ഏതെങ്കിലും സിഎൻസി ലെയ്ത്ത് (എൻട്രി ലെവൽ, ബെഞ്ച്ടോപ്പ്, ഹൈ-സ്പീഡ് സ്പിൻഡിൽ മെഷീനുകൾ ഉൾപ്പെടെ) |
സ്റ്റാൻഡേർഡ് CNC ടൂളിംഗ് സാധാരണയായി ഒരു പ്രായോഗിക പരിധിയിലെത്തുന്നുഎച്ച്ആർസി 40. HRC 50 ന് മുകളിലുള്ള വസ്തുക്കൾ പ്രോസസ്സ് ചെയ്യുന്നതിന് പലപ്പോഴും പ്രത്യേക സജ്ജീകരണങ്ങൾ ആവശ്യമാണ്, ഇത് പ്രോസസ്സിംഗ് സമയവും ചെലവും ഇരട്ടിയാക്കും. ഉദാഹരണത്തിന്, 4140 പോലുള്ള കാർബൺ/അലോയ് സ്റ്റീലുകൾ HRC 35 വരെ സ്റ്റാൻഡേർഡ് ആയി മെഷീൻ ചെയ്യപ്പെടുന്നു. HRC 40 ന് മുകളിൽ അവ വെല്ലുവിളി നിറഞ്ഞതായി മാറുന്നു. 304 പോലുള്ള സ്റ്റെയിൻലെസ് സ്റ്റീലുകൾ HRC 30 വരെ കാര്യക്ഷമമാണ്, ഇത് HRC 35 ന് മുകളിൽ ബുദ്ധിമുട്ടായിത്തീരുന്നു. A2 പോലുള്ള ടൂൾ സ്റ്റീലുകൾ HRC 45 വഴി പ്രോസസ്സ് ചെയ്യാൻ കഴിയും, എന്നാൽ HRC 50 ന് മുകളിൽ പ്രത്യേക സജ്ജീകരണങ്ങൾ ആവശ്യമാണ്. അലുമിനിയം അലോയ്കൾക്ക് സാധാരണയായി CNC മെഷീനിംഗിന് കാഠിന്യം പരിമിതികളൊന്നുമില്ല.
ഉൽപാദന അളവും ത്രൂപുട്ടും
ഉൽപ്പാദന അളവും ആവശ്യമായ ത്രൂപുട്ടും യന്ത്രത്തിന്റെ വേഗത, കാര്യക്ഷമത, ഓട്ടോമേഷനുള്ള സാധ്യത എന്നിവ നിർണ്ണയിക്കുന്നു. ഉയർന്ന അളവിലുള്ള ഉൽപ്പാദനത്തിന് വേഗതയേറിയ സൈക്കിൾ സമയവും വിശ്വസനീയമായ പ്രവർത്തനവും ആവശ്യമാണ്. വലിയ അളവിൽ ഭാഗങ്ങൾ നിർമ്മിക്കുന്ന കടകൾക്ക് ഓട്ടോമാറ്റിക് ബാർ ഫീഡറുകൾ, റോബോട്ടിക് സംയോജനം തുടങ്ങിയ സവിശേഷതകളിൽ നിന്ന് പ്രയോജനം ലഭിക്കുന്നു. ഈ കൂട്ടിച്ചേർക്കലുകൾ മാനുവൽ ഇടപെടൽ കുറയ്ക്കുകയും തുടർച്ചയായ പ്രവർത്തനം പരമാവധിയാക്കുകയും ചെയ്യുന്നു. നേരെമറിച്ച്, കുറഞ്ഞ അളവിലോ പ്രോട്ടോടൈപ്പ് ജോലികൾക്കോ അത്തരം വിപുലമായ ഓട്ടോമേഷൻ ആവശ്യമായി വരില്ല. ദീർഘകാലത്തേക്ക് സ്ഥിരമായ ഔട്ട്പുട്ട് നിലനിർത്താനുള്ള യന്ത്രത്തിന്റെ കഴിവ് ഉൽപ്പാദന ലക്ഷ്യങ്ങൾ കൈവരിക്കുന്നതിന് നിർണായകമാണ്.
ഒരു CNC ടേണിംഗ് സെന്ററിന്റെ മെഷീൻ സ്പെസിഫിക്കേഷനുകളും കഴിവുകളും
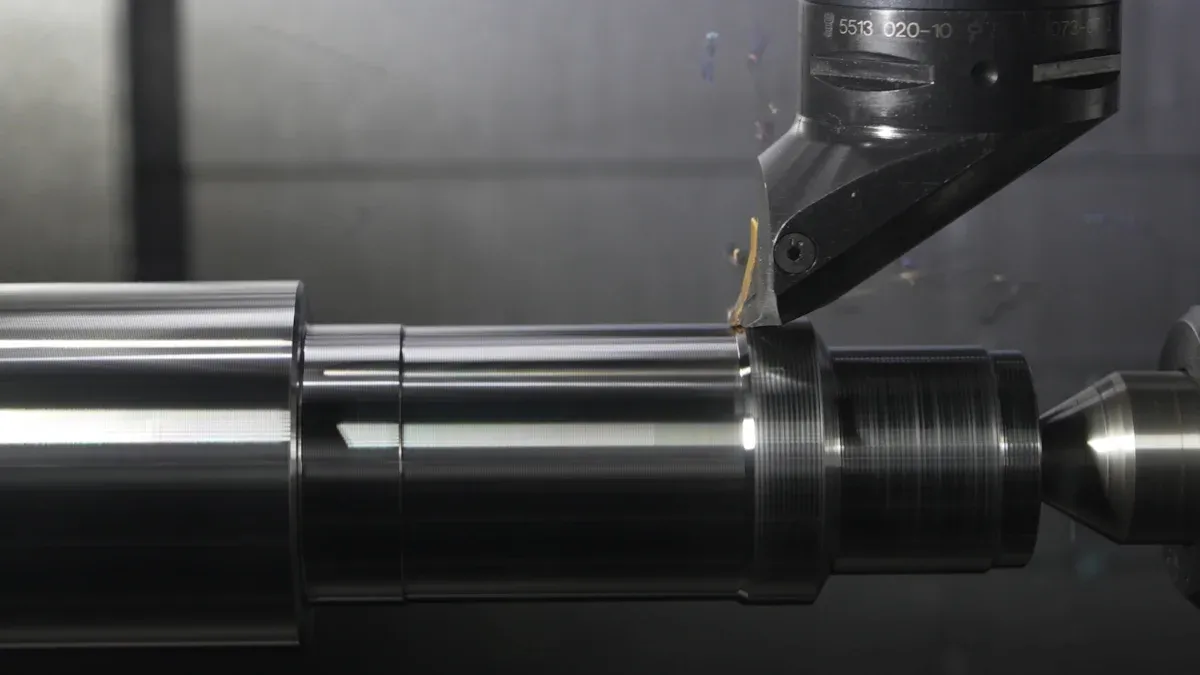
മെഷീനിന്റെ സവിശേഷതകളും കഴിവുകളും ഒരു കടയുടെ ഭാഗങ്ങൾ കാര്യക്ഷമമായും കൃത്യമായും നിർമ്മിക്കാനുള്ള കഴിവിനെ നേരിട്ട് സ്വാധീനിക്കുന്നു. വാങ്ങുന്നവർ ഈ സാങ്കേതിക വശങ്ങൾ ശ്രദ്ധാപൂർവ്വം വിലയിരുത്തണം.
സ്പിൻഡിൽ കോൺഫിഗറേഷനും പവറും
ഏതൊരു ടേണിംഗ് പ്രവർത്തനത്തിന്റെയും കാതലാണ് സ്പിൻഡിൽ. അതിന്റെ കോൺഫിഗറേഷനും പവറും മെഷീനിന്റെ കട്ടിംഗ് കഴിവ് നിർണ്ണയിക്കുന്നു. മിനിറ്റിൽ പരിക്രമണത്തിൽ (RPM) അളക്കുന്ന സ്പിൻഡിൽ വേഗത, വർക്ക്പീസ് എത്ര വേഗത്തിൽ കറങ്ങണമെന്ന് നിർണ്ണയിക്കുന്നു. ചെറിയ വ്യാസമുള്ളതും മൃദുവായതുമായ വസ്തുക്കൾക്ക് ഉയർന്ന RPM-കൾ നിർണായകമാണ്. വലിയ വ്യാസമുള്ളതും കാഠിന്യമുള്ളതുമായ വസ്തുക്കൾ പ്രോസസ്സ് ചെയ്യുന്നതിന് സ്പിൻഡിൽ ടോർക്ക്, ഭ്രമണ ശക്തി, അത്യാവശ്യമാണ്. ശക്തമായ ഒരു സ്പിൻഡിൽ കാര്യക്ഷമമായ മെറ്റീരിയൽ നീക്കംചെയ്യൽ ഉറപ്പാക്കുകയും സൈക്കിൾ സമയം കുറയ്ക്കുകയും ചെയ്യുന്നു. കടകൾ അവയുടെ സാധാരണ ഭാഗ വലുപ്പങ്ങൾക്കും മെറ്റീരിയൽ തരങ്ങൾക്കും സ്പിൻഡിൽ സവിശേഷതകൾ പൊരുത്തപ്പെടുത്തണം.
ടററ്റ്, ടൂളിംഗ് ഓപ്ഷനുകൾ
ടററ്റ് കട്ടിംഗ് ഉപകരണങ്ങൾ കൈവശം വയ്ക്കുകയും വർക്ക്പീസിലേക്ക് അവതരിപ്പിക്കുകയും ചെയ്യുന്നു. ഇതിന്റെ രൂപകൽപ്പന മെഷീനിംഗ് വൈവിധ്യത്തെയും കാര്യക്ഷമതയെയും സാരമായി ബാധിക്കുന്നു. VDI (അസോസിയേഷൻ ഓഫ് ജർമ്മൻ എഞ്ചിനീയേഴ്സ്) അല്ലെങ്കിൽ BMT (ബേസ് മൗണ്ടഡ് ടൂളിംഗ്) പോലുള്ള വിവിധ കോൺഫിഗറേഷനുകളിൽ ടററ്റുകൾ വരുന്നു, ഓരോന്നും വ്യത്യസ്ത കാഠിന്യവും ടൂൾ-ഹോൾഡിംഗ് കഴിവുകളും വാഗ്ദാനം ചെയ്യുന്നു. ടററ്റിലെ ടൂൾ സ്റ്റേഷനുകളുടെ എണ്ണം മാനുവൽ ഇടപെടലില്ലാതെ മെഷീനിന് എത്ര വ്യത്യസ്ത ഉപകരണങ്ങൾ ആക്സസ് ചെയ്യാൻ കഴിയുമെന്ന് നിർണ്ണയിക്കുന്നു. കൂടുതൽ ടൂൾ സ്റ്റേഷനുകൾ ഒരൊറ്റ സജ്ജീകരണത്തിൽ സങ്കീർണ്ണമായ പ്രവർത്തനങ്ങൾ അനുവദിക്കുന്നു, ഇത് ടൂൾ മാറ്റങ്ങൾക്കുള്ള പ്രവർത്തനരഹിതമായ സമയം കുറയ്ക്കുന്നു.
ആക്സിസ് കോൺഫിഗറേഷനും ലൈവ് ടൂളിംഗും
ആക്സിസ് കോൺഫിഗറേഷൻ മെഷീനിന്റെ ചലന ശേഷികളെ നിർവചിക്കുന്നു. ഒരു അടിസ്ഥാന 2-ആക്സിസ് ലാത്ത് X, Z അക്ഷങ്ങളിൽ ടേണിംഗ് പ്രവർത്തനങ്ങൾ നടത്തുന്നു. മൾട്ടി-ആക്സിസ് പോലുള്ള കൂടുതൽ നൂതന മെഷീനുകൾസിഎൻസി ടേണിംഗ് സെന്റർ, ഓഫ്-സെന്റർ ഡ്രില്ലിംഗിനോ മില്ലിങ്ങിനോ വേണ്ടി Y-ആക്സിസ് പോലുള്ള അധിക അക്ഷങ്ങൾ വാഗ്ദാനം ചെയ്യുന്നു. ലൈവ് ടൂളിംഗ് ഒരു CNC ടേണിംഗ് സെന്ററിന് ഒരു പ്രധാന മെച്ചപ്പെടുത്തലാണ്. ഭാഗം മറ്റൊരു മെഷീനിലേക്ക് മാറ്റാതെ തന്നെ മില്ലിംഗ്, ഡ്രില്ലിംഗ്, ടാപ്പിംഗ് പ്രവർത്തനങ്ങൾ നടത്താൻ ഇത് മെഷീനിനെ അനുവദിക്കുന്നു. ലൈവ് ടൂളിംഗ് ഓഫറുകൾ നൽകുന്നു.കൃത്യതയോടെ യന്ത്രവൽക്കരിച്ച ഭാഗങ്ങൾക്ക് കൂടുതൽ ഡിസൈൻ വഴക്കം.. കൂടുതൽ സങ്കീർണ്ണമായ മെഷീനിംഗ് പ്രക്രിയകൾ ഒറ്റ റണ്ണിൽ ഇത് പ്രാപ്തമാക്കുന്നു, സജ്ജീകരണം കാര്യക്ഷമമാക്കുകയും അധ്വാനം കുറയ്ക്കുകയും ചെയ്യുന്നു. അനാവശ്യമായ സജ്ജീകരണ നടപടിക്രമങ്ങൾ കുറയ്ക്കുന്നതിലൂടെ ഈ കഴിവ് കൃത്യതയും ആവർത്തനക്ഷമതയും വർദ്ധിപ്പിക്കുന്നു. കടകൾനൂതനമായ ഗിയറുകളും ബെയറിംഗുകളും കാരണം വേഗത്തിലുള്ള നിർമ്മാണം. ലൈവ് ടൂളിംഗ്ഡാറ്റ സംരക്ഷിക്കുന്നു, മെഷീനുകൾക്കിടയിൽ മെറ്റീരിയൽ നീക്കുമ്പോൾ പലപ്പോഴും നഷ്ടപ്പെടുന്നതിനാൽ സമയം ലാഭിക്കാം. എഡ്ജ് റൗണ്ടിംഗ് അല്ലെങ്കിൽ അക്ഷീയ/റേഡിയൽ സവിശേഷതകൾ ചേർക്കൽ പോലുള്ള നിരവധി മില്ലിംഗ് പ്രക്രിയകൾ നേരിട്ട് ലാത്തിൽ തന്നെ നടത്താൻ ഇത് അനുവദിക്കുന്നു. ഇത് ഒരു CNC മില്ലിലേക്ക് ഭാഗങ്ങൾ മാറ്റേണ്ടതിന്റെ ആവശ്യകത ഇല്ലാതാക്കുന്നു.
നിങ്ങളുടെ CNC ടേണിംഗ് സെന്ററിനായുള്ള നിയന്ത്രണ സംവിധാനവും സോഫ്റ്റ്വെയറും
ഏതൊരു ആധുനിക യന്ത്ര ഉപകരണത്തിന്റെയും തലച്ചോറാണ് നിയന്ത്രണ സംവിധാനവും സോഫ്റ്റ്വെയറും. ഓപ്പറേറ്റർമാർ ഉപകരണങ്ങളുമായി എങ്ങനെ ഇടപഴകുന്നുവെന്നും സങ്കീർണ്ണമായ പ്രവർത്തനങ്ങൾ മെഷീൻ എങ്ങനെ നിർവ്വഹിക്കുന്നുവെന്നും അവ നിർദ്ദേശിക്കുന്നു. ശരിയായ നിയന്ത്രണ സംവിധാനം തിരഞ്ഞെടുക്കുന്നത് കാര്യക്ഷമമായ പ്രോഗ്രാമിംഗ്, വിശ്വസനീയമായ പ്രവർത്തനം, ഒരു നിർമ്മാണ അന്തരീക്ഷത്തിലേക്ക് തടസ്സമില്ലാത്ത സംയോജനം എന്നിവ ഉറപ്പാക്കുന്നു.
സിഎൻസി കൺട്രോൾ ബ്രാൻഡും സവിശേഷതകളും
ഒരു CNC നിയന്ത്രണത്തിന്റെ തിരഞ്ഞെടുപ്പ്ബ്രാൻഡ്മെഷീൻ പ്രകടനത്തെയും ഉപയോക്തൃ അനുഭവത്തെയും സാരമായി ബാധിക്കുന്നു. വ്യത്യസ്ത ഉൽപാദന ആവശ്യങ്ങൾക്കനുസൃതമായി വ്യത്യസ്ത നിർമ്മാതാക്കൾ വ്യത്യസ്തമായ നേട്ടങ്ങൾ വാഗ്ദാനം ചെയ്യുന്നു.
| ബ്രാൻഡ് | കീ ടേണിംഗ് സെന്റർ ഉൽപ്പന്നങ്ങൾ | ടേണിംഗ് സെന്ററുകളുടെ പ്രധാന സവിശേഷതകൾ |
|---|---|---|
| ഹാസ് ഓട്ടോമേഷൻ | ഹാസ് എസ്ടി സീരീസ് സിഎൻസി ലാത്തുകൾ | ഉപയോക്തൃ-സൗഹൃദ ഇന്റർഫേസുകൾ, ഉയർന്ന ടോർക്ക്, കർക്കശമായ നിർമ്മാണം, ഈട്, വിശ്വാസ്യത, താങ്ങാനാവുന്ന വില. |
| ഡിഎംജി മോറി | എൻഎൽഎക്സ് സീരീസ് യൂണിവേഴ്സൽ ടേണിംഗ് സെന്ററുകൾ | ഉയർന്ന കാഠിന്യം, സ്ഥിരത, കൃത്യത, സംയോജിത ഓട്ടോമേഷൻ പരിഹാരങ്ങൾ, ഡിജിറ്റലൈസേഷൻ, വ്യവസായ 4.0 സന്നദ്ധത. |
| മസാക്ക് | INTEGREX സീരീസ് മൾട്ടി-ടാസ്കിംഗ് മെഷീനുകൾ | ടേണിംഗ്, മില്ലിംഗ്, ഡ്രില്ലിംഗ്, ടാപ്പിംഗ് എന്നിവ സംയോജിപ്പിക്കുന്നു; സങ്കീർണ്ണമായ ഭാഗങ്ങൾക്ക് അനുയോജ്യം; iSMART ഫാക്ടറി ആശയം (IoT സംയോജനം), വിപുലമായ സേവനവും പിന്തുണയും. |
| ഒകുമ | എൽബി സീരീസ് സിഎൻസി ലാത്തുകൾ | ശക്തി, കൃത്യത, വൈവിധ്യം, തെർമോ-ഫ്രണ്ട്ലി കൺസെപ്റ്റ് (താപ സ്ഥിരത), ഓപ്പൺ-ആർക്കിടെക്ചർ OSP-P നിയന്ത്രണ സംവിധാനം (ഇച്ഛാനുസൃതമാക്കൽ, സോഫ്റ്റ്വെയർ സംയോജനം). |
| ഡൂസാൻ/ഡിഎൻ സൊല്യൂഷൻസ് | സിഎൻസി ലാത്തുകൾ | കൃത്യതയുള്ള ടേണിംഗ് പ്രവർത്തനങ്ങൾ, മൾട്ടി-ആക്സിസ് ശേഷികൾ, ഉയർന്ന സ്പിൻഡിൽ വേഗത, നൂതന നിയന്ത്രണ സംവിധാനങ്ങൾ. |
ഓരോ ബ്രാൻഡും തനതായ സവിശേഷതകൾ നൽകുന്നു. ഹാസ് ഓട്ടോമേഷൻ ഉപയോക്തൃ സൗഹൃദത്തിലും താങ്ങാനാവുന്ന വിലയിലും ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നു. ഡിഎംജി മോറി കാഠിന്യത്തിനും ഇൻഡസ്ട്രി 4.0 സന്നദ്ധതയ്ക്കും പ്രാധാന്യം നൽകുന്നു. സങ്കീർണ്ണമായ ഭാഗങ്ങൾക്കായി മസാക്ക് മൾട്ടി-ടാസ്കിംഗ് കഴിവുകൾ വാഗ്ദാനം ചെയ്യുന്നു. ഒകുമ താപ സ്ഥിരതയും ഓപ്പൺ-ആർക്കിടെക്ചർ നിയന്ത്രണങ്ങളും നൽകുന്നു. ഡൂസാൻ/ഡിഎൻ സൊല്യൂഷൻസ് കൃത്യതയും മൾട്ടി-ആക്സിസ് പ്രവർത്തനവും നൽകുന്നു.
പ്രോഗ്രാമിംഗും യൂസർ ഇന്റർഫേസും
ഒരു അവബോധജന്യമായ പ്രോഗ്രാമിംഗ് ഇന്റർഫേസ് മെഷീൻ സജ്ജീകരണവും പ്രവർത്തനവും ലളിതമാക്കുന്നു. ഓപ്പറേറ്റർമാർക്ക് അവരുടെ കഴിവുകളുടെ നിലവാരവും ഭാഗങ്ങളുടെ സങ്കീർണ്ണതയും അനുസരിച്ച് കാര്യക്ഷമമായ ജി-കോഡ് പ്രോഗ്രാമിംഗ് അല്ലെങ്കിൽ സംഭാഷണ പ്രോഗ്രാമിംഗ് അനുവദിക്കുന്ന ഒരു സിസ്റ്റം ആവശ്യമാണ്. നന്നായി രൂപകൽപ്പന ചെയ്ത ഒരു ഉപയോക്തൃ ഇന്റർഫേസ് പരിശീലന സമയം കുറയ്ക്കുകയും പിശകുകൾ കുറയ്ക്കുകയും ചെയ്യുന്നു. പ്രോഗ്രാം സൃഷ്ടിക്കലും പരിഷ്കരണവും ലളിതമാക്കുന്നതിലൂടെ ഇത് ഉൽപ്പാദനക്ഷമത വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു.
നിലവിലുള്ള സിസ്റ്റങ്ങളുമായുള്ള സംയോജനം
നിലവിലുള്ള നിർമ്മാണ നിർവ്വഹണ സംവിധാനങ്ങൾ (MES) അല്ലെങ്കിൽ എന്റർപ്രൈസ് റിസോഴ്സ് പ്ലാനിംഗ് (ERP) സംവിധാനങ്ങളുമായുള്ള തടസ്സമില്ലാത്ത സംയോജനം ആധുനിക ഷോപ്പുകൾക്ക് നിർണായകമാണ്. ഈ കണക്റ്റിവിറ്റി തത്സമയ ഡാറ്റ കൈമാറ്റം, ഉൽപ്പാദന നിരീക്ഷണം, മൊത്തത്തിലുള്ള കാര്യക്ഷമത എന്നിവ മെച്ചപ്പെടുത്താൻ അനുവദിക്കുന്നു.വിജയകരമായ സംയോജനത്തിന് ശ്രദ്ധാപൂർവ്വമായ ആസൂത്രണം ആവശ്യമാണ്..
- കാര്യക്ഷമതയില്ലായ്മകൾ ഓട്ടോമേറ്റ് ചെയ്യുന്നത് ഒഴിവാക്കാൻ ഡിജിറ്റൈസ് ചെയ്യുന്നതിന് മുമ്പ് പ്രക്രിയകൾ നന്നായി മാപ്പ് ചെയ്യുക.
- അപകടസാധ്യത പരിമിതപ്പെടുത്തുന്നതിനും അനുഭവത്തിൽ നിന്ന് പഠിക്കുന്നതിനുമുള്ള ഒരു പൈലറ്റ് പ്രോജക്റ്റ് ഉപയോഗിച്ച് ചെറുതായി ആരംഭിക്കുക.
- ആധുനിക യന്ത്രസാമഗ്രികളുള്ള കമ്പനികൾക്ക്, ഒപ്റ്റിമൈസേഷനായി തത്സമയ ഉൾക്കാഴ്ചകൾ നേടുന്നതിന് മെഷീൻ കണക്റ്റിവിറ്റിയും OEE (ഓവറൽ എക്യുപ്മെന്റ് എഫക്റ്റീവ്നെസ്) നിരീക്ഷണവും ആരംഭിക്കുക.
- എം.ഇ.എസ് നടപ്പിലാക്കുന്നത് ആളുകളുടെ പ്രവർത്തന രീതിയെ മാറ്റുമെന്നും അതിന് ശ്രദ്ധാപൂർവ്വമായ മാർഗ്ഗനിർദ്ദേശം ആവശ്യമാണെന്നും തിരിച്ചറിയുക.
- തുടക്കം മുതൽ തന്നെ ടീമിനെ ഉൾപ്പെടുത്തുക, ആവശ്യകതയും നേട്ടങ്ങളും വിശദീകരിച്ചുകൊടുക്കുക.
- പുതിയ സംവിധാനങ്ങൾ എല്ലാവരും മനസ്സിലാക്കുന്നുണ്ടെന്ന് ഉറപ്പാക്കാൻ പരിശീലനത്തിൽ നിക്ഷേപിക്കുക.
- സഹപ്രവർത്തകർക്ക് അധിക പിന്തുണയും പരിശീലനവും നൽകുന്നതിന് 'ഡിജിറ്റൽ ചാമ്പ്യൻമാരെ' നിയമിക്കുക.
ഈ രീതികൾ സുഗമമായ ഒരു പരിവർത്തനം ഉറപ്പാക്കുകയും ബന്ധിപ്പിച്ചിരിക്കുന്ന ഒരു നിർമ്മാണ അന്തരീക്ഷത്തിന്റെ നേട്ടങ്ങൾ പരമാവധിയാക്കുകയും ചെയ്യുന്നു.
സിഎൻസി ടേണിംഗ് സെന്ററിന്റെ കൃത്യതയും കൃത്യതയും

ഉയർന്ന നിലവാരമുള്ള ഭാഗങ്ങൾ സ്ഥിരമായി നേടുന്നത് ഒരു മെഷീനിന്റെ കൃത്യതയെയും കൃത്യതയെയും വളരെയധികം ആശ്രയിച്ചിരിക്കുന്നു. ഈ ആട്രിബ്യൂട്ടുകൾ ഭാഗങ്ങളുടെ അനുരൂപതയെയും മൊത്തത്തിലുള്ള നിർമ്മാണ കാര്യക്ഷമതയെയും നേരിട്ട് ബാധിക്കുന്നു.
ആവർത്തനക്ഷമതയും സ്ഥാന കൃത്യതയും
ആവർത്തനക്ഷമത എന്നത് ഒരു യന്ത്രത്തിന് പ്രോഗ്രാം ചെയ്ത സ്ഥാനത്തേക്ക് സ്ഥിരമായി മടങ്ങാനുള്ള കഴിവിനെ സൂചിപ്പിക്കുന്നു.സ്ഥാന കൃത്യതഒരു യന്ത്രത്തിന് ഒരു ലക്ഷ്യ സ്ഥാനത്ത് എത്രത്തോളം എത്താൻ കഴിയുമെന്ന് വിവരിക്കുന്നു. കർശനമായ സഹിഷ്ണുതയ്ക്കുള്ളിൽ ഒരേ ഭാഗങ്ങൾ നിർമ്മിക്കുന്നതിന് രണ്ടും നിർണായകമാണ്. ഉയർന്ന ആവർത്തനക്ഷമതയുള്ള ഒരു യന്ത്രം ഓരോ ഭാഗവും അവസാന ഭാഗവുമായി പൊരുത്തപ്പെടുന്നുവെന്ന് ഉറപ്പാക്കുന്നു, സ്ക്രാപ്പും പുനർനിർമ്മാണവും കുറയ്ക്കുന്നു. ഉയർന്ന സ്ഥാന കൃത്യത എന്നാൽ മെഷീൻ ഉപകരണങ്ങൾ പ്രോഗ്രാം ചെയ്ത സ്ഥലത്ത് കൃത്യമായി സ്ഥാപിക്കുന്നു എന്നാണ്, ഇത് സങ്കീർണ്ണമായ ജ്യാമിതികൾക്കും നിർണായക അളവുകൾക്കും അത്യാവശ്യമാണ്. നിർമ്മാതാക്കൾ പലപ്പോഴും ഈ സ്പെസിഫിക്കേഷനുകൾ നൽകുന്നു, വാങ്ങുന്നവർ അവരുടെ ഉൽപാദന ആവശ്യകതകൾ നിറവേറ്റുന്നുവെന്ന് ഉറപ്പാക്കണം.
താപ സ്ഥിരത പരിഗണനകൾ
താപനിലയിലെ ഏറ്റക്കുറച്ചിലുകൾ യന്ത്രത്തിന്റെ കൃത്യതയെ സാരമായി ബാധിക്കുന്നു. പ്രവർത്തന സമയത്ത് യന്ത്ര ഘടകങ്ങൾ ചൂടാകുമ്പോൾ, അവ വികസിക്കുകയും ഡൈമൻഷണൽ ഷിഫ്റ്റുകൾക്ക് കാരണമാവുകയും ചെയ്യുന്നു. ഈ താപ വികാസം യന്ത്ര ഭാഗങ്ങളിൽ കൃത്യതയില്ലായ്മയ്ക്ക് കാരണമാകും. ഫലപ്രദമായ തന്ത്രങ്ങൾ ഈ ഫലങ്ങൾ ലഘൂകരിക്കുന്നു. കടകൾമെഷീനിംഗ് ഏരിയകളിൽ നിയന്ത്രിത താപനില ക്രമീകരണങ്ങൾ നിലനിർത്തുക., പലപ്പോഴും സ്ഥലം ഇൻസുലേറ്റ് ചെയ്യുകയും സങ്കീർണ്ണമായ HVAC സംവിധാനങ്ങൾ ഉപയോഗിക്കുകയും ചെയ്യുന്നു.നൂതനമായ കൂളിംഗ് സിസ്റ്റങ്ങളും ഒപ്റ്റിമൈസ് ചെയ്ത ടേണിംഗ് പാരാമീറ്ററുകളും താപ ഉത്പാദനം കുറയ്ക്കുന്നു.മെഷീനിംഗ് സമയത്ത്. താപനില സെൻസറുകളും നഷ്ടപരിഹാര മോഡലുകളും ഉപയോഗിച്ച് തത്സമയം താപ പിശകുകൾ പ്രവചിക്കാനും ശരിയാക്കാനും ചില സിസ്റ്റങ്ങൾ നൂതന അൽഗോരിതങ്ങൾ ഉപയോഗിക്കുന്നു. ഉദാഹരണത്തിന്, ക്രയോജനിക് കൂളിംഗ് ഉപയോഗിച്ച് ഇൻകോണൽ ഡിസ്കുകളിൽ ഒരു എയ്റോസ്പേസ് സ്ഥാപനം ±0.01 mm കൃത്യത നേടി, അതേസമയം ഒരു ക്രാങ്ക്ഷാഫ്റ്റ് നിർമ്മാതാവ് സ്റ്റാൻഡേർഡ് കൂളിംഗ് ഉപയോഗിച്ച് 0.05 mm ടോളറൻസിനുള്ളിൽ ഭാഗങ്ങൾ നിലനിർത്തി.
വൈബ്രേഷൻ ഡാംപനിംഗ് മെക്കാനിസങ്ങൾ
മെഷീനിംഗ് സമയത്ത് ഉണ്ടാകുന്ന വൈബ്രേഷനുകൾ ഉപരിതല ഫിനിഷിനെ നശിപ്പിക്കുകയും, ഉപകരണത്തിന്റെ ആയുസ്സ് കുറയ്ക്കുകയും, ഭാഗങ്ങളുടെ കൃത്യതയെ ബാധിക്കുകയും ചെയ്യുന്നു. അതിനാൽ ഫലപ്രദമായ വൈബ്രേഷൻ ഡാംപനിംഗ് സംവിധാനങ്ങൾ നിർണായകമാണ്.മുഖവും ടേപ്പർ കോൺടാക്റ്റും ഉള്ള ടൂൾ ഹോൾഡറുകൾ ഉപയോഗിക്കുന്നു. കാഠിന്യം ഗണ്യമായി വർദ്ധിപ്പിക്കുന്നുകൂടാതെ ശബ്ദകോലാഹലം കുറയ്ക്കുന്നു. ഉയർന്ന കൃത്യതയും ഉയർന്ന ക്ലാമ്പിംഗ് ബലവും ഉള്ള വർക്ക്-ഹോൾഡിംഗ് ഭാഗങ്ങളുടെ വൈബ്രേഷൻ ഇല്ലാതാക്കുന്നു. ലോബ് ഡയഗ്രാമിലെ സ്ഥിരതയുള്ള സോണുകളിലേക്ക് മെഷീനിംഗ് വേഗതയും ഫീഡുകളും ക്രമീകരിക്കുന്നതും ശബ്ദകോലാഹലം ഇല്ലാതാക്കും. വേഗത കൂട്ടുകയോ കുറയ്ക്കുകയോ ചെയ്യുമ്പോൾ ചിപ്പ് ലോഡ് ശ്രദ്ധാപൂർവ്വം കൈകാര്യം ചെയ്യുന്നത് ഇതിൽ ഉൾപ്പെടുന്നു. കട്ടിയുള്ള ടൂൾ ഷാങ്കുകൾ ഉപയോഗിക്കുകയോ സുരക്ഷിതമായ അറ്റത്ത് നിന്ന് ടൂൾ എക്സ്റ്റൻഷൻ കുറയ്ക്കുകയോ ചെയ്യുന്നത് കാഠിന്യം വർദ്ധിപ്പിക്കുകയും വ്യതിചലനം കുറയ്ക്കുകയും വൈബ്രേഷൻ ആവൃത്തി കൂടുതൽ സ്ഥിരതയുള്ള സോണുകളിലേക്ക് മാറ്റുകയും ചെയ്യുന്നു.ആന്റി-വൈബ്രേഷൻ ഡാമ്പിംഗ് ടൂൾ ഹാൻഡിലുകൾനൂതന വസ്തുക്കൾ ഉപയോഗിച്ച് രൂപകൽപ്പന ചെയ്തിരിക്കുന്ന ഇത് വൈബ്രേഷനുകളെ ആഗിരണം ചെയ്യുകയും ഇല്ലാതാക്കുകയും ചെയ്യുന്നു, ഇത് ഉപകരണത്തിൽ നിന്ന് വർക്ക്പീസിലേക്കുള്ള കൈമാറ്റം തടയുന്നു.
സിഎൻസി ടേണിംഗ് സെന്ററിനുള്ള ഫുട്പ്രിന്റും ഷോപ്പ് സ്പെയ്സും
ഒരു നിർമ്മാണ കേന്ദ്രത്തിൽ ലഭ്യമായ ഭൗതിക സ്ഥലം യന്ത്ര തിരഞ്ഞെടുപ്പിനെ സാരമായി സ്വാധീനിക്കുന്നു. കടകൾ ഒരു യന്ത്രത്തിന്റെ കാൽപ്പാടുകളും അതിന്റെ ചുറ്റുപാടുമുള്ള ആവശ്യകതകളും ശ്രദ്ധാപൂർവ്വം പരിഗണിക്കണം. ഈ ആസൂത്രണം കാര്യക്ഷമമായ പ്രവർത്തനവും സുരക്ഷിതമായ പ്രവർത്തന അന്തരീക്ഷവും ഉറപ്പാക്കുന്നു.
മെഷീൻ അളവുകളും ലേഔട്ടും
മെഷീനിന്റെ യഥാർത്ഥ അളവുകൾ തന്നെയാണ് ഒരു പ്രധാന ആശങ്ക. നീളം, വീതി, ഉയരം എന്നിവയെക്കുറിച്ചുള്ള വിശദമായ സ്പെസിഫിക്കേഷനുകൾ നിർമ്മാതാക്കൾ നൽകുന്നു. തിരഞ്ഞെടുത്ത മെഷീൻ നിയുക്ത സ്ഥലത്തിനുള്ളിൽ യോജിക്കുന്നുണ്ടെന്ന് കടകൾ ഉറപ്പാക്കണം. കൂടാതെ, ചിപ്പ് കൺവെയറുകൾ, കൂളന്റ് ടാങ്കുകൾ, ഇലക്ട്രിക്കൽ കാബിനറ്റുകൾ തുടങ്ങിയ പെരിഫറൽ ഉപകരണങ്ങൾ ലേഔട്ടിൽ ഉൾക്കൊള്ളിക്കണം. ഒപ്റ്റിമൽ ലേഔട്ട് വർക്ക്ഫ്ലോ സുഗമമാക്കുകയും തടസ്സങ്ങൾ തടയുകയും ചെയ്യുന്നു.
അറ്റകുറ്റപ്പണികൾക്കുള്ള പ്രവേശനക്ഷമത
പതിവ് അറ്റകുറ്റപ്പണികൾക്കും അറ്റകുറ്റപ്പണികൾക്കും മെഷീനിന് ചുറ്റും മതിയായ സ്ഥലം നിർണായകമാണ്. പരിശോധനകൾ, ഭാഗങ്ങൾ മാറ്റിസ്ഥാപിക്കൽ, ട്രബിൾഷൂട്ടിംഗ് എന്നിവയ്ക്കായി ടെക്നീഷ്യൻമാർക്ക് മെഷീനിന്റെ എല്ലാ വശങ്ങളിലേക്കും വ്യക്തമായ പ്രവേശനം ആവശ്യമാണ്. ഇടുങ്ങിയ ഇടങ്ങൾ അറ്റകുറ്റപ്പണി സമയം വർദ്ധിപ്പിക്കുകയും സുരക്ഷാ അപകടസാധ്യതകൾ വർദ്ധിപ്പിക്കുകയും ചെയ്യും. അറ്റകുറ്റപ്പണി ആക്സസ്സിനായി തുടക്കം മുതൽ ആസൂത്രണം ചെയ്യുന്നത് ഭാവിയിലെ സേവന പ്രവർത്തനങ്ങൾ കാര്യക്ഷമമാക്കുന്നു.
മെറ്റീരിയൽ കൈകാര്യം ചെയ്യുന്നതിനുള്ള സ്ഥല ആവശ്യകതകൾ
മെഷീനിനു ചുറ്റും കാര്യക്ഷമമായ മെറ്റീരിയൽ കൈകാര്യം ചെയ്യൽ ഉൽപ്പാദനക്ഷമതയെയും സുരക്ഷയെയും നേരിട്ട് ബാധിക്കുന്നു. അസംസ്കൃത വസ്തുക്കൾ കയറ്റുന്നതിനും പൂർത്തിയായ ഭാഗങ്ങൾ ഇറക്കുന്നതിനും കടകൾക്ക് മതിയായ ക്ലിയറൻസ് ആവശ്യമാണ്. കുറഞ്ഞത്36 ഇഞ്ച് (3 അടി)പലപ്പോഴും വ്യക്തമായ പാതകൾക്കുള്ള അടിസ്ഥാനമായി ഇത് പ്രവർത്തിക്കുന്നു. വലുതോ നീളമുള്ളതോ ആയ ഭാഗങ്ങൾക്ക്, കടകൾ 7 മുതൽ 8 അടി വരെ അകലം ശുപാർശ ചെയ്യുന്നു. ഇത് ഉപകരണങ്ങൾ, ടൂൾബോക്സുകൾ, പാലറ്റുകൾ, വണ്ടികൾ എന്നിവ ഉൾക്കൊള്ളുന്നു, ഇത് നിയന്ത്രണങ്ങളുമായുള്ള ആകസ്മിക സമ്പർക്കം തടയുന്നു. സ്ഥലം പരമാവധിയാക്കുന്നതിനും ഭാഗങ്ങൾ ലോഡുചെയ്യുന്നതിന് ഒരു ജിബ് ക്രെയിൻ ഉപയോഗിക്കുന്നത് സുഗമമാക്കുന്നതിനും ഒരു ഉപയോക്താവ് ഒരു ലാത്തിനും മില്ലിനും ഇടയിൽ 10 അടി പ്രത്യേകമായി അനുവദിച്ചു. ഓപ്പറേറ്റർ ചലനത്തിനുള്ള പരിഗണന, പ്രത്യേകിച്ച് വലിയ വ്യക്തികൾക്ക്, കുറഞ്ഞത് 6 അടി നിർദ്ദേശിക്കുന്നു. ഡൈ കാർട്ടുകൾ പോലുള്ള ഉപകരണങ്ങൾക്ക് കനത്ത ഫിക്ചറുകൾ മാറ്റാൻ സ്ഥലം അനുവദിക്കുന്നതിന് 7 മുതൽ 8 അടി വരെ ആവശ്യമായി വന്നേക്കാം. ഷോപ്പുകൾ കൂളന്റ് ടാങ്കുകൾ നീക്കം ചെയ്യുന്നതിനും കണക്കിലെടുക്കണം. സുരക്ഷയ്ക്കായി ഒരു ഓപ്പറേറ്റർ അടുത്തുള്ള മെഷീനിൽ നിൽക്കേണ്ട സ്ഥലവുമായി ലാത്തിന്റെ ചക്ക് പൊരുത്തപ്പെടുന്നില്ലെന്ന് അവർ ഉറപ്പാക്കണം.
ഒരു CNC ടേണിംഗ് സെന്ററിന്റെ ബജറ്റും ഉടമസ്ഥാവകാശത്തിന്റെ ആകെ ചെലവും
പ്രാരംഭ വാങ്ങൽ വിലയ്ക്ക് അപ്പുറത്തേക്ക് ഒരു സമഗ്ര ബജറ്റ് വിശകലനം വ്യാപിക്കുന്നു. മെഷീനിന്റെ ആയുസ്സ് മുഴുവൻ അത് സ്വന്തമാക്കുന്നതിനും പ്രവർത്തിപ്പിക്കുന്നതിനുമുള്ള എല്ലാ ചെലവുകളും ഇതിൽ ഉൾപ്പെടുന്നു. ഉടമസ്ഥാവകാശത്തിന്റെ ഈ മൊത്തം ചെലവ് (TCO) കൂടുതൽ കൃത്യമായ സാമ്പത്തിക ചിത്രം നൽകുന്നു.
പ്രാരംഭ വാങ്ങൽ വില
ഒരു മെഷീനിന്റെ പ്രാരംഭ വാങ്ങൽ വില മുൻകൂർ നിക്ഷേപത്തെ പ്രതിനിധീകരിക്കുന്നു. മെഷീനിന്റെ ക്ലാസ്, സവിശേഷതകൾ, കഴിവുകൾ എന്നിവയെ അടിസ്ഥാനമാക്കി ഈ ചെലവ് ഗണ്യമായി വ്യത്യാസപ്പെടുന്നു. വാങ്ങുന്നവർ അവരുടെ ബജറ്റ് അവരുടെ ഉൽപ്പാദന ആവശ്യങ്ങൾക്ക് അനുസൃതമായി ക്രമീകരിക്കണം.
| സിഎൻസി ലെയ്ത്ത് മെഷീൻ ക്ലാസ് | പ്രാരംഭ വാങ്ങൽ വില പരിധി |
|---|---|
| ബെഞ്ച്ടോപ്പ് CNC ലാത്ത് | $5,000 – $20,000 |
| മിഡ്-റേഞ്ച് പ്രൊഡക്ഷൻ ലേത്ത് | $30,000 – $100,000 |
| മൾട്ടി-സ്പിൻഡിൽ അല്ലെങ്കിൽ സ്വിസ്-ടൈപ്പ് CNC ലാത്ത് | $100,000 – $300,000+ |
ലഭ്യമായ ഓപ്ഷനുകളുടെ വിശാലമായ ശ്രേണി ഈ കണക്കുകൾ വ്യക്തമാക്കുന്നു. ഒരു കടയുടെ നിർദ്ദിഷ്ട ആവശ്യകതകളാണ് ഉചിതമായ നിക്ഷേപ നിലവാരം നിർണ്ണയിക്കുന്നത്.
പ്രവർത്തന ചെലവുകളും കാര്യക്ഷമതയും
പ്രാരംഭ വാങ്ങലിനപ്പുറം തുടർച്ചയായ ചെലവുകൾ പ്രവർത്തന ചെലവുകളിൽ ഉൾപ്പെടുന്നു. ഊർജ്ജ ഉപഭോഗം, ഉപകരണങ്ങൾ നിർമ്മിക്കൽ, അറ്റകുറ്റപ്പണി, അധ്വാനം എന്നിവ ഇതിൽ ഉൾപ്പെടുന്നു. കാര്യക്ഷമമായ ഒരു യന്ത്രം ഈ ആവർത്തിച്ചുള്ള ചെലവുകൾ കുറയ്ക്കുന്നു. ആധുനിക യന്ത്രങ്ങളിൽ പലപ്പോഴും ഊർജ്ജ സംരക്ഷണ ഘടകങ്ങൾ ഉൾപ്പെടുന്നു, ഇത് വൈദ്യുതി ബില്ലുകൾ കുറയ്ക്കുന്നു. ഉയർന്ന നിലവാരമുള്ള ഉപകരണങ്ങൾ കൂടുതൽ കാലം നിലനിൽക്കുകയും മാറ്റിസ്ഥാപിക്കൽ ആവൃത്തി കുറയ്ക്കുകയും ചെയ്യുന്നു. പതിവ് അറ്റകുറ്റപ്പണികൾ ചെലവേറിയ തകരാറുകൾ തടയുകയും യന്ത്ര ആയുസ്സ് വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു. കാര്യക്ഷമമായ പ്രവർത്തനം ഓരോ ഭാഗത്തിനും തൊഴിൽ സമയം കുറയ്ക്കുകയും മൊത്തത്തിലുള്ള ചെലവുകൾ കുറയ്ക്കുകയും ചെയ്യുന്നു.
പുനർവിൽപ്പന മൂല്യവും മൂല്യത്തകർച്ചയും
കാലക്രമേണ മെഷീനുകൾ മൂല്യത്തകർച്ചയ്ക്ക് വിധേയമാകുന്നു, അതായത് അവയുടെ മൂല്യം കുറയുന്നു. എന്നിരുന്നാലും, ചില മെഷീനുകൾ മറ്റുള്ളവയേക്കാൾ നന്നായി മൂല്യം നിലനിർത്തുന്നു. പുനർവിൽപ്പന മൂല്യത്തെ ബാധിക്കുന്ന ഘടകങ്ങളിൽ നിർമ്മാതാവിന്റെ പ്രശസ്തി, മെഷീനിന്റെ പരിപാലന ചരിത്രം, അതിന്റെ സാങ്കേതിക പ്രസക്തി എന്നിവ ഉൾപ്പെടുന്നു. ശക്തമായ സേവന ശൃംഖലയുള്ള ഒരു നല്ല ബ്രാൻഡിൽ നിക്ഷേപിക്കുന്നത് പലപ്പോഴും മികച്ച പുനർവിൽപ്പന മൂല്യത്തിലേക്ക് നയിക്കുന്നു. ശരിയായ അറ്റകുറ്റപ്പണി മെഷീനിന്റെ അവസ്ഥയും സംരക്ഷിക്കുന്നു, ഇത് ഭാവിയിലെ വാങ്ങുന്നവർക്ക് കൂടുതൽ ആകർഷകമാക്കുന്നു. നിക്ഷേപ തീരുമാനം എടുക്കുമ്പോൾ വാങ്ങുന്നവർ ദീർഘകാല മൂല്യവും സാധ്യതയുള്ള മൂല്യത്തകർച്ചയും പരിഗണിക്കണം.
നിങ്ങളുടെ CNC ടേണിംഗ് സെന്ററിനുള്ള സേവനവും പിന്തുണയും
മെഷീൻ പ്രവർത്തന സമയം പരമാവധിയാക്കുന്നതിനും ദീർഘകാല ഉൽപ്പാദനക്ഷമത ഉറപ്പാക്കുന്നതിനും ഫലപ്രദമായ സേവനവും പിന്തുണയും പരമപ്രധാനമാണ്. ഉപഭോക്തൃ സംതൃപ്തിയിലും പ്രാദേശിക സഹായത്തിന്റെ ലഭ്യതയിലും നിർമ്മാതാവിന്റെ പ്രതിബദ്ധത വാങ്ങുന്നവർ വിലയിരുത്തണം.
നിർമ്മാതാവിന്റെ പ്രശസ്തിയും വിശ്വാസ്യതയും
ഒരു നിർമ്മാതാവിന്റെ വിശ്വാസ്യതയുടെ പ്രശസ്തി ഒരു മെഷീനിന്റെ ദീർഘകാല പ്രകടനത്തെയും ഒരു ഷോപ്പിന്റെ പ്രവർത്തന തുടർച്ചയെയും നേരിട്ട് ബാധിക്കുന്നു. ശക്തമായ ട്രാക്ക് റെക്കോർഡുള്ള കമ്പനികൾ പലപ്പോഴും മികച്ച ഉൽപ്പന്നങ്ങളും പിന്തുണയും നൽകുന്നു. ഉദാഹരണത്തിന്, DMG MORI 95% ഉപഭോക്തൃ നിലനിർത്തൽ നിരക്ക് അവകാശപ്പെടുന്നു, ഇത് ഉയർന്ന സംതൃപ്തിയെ സൂചിപ്പിക്കുന്നു. വിശ്വാസ്യതയും ഉപയോഗ എളുപ്പവും കാരണം 10,000-ത്തിലധികം യുഎസ് വർക്ക്ഷോപ്പുകളിൽ നിന്ന് ഹാസ് ഓട്ടോമേഷൻ വിശ്വാസം നേടുന്നു. ഹെർമൽ 95%-ത്തിലധികം ഉപഭോക്തൃ സംതൃപ്തിയും കൈവരിക്കുന്നു. ഈ മെട്രിക്സ് വിശ്വസനീയമായ യന്ത്രസാമഗ്രികളും മികച്ച പോസ്റ്റ്-പർച്ചേസ് പരിചരണവും സ്ഥിരമായി നൽകുന്ന നിർമ്മാതാക്കളെ എടുത്തുകാണിക്കുന്നു.
പ്രാദേശിക സേവന ലഭ്യത
ചെലവേറിയ ഉൽപ്പാദന കാലതാമസം കുറയ്ക്കുന്നതിന് പ്രാദേശിക സേവന ലഭ്യത നിർണായകമാണ്. ടെക്നീഷ്യൻമാരിൽ നിന്നുള്ള വേഗത്തിലുള്ള പ്രതികരണ സമയം മെഷീനുകൾ വേഗത്തിൽ പ്രവർത്തനക്ഷമമാക്കുന്നുവെന്ന് ഉറപ്പാക്കുന്നു.
| മുൻഗണനാ തലം | പ്രതികരണ സമയം (സാധാരണ) |
|---|---|
| മുൻഗണന 1 (നിർണ്ണായകം) | 2-4 മണിക്കൂർ |
| മുൻഗണന 2 (ഉയർന്ന) | 4-8 മണിക്കൂർ |
| മുൻഗണന 3 (ഇടത്തരം) | അടുത്ത പ്രവൃത്തി ദിവസം |
| മുൻഗണന 4 (കുറഞ്ഞത്) | 2-5 പ്രവൃത്തി ദിവസങ്ങൾ |
പ്രൊഡക്ഷൻ ലൈൻ ഡിപൻഡൻസികളുള്ള നിർമ്മാണ സൗകര്യങ്ങൾക്ക് പലപ്പോഴും 24/7 കവറേജ് ആവശ്യമാണ്, 2 മണിക്കൂർ പ്രതികരണ സമയം ഉറപ്പാണ്. യുഎസ് ആസ്ഥാനമായുള്ള ഒരു ഏജന്റ് കോൾ സെന്റർ വഴി 24/7 തത്സമയ സാങ്കേതിക പിന്തുണ വാഗ്ദാനം ചെയ്യുന്ന, സേവനത്തിനുള്ള വേഗത്തിലുള്ള പ്രതികരണ സമയത്തിന് മെത്തേഡ്സ് മെഷീൻ പ്രാധാന്യം നൽകുന്നു. വടക്കേ അമേരിക്കയിലുടനീളമുള്ള പ്രാദേശിക ഓഫീസുകളിൽ പരിചയസമ്പന്നരായ ടെക്നീഷ്യന്മാരെ നിയമിക്കുന്നു. എന്നിരുന്നാലും, സേവന നിലവാരം വ്യത്യാസപ്പെടാം. ഒരു റിപ്പയർ കമ്പനിയിൽ നിന്ന് ബെൽറ്റ് മാറ്റിസ്ഥാപിക്കലിനായി 9 ദിവസത്തെ കാത്തിരിപ്പ് ഒരു ഉപയോക്താവ് റിപ്പോർട്ട് ചെയ്തു. നിരവധി മണിക്കൂർ അകലെയാണെങ്കിൽ പോലും, അവരുടെ ഹാസ്, മസാക്ക്, മോറി മെഷീനുകൾക്ക് അടുത്ത ദിവസം സേവനം ലഭിക്കുന്നുണ്ടെന്ന് മറ്റൊരു ഉപയോക്താവ് പരാമർശിച്ചു.
വാറണ്ടിയും സാങ്കേതിക പിന്തുണയും
വാറണ്ടിയും ലഭ്യമായ സാങ്കേതിക പിന്തുണയും മനസ്സിലാക്കുന്നത് ഒരു നിക്ഷേപത്തെ സംരക്ഷിക്കുന്നു. പുതിയ മെഷീനുകൾക്കുള്ള സ്റ്റാൻഡേർഡ് വാറന്റി കാലയളവുകൾ സാധാരണയായി ഒന്ന് മുതൽ മൂന്ന് വർഷം വരെയാണ്, നിർമ്മാതാവിനെയും മോഡലിനെയും ആശ്രയിച്ച് വ്യത്യാസപ്പെടുന്നു. ഈ വാറണ്ടികൾ സാധാരണയായി മെറ്റീരിയലുകളിലെയും വർക്ക്മാൻഷിപ്പിലെയും വൈകല്യങ്ങൾ ഉൾക്കൊള്ളുന്നു, പലപ്പോഴും ഭാഗങ്ങളും തൊഴിലാളികളും, പ്രകടന ഗ്യാരണ്ടികൾ, സാങ്കേതിക പിന്തുണയിലേക്കുള്ള ആക്സസ് എന്നിവ ഉൾപ്പെടുന്നു. വിപുലീകൃത വാറന്റി ഓപ്ഷനുകൾ വാങ്ങുന്നതിന് പലപ്പോഴും ലഭ്യമാണ്. വാറന്റി എന്താണ് ഉൾക്കൊള്ളുന്നതെന്നും എന്താണ് ഒഴിവാക്കുന്നതെന്നും ഉൾപ്പെടെയുള്ള നിർദ്ദിഷ്ട നിബന്ധനകൾ മനസ്സിലാക്കേണ്ടത് നിർണായകമാണ്. പ്രധാന പിന്തുണാ ഓഫറുകളിൽ ഇവ ഉൾപ്പെടുന്നു:
- യോഗ്യതയുള്ള സാങ്കേതിക പിന്തുണയിലേക്കും വേഗത്തിലുള്ള സേവനത്തിലേക്കും പ്രവേശനം.
- മെഷീൻ നിലവിലുള്ളതും കാര്യക്ഷമവുമായി നിലനിർത്തുന്നതിന് സോഫ്റ്റ്വെയർ അപ്ഡേറ്റുകളും പിന്തുണയും ഉൾപ്പെടുത്തൽ.
- പ്രവർത്തനരഹിതമായ സമയം കുറയ്ക്കുന്നതിന് ഓൺ-സൈറ്റ് സേവനത്തിന്റെയും അറ്റകുറ്റപ്പണികളുടെയും ലഭ്യത.
ഒരു CNC ടേണിംഗ് സെന്ററുമായി ഓട്ടോമേഷനും ഭാവി വികാസവും
ഒരു യന്ത്രം വാങ്ങുമ്പോൾ ഓട്ടോമേഷനും ഭാവിയിലെ വിപുലീകരണ ശേഷികളും പരിഗണിക്കേണ്ടത് അത്യാവശ്യമാണ്. ഈ സവിശേഷതകൾ ഒരു കടയുടെ നിക്ഷേപം വർഷങ്ങളോളം പ്രസക്തവും ഉൽപ്പാദനക്ഷമവുമായി തുടരുന്നുവെന്ന് ഉറപ്പാക്കുന്നു. മാറിക്കൊണ്ടിരിക്കുന്ന ഉൽപ്പാദന ആവശ്യകതകളോടും സാങ്കേതിക പുരോഗതിയോടും പൊരുത്തപ്പെടാൻ അവ ബിസിനസുകളെ അനുവദിക്കുന്നു.
റോബോട്ടിക് ഇന്റഗ്രേഷൻ സാധ്യതകൾ
റോബോട്ടിക് സംയോജനം ഉൽപ്പാദനക്ഷമതയും കാര്യക്ഷമതയും ഗണ്യമായി വർദ്ധിപ്പിക്കുന്നു. റോബോട്ടുകൾ നേടുന്നത്±0.05 മിമി ആവർത്തനക്ഷമത, 24/7 ഉൽപാദനം പ്രാപ്തമാക്കുകയും യന്ത്ര ഉപയോഗം 30% വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു. പ്രത്യേക ഗ്രിപ്പറുകളുള്ള ആറ്-ആക്സിസ് റോബോട്ടുകൾ 80 കിലോഗ്രാം വരെ ലോഡുകൾ കൈകാര്യം ചെയ്യുന്നു. അവ മാനുവൽ രീതികളേക്കാൾ 2-2.5 മടങ്ങ് വേഗത്തിൽ പ്രവർത്തിക്കുന്നു. ഇത് ലോഡിംഗ്, അൺലോഡിംഗ് സമയം 60% വരെ കുറയ്ക്കുന്നു. നൂതന CNC വെൽഡിംഗ് റോബോട്ടുകൾ ±0.1 mm കൃത്യത നൽകുന്നു. അവ വൈകല്യ നിരക്ക് 40-50% കുറയ്ക്കുകയും ഉൽപാദന വേഗത 30-35% വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു. ദർശന സംവിധാനങ്ങളുള്ള റോബോട്ടുകൾ ±0.02 mm ആവർത്തനക്ഷമതയോടെ കൃത്യമായ അസംബ്ലി നടത്തുന്നു. വഴക്കമുള്ള ഫിക്ചറുകൾ വഴി അവ സജ്ജീകരണ സമയം 70% വരെ കുറയ്ക്കുന്നു. മെറ്റീരിയൽ ലോഡിംഗ്, ടൂൾ മാറ്റങ്ങൾ, പാർട്ട് അൺലോഡിംഗ് എന്നിവയ്ക്കുള്ള റോബോട്ടിക് ഓട്ടോമേഷൻ ഉപകരണങ്ങളുടെ ഉപയോഗം 52% ൽ നിന്ന് 82% ൽ കൂടുതൽ വർദ്ധിപ്പിക്കും. ഇത് 30% മെച്ചപ്പെടുത്തലിനെ പ്രതിനിധീകരിക്കുന്നു. CNC മെഷീനുകളുമായുള്ള സംയോജനം ഓരോ ഭാഗത്തിനും ശരാശരി സൈക്കിൾ സമയം 25% കുറയ്ക്കാൻ കഴിയും. ഇത് ഗണ്യമായ ഉൽപാദനക്ഷമത നേട്ടങ്ങൾക്ക് കാരണമാകുന്നു. സ്ഥിരവും പിശകുകളില്ലാത്തതുമായ പാർട്ട് കൈകാര്യം ചെയ്യലും ഓട്ടോമേറ്റഡ് വെരിഫിക്കേഷനും സ്ക്രാപ്പ് നിരക്കുകൾ ഏകദേശം 8% കുറയ്ക്കുന്നു. ആവർത്തിച്ചുള്ളതും ശാരീരികമായി ആവശ്യപ്പെടുന്നതും അപകടകരവുമായ ജോലികളും റോബോട്ടുകൾ കൈകാര്യം ചെയ്യുന്നു. ഇത് മനുഷ്യ തൊഴിലാളികളെ കൂടുതൽ സങ്കീർണ്ണമായ റോളുകൾക്കായി സ്വതന്ത്രമാക്കുന്നു, കൂടാതെജോലിസ്ഥല സുരക്ഷ മെച്ചപ്പെടുത്തുന്നു.
ബാർ ഫീഡർ അനുയോജ്യത
ബാർ ഫീഡർ അനുയോജ്യത ഓട്ടോമേഷന്റെ മറ്റൊരു പ്രധാന വശമാണ്. ഒരു ബാർ ഫീഡർ യാന്ത്രികമായി മെഷീനിലേക്ക് അസംസ്കൃത വസ്തുക്കൾ വിതരണം ചെയ്യുന്നു. ഇത് ദീർഘകാലത്തേക്ക് തുടർച്ചയായ, ശ്രദ്ധിക്കപ്പെടാത്ത പ്രവർത്തനം സാധ്യമാക്കുന്നു. കടകൾക്ക് രാത്രിയിലോ ഓഫ്-ഹവറിലോ ഉത്പാദനം നടത്താൻ കഴിയും. ഇത് മെഷീൻ ഉപയോഗവും ത്രൂപുട്ടും പരമാവധിയാക്കുന്നു. മാനുവൽ മെറ്റീരിയൽ ലോഡിംഗിന്റെ ആവശ്യകത ഇല്ലാതാക്കുന്നതിലൂടെ ബാർ ഫീഡറുകൾ ലേബർ ചെലവ് കുറയ്ക്കുന്നു. സ്ഥിരമായ മെറ്റീരിയൽ ഫ്ലോ നിലനിർത്തുന്നതിലൂടെ അവ സ്ഥിരമായ പാർട്ട് ഗുണനിലവാരവും ഉറപ്പാക്കുന്നു.
അപ്ഗ്രേഡുകൾക്കായുള്ള മോഡുലാർ ഡിസൈൻ
മോഡുലാർ ഡിസൈൻ തത്വങ്ങൾ ഭാവിയിലെ നവീകരണങ്ങൾക്ക് അനുവദിക്കുന്നു. ഇത് ഈ പ്രത്യേക മെഷീനുകളെഭാവിക്ക് അനുയോജ്യം. മോഡുലാർ ഡിസൈനുകൾ പ്രാപ്തമാക്കുന്നുയന്ത്രങ്ങളുടെ പുനഃക്രമീകരണംനിർദ്ദിഷ്ട പ്രോജക്റ്റ് ആവശ്യകതകളെ അടിസ്ഥാനമാക്കി. ആവശ്യാനുസരണം പ്രധാന പ്രവർത്തനങ്ങൾ സംയോജിപ്പിക്കുന്നതിനുള്ള വഴക്കം അവ നൽകുന്നു. ഈ ഡിസൈനുകൾ ചില ഘടകങ്ങളുടെ എളുപ്പത്തിൽ നവീകരിക്കാൻ സഹായിക്കുന്നു. മുഴുവൻ മെഷീനും മാറ്റിസ്ഥാപിക്കേണ്ട ആവശ്യമില്ലാതെയാണ് ഇത് സംഭവിക്കുന്നത്. സാങ്കേതികവിദ്യ പുരോഗമിക്കുമ്പോൾ യന്ത്രങ്ങൾ പ്രസക്തമാണെന്ന് ഇത് ഉറപ്പാക്കുന്നു.
ഒരു CNC ടേണിംഗ് സെന്ററിന്റെ ഊർജ്ജ കാര്യക്ഷമതയും പാരിസ്ഥിതിക ആഘാതവും
ഊർജ്ജ കാര്യക്ഷമതയും പാരിസ്ഥിതിക ആഘാതവും പരിഗണിക്കുന്നത് ആധുനിക ഉൽപ്പാദനത്തിന് നിർണായകമായി മാറിയിരിക്കുന്നു. ഈ ഘടകങ്ങൾ പ്രവർത്തന ചെലവുകളെയും ഒരു കടയുടെ സുസ്ഥിരതയ്ക്കുള്ള പ്രതിബദ്ധതയെയും സ്വാധീനിക്കുന്നു. പാരിസ്ഥിതിക കാൽപ്പാടുകൾ കുറയ്ക്കുമ്പോൾ കാര്യക്ഷമമായി പ്രവർത്തിക്കുന്ന യന്ത്രങ്ങളാണ് ബിസിനസുകൾ തേടുന്നത്.
വൈദ്യുതി ഉപഭോഗവും ചെലവും
ഒരു യന്ത്രത്തിന്റെ വൈദ്യുതി ഉപഭോഗം പ്രവർത്തനച്ചെലവിനെയും പരിസ്ഥിതി ആഘാതത്തെയും നേരിട്ട് ബാധിക്കുന്നു. ആധുനികസിഎൻസി മെഷീനുകൾപലപ്പോഴും ഊർജ്ജ സംരക്ഷണ ഘടകങ്ങളും ബുദ്ധിപരമായ പവർ മാനേജ്മെന്റ് സിസ്റ്റങ്ങളും ഇതിൽ ഉൾപ്പെടുന്നു. പ്രവർത്തന സമയത്തും നിഷ്ക്രിയ സമയത്തും ഈ സംവിധാനങ്ങൾ ഊർജ്ജ ഉപയോഗം ഒപ്റ്റിമൈസ് ചെയ്യുന്നു. ഉയർന്ന ഊർജ്ജ കാര്യക്ഷമതയുള്ള ഒരു യന്ത്രം തിരഞ്ഞെടുക്കുന്നത് വൈദ്യുതി ബില്ലുകൾ കുറയ്ക്കുകയും കാർബൺ ഉദ്വമനം കുറയ്ക്കുകയും ചെയ്യുന്നു. കടകൾ വ്യത്യസ്ത മോഡലുകളുടെ വൈദ്യുതി ആവശ്യകതകൾ വിലയിരുത്തുകയും അവയുടെ ദീർഘകാല ഊർജ്ജ ഉപഭോഗം പരിഗണിക്കുകയും വേണം.
കൂളന്റ് മാനേജ്മെന്റ് സിസ്റ്റങ്ങൾ
ഫലപ്രദമായ കൂളന്റ് മാനേജ്മെന്റ് എന്നത് ഒരുസാമ്പത്തികമായി മികച്ച തന്ത്രം. ഇത് ഗണ്യമായ ചെലവ് ലാഭിക്കാനും പരിസ്ഥിതി നേട്ടങ്ങൾ നൽകാനും സഹായിക്കുന്നു. ശരിയായ ശീതീകരണ സംസ്കരണം മണ്ണിന്റെയും ജലത്തിന്റെയും മലിനീകരണം കുറയ്ക്കുന്നു. ദോഷകരമായ വസ്തുക്കൾ ആവാസവ്യവസ്ഥയെ മലിനമാക്കുന്നത് ഇത് തടയുന്നു. സുസ്ഥിര മാലിന്യ സംസ്കരണ സാങ്കേതിക വിദ്യകളിലൂടെ ദോഷകരമായ ഉദ്വമനം കുറയ്ക്കാനും ഈ രീതി സഹായിക്കുന്നു. ശീതീകരണികൾ പുനരുപയോഗം ചെയ്യുന്നത് പ്രകൃതിവിഭവങ്ങളെ സംരക്ഷിക്കുകയും അസംസ്കൃത വസ്തുക്കളുടെ ആവശ്യകത കുറയ്ക്കുകയും ചെയ്യുന്നു.
ശരിയായ കൂളന്റ് മാനേജ്മെന്റ് സാമ്പത്തിക നേട്ടങ്ങളും നൽകുന്നു. കാര്യക്ഷമമായ സംസ്കരണ, പുനരുപയോഗ സംവിധാനങ്ങളിലൂടെ മാലിന്യ സംസ്കരണ ചെലവ് കുറയ്ക്കുന്നു. പുനരുപയോഗത്തിലൂടെ വീണ്ടെടുക്കപ്പെട്ട വസ്തുക്കളിൽ നിന്ന് വരുമാനം പോലും നേടാൻ കഴിയും. കൂടാതെ, സുസ്ഥിര സംസ്കരണം നടത്തുന്ന കമ്പനികളുടെ ബ്രാൻഡ് പ്രശസ്തി ഇത് വർദ്ധിപ്പിക്കുന്നു. കടകൾ പരിസ്ഥിതി നിയന്ത്രണങ്ങൾ പാലിക്കുന്നു, മാലിന്യ പരിസ്ഥിതി നിയമങ്ങൾ പാലിക്കുന്നത് ഉറപ്പാക്കുന്നു. ഇത് നിയമപരമായ പിഴകളും അനുസരണക്കേടുമായി ബന്ധപ്പെട്ട പിഴകളും ഒഴിവാക്കുന്നു. പ്രവർത്തനപരമായി, ഇത് ജീവനക്കാർക്കുള്ള അപകടസാധ്യതകൾ കുറയ്ക്കുന്നതിലൂടെ ജോലിസ്ഥല സുരക്ഷയും ആരോഗ്യവും മെച്ചപ്പെടുത്തുന്നു. ഇത് നവീകരണത്തെയും സാങ്കേതിക സ്വാംശീകരണത്തെയും പ്രോത്സാഹിപ്പിക്കുന്നു.
ശരിയായ കൂളന്റ് മാനേജ്മെന്റ് എന്നത്പാരിസ്ഥിതിക ആഘാതവും ചെലവും കുറയ്ക്കുന്നതിന് നിർണായകമാണ്. ഇത് കൂളന്റ് സംപ്പിന്റെ ആയുസ്സ് വർദ്ധിപ്പിക്കുകയും ഇടയ്ക്കിടെ മാറ്റിസ്ഥാപിക്കേണ്ടതിന്റെ ആവശ്യകത കുറയ്ക്കുകയും ചെയ്യുന്നു. ഇത് മെഷീനുകൾ സുഗമമായി പ്രവർത്തിപ്പിക്കുന്നതിലൂടെ ജോലിസ്ഥലത്തെ ഉൽപാദനക്ഷമത വർദ്ധിപ്പിക്കുന്നു. ഇത് മെഷീൻ ചെയ്ത ഭാഗങ്ങളുടെ ഗുണനിലവാരം മെച്ചപ്പെടുത്തുകയും മികച്ച ഉപരിതല ഫിനിഷുകൾ ഉറപ്പാക്കുകയും ചെയ്യുന്നു. ഇത് ലക്ഷ്യ സാന്ദ്രത സ്ഥിരമായി നിലനിർത്തുകയും കൂടുതൽ വിശ്വസനീയമായ മെഷീനിംഗ് പ്രകടനത്തിലേക്ക് നയിക്കുകയും ചെയ്യുന്നു. ഇത് സുരക്ഷിതവും ആരോഗ്യകരവുമായ തൊഴിൽ അന്തരീക്ഷം പ്രോത്സാഹിപ്പിക്കുന്നു. ഇത് വിലയേറിയ മെഷീനിംഗ് ഉപകരണങ്ങൾ സംരക്ഷിക്കുകയും ഉപകരണ ആയുസ്സ് വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു.ഫ്യൂഷൻ കൂളന്റ് സിസ്റ്റംസിന്റെ CO₂-അധിഷ്ഠിത പ്യുവർ-കട്ട്® CNC കൂളിംഗ് സിസ്റ്റംകൂടുതൽ ശുദ്ധമായ ഒരു ബദൽ വാഗ്ദാനം ചെയ്യുന്നു. ഈ സിസ്റ്റം ഒരു തണുപ്പിക്കൽ മാധ്യമമായി സൂപ്പർക്രിട്ടിക്കൽ CO₂ (scCO₂) ഉപയോഗിക്കുന്നു. ഇത് പാരിസ്ഥിതിക ആഘാതം കുറയ്ക്കുകയും ദോഷകരമായ കൂളന്റ് മാലിന്യങ്ങൾ ഇല്ലാതാക്കുകയും സുരക്ഷ വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു:
- സീറോ കൂളന്റ് വേസ്റ്റ്: scCO₂ ഉപയോഗത്തിന് ശേഷം ദോഷകരമല്ലാതായി ബാഷ്പീകരിക്കപ്പെടുന്നു.
- കുറഞ്ഞ ഊർജ്ജ ഉപയോഗം: പ്യുവർ-കട്ട്®-ന് കുറഞ്ഞ ഊർജ്ജം മാത്രമേ ആവശ്യമുള്ളൂ.
- സുസ്ഥിരമായ CO₂ ഉറവിടം: ഉപയോഗിക്കുന്ന CO₂ സാധാരണയായി തിരിച്ചുപിടിക്കുന്നു.
മാലിന്യം കുറയ്ക്കുന്നതിനുള്ള തന്ത്രങ്ങൾ
ഫലപ്രദമായ മാലിന്യ നിർമാർജന തന്ത്രങ്ങൾ നടപ്പിലാക്കൽമെറ്റീരിയൽ ഉപഭോഗവും നിർമാർജന ചെലവും കുറയ്ക്കുന്നു. കടകൾക്ക് നിരവധി തെളിയിക്കപ്പെട്ട രീതികൾ സ്വീകരിക്കാം.
- നെസ്റ്റിംഗ് സോഫ്റ്റ്വെയർ ഉപയോഗിക്കുക: ഉപയോഗിക്കാത്ത സ്ഥലം കുറയ്ക്കുന്നതിന് ഇത് ഭാഗങ്ങളുടെ സ്ഥാനം ഓട്ടോമേറ്റ് ചെയ്യുന്നു. ഇത് ഷീറ്റ് മെറ്റൽ സ്ക്രാപ്പ്, മുറിക്കാനുള്ള സമയം, ഉപകരണങ്ങളുടെ തേയ്മാനം, നിർമാർജന ചെലവ് എന്നിവ കുറയ്ക്കുന്നു.
- നിയർ-നെറ്റ്-ഷേപ്പ് മെഷീനിംഗിലേക്ക് മാറുക: ഇത് അവസാന ഭാഗവുമായി വളരെ സാമ്യമുള്ള ഒരു ബ്ലാങ്കിൽ നിന്നാണ് ആരംഭിക്കുന്നത്. ഇത് നീക്കം ചെയ്യേണ്ട മെറ്റീരിയലിന്റെ അളവ് കുറയ്ക്കുകയും, സൈക്കിൾ സമയം കുറയ്ക്കുകയും, ഉപകരണത്തിന്റെ ആയുസ്സ് വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു.
- മികച്ച ടൂൾപാത്തുകൾ തിരഞ്ഞെടുക്കുക: അഡാപ്റ്റീവ് ക്ലിയറിംഗ് പോലുള്ള തന്ത്രങ്ങൾ മെറ്റീരിയൽ നീക്കം ഒപ്റ്റിമൈസ് ചെയ്യുന്നു. അവ അനാവശ്യ നീക്കങ്ങൾ കുറയ്ക്കുകയും വായു മുറിക്കുന്നത് തടയുകയും സ്ക്രാപ്പും തേയ്മാനവും കുറയ്ക്കുകയും ചെയ്യുന്നു.
- ഡയൽ ഇൻ ഫീഡുകളും വേഗതയും: ശരിയായ ക്രമീകരണം മോശം ഉപരിതല ഫിനിഷിംഗ്, മെറ്റീരിയൽ രൂപഭേദം, അമിതമായ ചിപ്പ് ഉത്പാദനം എന്നിവ തടയുന്നു. ഇത് പുനർനിർമ്മാണത്തിന്റെയും ഡിസ്പോസൽ വോള്യങ്ങളുടെയും അളവ് കുറയ്ക്കുന്നു.
- മുറിക്കുന്നതിന് മുമ്പ് സിമുലേറ്റ് ചെയ്യുക: വെർച്വൽ ടെസ്റ്റ് കട്ടുകൾ പ്രവർത്തിപ്പിക്കുന്നത് സാധ്യമായ പിശകുകൾ തിരിച്ചറിയാനും തിരുത്താനും സഹായിക്കുന്നു. ഇത് മെറ്റീരിയൽ നഷ്ടവും പുനർനിർമ്മാണവും തടയുന്നു.
CNC ടേണിംഗ് സെന്ററിന്റെ ഓപ്പറേറ്റർ പരിശീലനവും സുരക്ഷാ സവിശേഷതകളും
പ്രവർത്തന എളുപ്പവും പഠന വക്രവും
ദിCNC മെഷീനിംഗിനായുള്ള പഠന വക്രം തുടക്കത്തിൽ കുത്തനെയുള്ളതായിരിക്കും. എന്നിരുന്നാലും, പരിശീലനത്തിലൂടെ ഇത് കൂടുതൽ അവബോധജന്യമാകും. നിരവധി ഘടകങ്ങൾ ഈ സങ്കീർണ്ണതയെ സ്വാധീനിക്കുന്നു. മെക്കാനിക്കൽ, ഇലക്ട്രിക്കൽ സിസ്റ്റങ്ങളിലെ സാങ്കേതിക പരിജ്ഞാനം, CAD/CAM പ്രാവീണ്യം, G-കോഡ് പോലുള്ള പ്രോഗ്രാമിംഗ് കഴിവുകൾ, പ്രായോഗിക പരിചയം എന്നിവ ഇതിൽ ഉൾപ്പെടുന്നു. ആധുനിക നിയന്ത്രണ സംവിധാനങ്ങൾ ഈ പ്രക്രിയ ലളിതമാക്കാൻ ലക്ഷ്യമിടുന്നു. ഉദാഹരണത്തിന്,ഹൈഡെൻഹെയിൻ TNC7അവബോധജന്യവും ഉപയോക്തൃ-സൗഹൃദവുമായ ഒരു ഇന്റർഫേസ് ഇതിന്റെ സവിശേഷതയാണ്. ഓപ്പറേറ്റർമാർക്ക് അവരുടെ പ്രത്യേക പ്രിയങ്കരങ്ങൾ ഉപയോഗിച്ച് ഹോം സ്ക്രീൻ ഇഷ്ടാനുസൃതമാക്കാൻ കഴിയും, ഇത് പഠന വക്രത കുറയ്ക്കുന്നു. ബിൽറ്റ്-ഇൻ പ്രോസസ്സ് വീഡിയോകൾ ഉപയോക്താക്കളെ ലളിതമായ ജോലികളിലൂടെ നയിക്കുന്നു, പുതിയ ഓപ്പറേറ്റർമാരെ വേഗത്തിൽ വേഗത്തിലാക്കാൻ സഹായിക്കുന്നു. അതുപോലെ,ബ്രദർ കൺട്രോളർഹാസുമായി വളരെ സാമ്യമുള്ളതിനാൽ, ഹാസിന്റെ പരിചയസമ്പന്നരായവർക്ക് അനുയോജ്യമായ രീതിയിൽ ഇത് എളുപ്പത്തിൽ ഉപയോഗിക്കാം. ബ്രദർ സ്പീഡിയോയ്ക്കുള്ള ഡോക്യുമെന്റേഷൻ മികച്ചതും നന്നായി എഴുതിയതുമാണ്. സ്പീഡിയോ നിയന്ത്രണം ഉപയോഗിക്കാൻ വളരെ എളുപ്പമാണ്. ഉപയോക്താക്കൾക്ക് വേഗത്തിൽ പ്രവർത്തിക്കാൻ കഴിയും. ഉപകരണങ്ങൾ സജ്ജീകരിക്കൽ, വർക്ക് ഓഫ്സെറ്റുകൾ, പ്രോഗ്രാമുകൾ പ്രവർത്തിപ്പിക്കൽ തുടങ്ങിയ അടിസ്ഥാന പ്രവർത്തനങ്ങൾക്ക് ആധുനിക നിയന്ത്രണങ്ങൾ സാധാരണയായി പഠിക്കാൻ എളുപ്പമാണ്, സാധാരണയായി കുറച്ച് മണിക്കൂറുകൾക്കുള്ളിൽ.
പരിശീലന പരിപാടികൾ വാഗ്ദാനം ചെയ്യുന്നു
സമഗ്ര പരിശീലന പരിപാടികൾപുതിയ ഓപ്പറേറ്റർമാർക്ക് അത്യാവശ്യമാണ്. അടിസ്ഥാന CNC ആശയങ്ങൾ, G-കോഡ് പ്രോഗ്രാമിംഗ്, സിമുലേഷനുകൾ എന്നിവ പരിശീലനം ഉൾക്കൊള്ളണം. CAD/CAM സോഫ്റ്റ്വെയർ, ടൂൾ സെലക്ഷൻ, ബ്ലൂപ്രിന്റ് റീഡിംഗ്, അത്യാവശ്യ ഗണിതം, മെറ്റീരിയൽ സയൻസ് എന്നിവയും ഇതിൽ ഉൾപ്പെടുന്നു. പ്രായോഗിക വൈദഗ്ധ്യ വികസനത്തിന് പ്രായോഗിക പരിചയം നിർണായകമാണ്. മേൽനോട്ടത്തിലുള്ള മെഷീൻ പ്രവർത്തനം, സിമുലേറ്റർ ഉപയോഗം, യഥാർത്ഥ ലോക പ്രോജക്റ്റ് ജോലികൾ എന്നിവ ഇതിൽ ഉൾപ്പെടുന്നു. ട്രബിൾഷൂട്ടിംഗിലും പ്രശ്നപരിഹാരത്തിലും ഓപ്പറേറ്റർമാർക്ക് പരിശീലനം ആവശ്യമാണ്. ഇതിൽ പ്രവചനാത്മക അറ്റകുറ്റപ്പണി, മെഷീൻ പ്രശ്നങ്ങൾ തിരിച്ചറിയുകയും പരിഹരിക്കുകയും ചെയ്യുക, ഓഫ്സെറ്റുകൾ ക്രമീകരിക്കുക, അലാറം കോഡുകൾ മനസ്സിലാക്കുക, പ്രശ്നങ്ങൾ എപ്പോൾ വർദ്ധിപ്പിക്കണമെന്ന് അറിയുക എന്നിവ ഉൾപ്പെടുന്നു. സുരക്ഷാ പ്രോട്ടോക്കോളുകളും പ്രധാനമാണ്. സമഗ്രമായ പരിശീലനത്തിൽ OSHA പാലിക്കൽ, മെഷീൻ സുരക്ഷ, അടിയന്തര സ്റ്റോപ്പ് നടപടിക്രമങ്ങൾ, പരിക്കുകൾ തടയുന്നതിനുള്ള എർഗണോമിക്സ് എന്നിവ ഉൾപ്പെടുന്നു. ആധുനിക പരിശീലനത്തിൽ ഇൻഡസ്ട്രി 4.0 ആശയങ്ങൾ, സിമുലേഷൻ അടിസ്ഥാനമാക്കിയുള്ള അല്ലെങ്കിൽ വെർച്വൽ റിയാലിറ്റി (VR) പരിശീലനം, പരിസ്ഥിതി ഉൽപ്പാദനത്തെക്കുറിച്ചുള്ള മൊഡ്യൂളുകൾ എന്നിവയും ഉൾപ്പെടുന്നു.
സുരക്ഷാ ഇന്റർലോക്കുകളും ഗാർഡുകളും
മെഷീൻ ഗാർഡുകൾ സുരക്ഷാ തടസ്സങ്ങളോ ഉപകരണങ്ങളോ ആണ്.ഉപകരണങ്ങളുടെ അപകടകരമായ ഭാഗങ്ങൾ ഉൾക്കൊള്ളുന്നവയാണ്. ചലിക്കുന്ന ഭാഗങ്ങളുമായുള്ള സമ്പർക്കം അവ തടയുന്നു. OSHA പ്രത്യേക മെഷീൻ ഗാർഡിംഗ് മാനദണ്ഡങ്ങൾ പ്രസിദ്ധീകരിക്കുന്നു. മൂന്ന് പ്രധാന തരം മെഷീൻ ഗാർഡുകൾ നിലവിലുണ്ട്: ഫിക്സഡ് ഗാർഡുകൾ, ഇന്റർലോക്കിംഗ് ഗാർഡുകൾ, ക്രമീകരിക്കാവുന്ന ഗാർഡുകൾ. ഇന്റർലോക്കിംഗ് ഗാർഡുകൾ, അല്ലെങ്കിൽ സുരക്ഷാ ഇന്റർലോക്കുകൾ, ഒരു സുരക്ഷാ സംവിധാനവുമായി സംയോജിപ്പിച്ച ചലിക്കുന്ന തടസ്സങ്ങളാണ്. തുറക്കുമ്പോൾ ഈ സംവിധാനം യന്ത്രത്തെ നിർത്തുന്നു. ലൈറ്റ് കർട്ടനുകൾ, സുരക്ഷാ കോൺടാക്റ്റ് മാറ്റുകൾ, CNC മെഷീൻ സുരക്ഷാ ഗ്ലാസ് എന്നിവയാണ് മറ്റ് സുരക്ഷാ മുൻകരുതലുകൾ. എമർജൻസി സ്റ്റോപ്പ് സ്വിച്ചുകൾ (ഇ-സ്റ്റോപ്പുകൾ) മെഷീൻ വേഗത്തിൽ ഷട്ട്ഡൗൺ ചെയ്യുന്ന വലിയ ചുവന്ന ബട്ടണുകളാണ്. ലോക്കൗട്ട്/ടാഗൗട്ട് (LOTO) നടപടിക്രമങ്ങൾ ഉപകരണങ്ങളെ ഭൗതികമായി ഊർജ്ജസ്വലമാക്കുന്നില്ല.ഓപ്പറേറ്റർമാർക്ക് പ്രവർത്തനത്തിന് മുമ്പുള്ള പരിശോധന നിർണായകമാണ്.. ആരംഭിക്കുന്നതിന് മുമ്പ്, ഓപ്പറേറ്റർമാർ അയഞ്ഞതോ നഷ്ടപ്പെട്ടതോ ആയ ഗാർഡുകൾ, കേടായ കേബിളുകൾ, അയഞ്ഞ ഫിക്ചറുകൾ, എല്ലാ സുരക്ഷാ സവിശേഷതകളുടെയും പ്രവർത്തനക്ഷമത എന്നിവ പരിശോധിക്കണം.ആൻസി 11.19 (2010)സംരക്ഷണത്തിനുള്ള പ്രകടന മാനദണ്ഡങ്ങൾ നൽകുന്നു. ഈ മാനദണ്ഡം എല്ലാ മെഷീനുകൾക്കും ഉപകരണങ്ങൾക്കും ബാധകമാണ്. ഇത് സംരക്ഷണ മാനദണ്ഡങ്ങൾ ലളിതമാക്കുന്നു.
ഏതൊരു കാര്യത്തിനും സമഗ്രമായ ഒരു വിലയിരുത്തൽ നിർണായകമാണ്സിഎൻസി ടേണിംഗ് സെന്റർവാങ്ങൽ. കടകൾ പ്രാരംഭ ചെലവിനേക്കാൾ ദീർഘകാല മൂല്യത്തിനും നിക്ഷേപത്തിൽ നിന്നുള്ള വരുമാനത്തിനും മുൻഗണന നൽകണം. ഈ തന്ത്രപരമായ സമീപനം ഒപ്റ്റിമൽ നിക്ഷേപം ഉറപ്പാക്കുന്നു. ചർച്ച ചെയ്ത എല്ലാ ഘടകങ്ങളും ശ്രദ്ധാപൂർവ്വം പരിഗണിക്കുക. ഈ ഉത്സാഹം നിങ്ങളുടെ കടയ്ക്ക് വിജയകരവും ഉൽപ്പാദനപരവുമായ ഒരു ഏറ്റെടുക്കലിലേക്ക് നയിക്കുന്നു, വരും വർഷങ്ങളിൽ അതിന്റെ കഴിവുകൾ മെച്ചപ്പെടുത്തുന്നു.
പതിവുചോദ്യങ്ങൾ
ഒരു CNC ടേണിംഗ് സെന്ററും ഒരു CNC ലാത്തും തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
A സിഎൻസി ലാത്ത്പ്രധാനമായും ടേണിംഗ് പ്രവർത്തനങ്ങൾ നിർവഹിക്കുന്നു. ഒരു CNC ടേണിംഗ് സെന്റർ കൂടുതൽ നൂതന കഴിവുകൾ വാഗ്ദാനം ചെയ്യുന്നു. ഇതിൽ പലപ്പോഴും ലൈവ് ടൂളിംഗ്, ഒന്നിലധികം ആക്സിലുകൾ, ഓട്ടോമേഷൻ സവിശേഷതകൾ എന്നിവ ഉൾപ്പെടുന്നു. ഈ കൂട്ടിച്ചേർക്കലുകൾ ഒരൊറ്റ സജ്ജീകരണത്തിൽ മില്ലിംഗ്, ഡ്രില്ലിംഗ്, ടാപ്പിംഗ് എന്നിവ അനുവദിക്കുന്നു.
ഒരു CNC ടേണിംഗ് സെന്ററിൽ ലൈവ് ടൂളിങ്ങിന്റെ പ്രധാന നേട്ടങ്ങൾ എന്തൊക്കെയാണ്?
ലൈവ് ടൂളിംഗ് ഒരു ടേണിംഗ് സെന്ററിന്റെ വൈവിധ്യത്തെ ഗണ്യമായി വർദ്ധിപ്പിക്കുന്നു. ഇത് മെഷീനിനെ മില്ലിംഗ്, ഡ്രില്ലിംഗ്, ടാപ്പിംഗ് പ്രവർത്തനങ്ങൾ നടത്താൻ അനുവദിക്കുന്നു. ഇത് മറ്റൊരു മെഷീനിലേക്ക് ഭാഗങ്ങൾ മാറ്റേണ്ടതിന്റെ ആവശ്യകത ഇല്ലാതാക്കുന്നു. കടകൾ കൂടുതൽ ഡിസൈൻ വഴക്കം നേടുകയും സജ്ജീകരണ സമയം കുറയ്ക്കുകയും ചെയ്യുന്നു.
ഒരു CNC ടേണിംഗ് സെന്ററിന് താപ സ്ഥിരത പ്രധാനമായിരിക്കുന്നത് എന്തുകൊണ്ട്?
കൃത്യത നിലനിർത്തുന്നതിന് താപ സ്ഥിരത നിർണായകമാണ്. പ്രവർത്തന സമയത്ത് ചൂടാക്കുമ്പോൾ മെഷീൻ ഘടകങ്ങൾ വികസിക്കുന്നു. ഈ വികാസം ഡൈമൻഷണൽ ഷിഫ്റ്റുകൾക്ക് കാരണമാകുന്നു. ഫലപ്രദമായ കൂളിംഗ് സിസ്റ്റങ്ങളും നഷ്ടപരിഹാര മോഡലുകളും ഈ ഇഫക്റ്റുകൾ ലഘൂകരിക്കുന്നു. അവ സ്ഥിരമായ ഭാഗ ഗുണനിലവാരം ഉറപ്പാക്കുന്നു.
ഒരു CNC ടേണിംഗ് സെന്ററിന് ആകെ ഉടമസ്ഥാവകാശ ചെലവ് (TCO) എന്താണ് അർത്ഥമാക്കുന്നത്?
ഒരു മെഷീനിന്റെ ആയുസ്സുമായി ബന്ധപ്പെട്ട എല്ലാ ചെലവുകളും TCOയിൽ ഉൾപ്പെടുന്നു. ഇത് പ്രാരംഭ വാങ്ങൽ വിലയ്ക്ക് അപ്പുറമാണ്. ഊർജ്ജം, ഉപകരണങ്ങൾ, അറ്റകുറ്റപ്പണികൾ തുടങ്ങിയ പ്രവർത്തന ചെലവുകൾ ഇത് ഉൾക്കൊള്ളുന്നു. TCO തൊഴിൽ, മൂല്യത്തകർച്ച, സാധ്യതയുള്ള പുനർവിൽപ്പന മൂല്യം എന്നിവയും പരിഗണിക്കുന്നു.
പോസ്റ്റ് സമയം: ഡിസംബർ-12-2025