


ആദർശംസിഎൻസി ടേണിംഗ് മെഷീൻ2025-ലേക്കുള്ള നിങ്ങളുടെ പ്രത്യേക പ്രവർത്തന ആവശ്യങ്ങളെ ആശ്രയിച്ചിരിക്കുന്നു. ഭാവിയിലെ കാര്യക്ഷമതയ്ക്കും ലാഭക്ഷമതയ്ക്കും വേണ്ടിയുള്ള ഒരു തന്ത്രപരമായ നിക്ഷേപമാണ് ശരിയായ CNC ടേണിംഗ് മെഷീൻ തിരഞ്ഞെടുക്കുന്നത്. ഇത് നിങ്ങൾക്ക് ഉത്പാദനം ഉറപ്പാക്കുന്നുഉയർന്ന കൃത്യതയുള്ള ടേണിംഗ് ഭാഗങ്ങൾഫലപ്രദമായി. എചൈന CNC ടേണിംഗ് മെഷീൻ നിർമ്മാതാവ്നിങ്ങളുടെ ഉൽപാദന ലക്ഷ്യങ്ങൾക്കായി വൈവിധ്യമാർന്ന ഓപ്ഷനുകൾ വാഗ്ദാനം ചെയ്യാൻ കഴിയും. നിങ്ങളുടെ ഒപ്റ്റിമൽ കണ്ടെത്തുന്നതിന് തിരഞ്ഞെടുപ്പുകൾ നാവിഗേറ്റ് ചെയ്യാൻ ഈ ഗൈഡ് നിങ്ങളെ സഹായിക്കുന്നുസിഎൻസി ടേണിംഗ് സെന്റർ. പരിഗണിക്കുക aസ്മാർട്ട് മാനുഫാക്ചറിംഗ് സിഎൻസിവിപുലമായ ഓട്ടോമേഷനും ഡാറ്റ ഉൾക്കാഴ്ചകൾക്കുമുള്ള പരിഹാരം.
പ്രധാന കാര്യങ്ങൾ
- ഒരു തിരഞ്ഞെടുക്കുകസിഎൻസി ടേണിംഗ് മെഷീൻനിങ്ങൾ നിർമ്മിക്കുന്ന ഭാഗങ്ങളുടെ വലുപ്പം, ഉപയോഗിക്കുന്ന വസ്തുക്കൾ എന്നിവ പോലുള്ള നിങ്ങളുടെ പ്രത്യേക ആവശ്യങ്ങളെ അടിസ്ഥാനമാക്കി.
- തിരശ്ചീനം, ലംബം, സ്വിസ്-ടൈപ്പ്, മൾട്ടി-ആക്സിസ് തുടങ്ങിയ വ്യത്യസ്ത മെഷീനുകൾക്ക് വ്യത്യസ്ത തരം ജോലികൾക്കായി പ്രത്യേക ശക്തികളുണ്ട്.
- ബാർ ഫീഡറുകൾ, റോബോട്ടുകൾ തുടങ്ങിയ ഓട്ടോമേഷൻ ഉപകരണങ്ങൾ ചേർക്കുന്നത് യന്ത്രങ്ങൾ കൂടുതൽ സമയം പ്രവർത്തിക്കാനും നിരന്തരമായ മനുഷ്യസഹായം ആവശ്യമില്ലാതെ കൂടുതൽ ഭാഗങ്ങൾ നിർമ്മിക്കാനും സഹായിക്കുന്നു.
- സ്പിൻഡിൽ പവർ, ഭാഗത്തിന്റെ വലുപ്പ പരിധികൾ, ഉപകരണ ശേഷി തുടങ്ങിയ പ്രധാനപ്പെട്ട മെഷീൻ വിശദാംശങ്ങൾ നിങ്ങളുടെ ജോലികൾക്കായി മെഷീൻ എത്രത്തോളം നന്നായി പ്രവർത്തിക്കുന്നു എന്നതിനെ ബാധിക്കുന്നു.
- മെഷീൻ സുഗമമായി പ്രവർത്തിക്കുന്നതിനും, ഉപകരണങ്ങൾ കൂടുതൽ നേരം നിലനിൽക്കുന്നതിനും, ഭാഗങ്ങൾ നന്നായി കാണുന്നതിനും നല്ല ചിപ്പും കൂളന്റ് സിസ്റ്റങ്ങളും പ്രധാനമാണ്.
നിങ്ങളുടെ ആവശ്യങ്ങൾക്കനുസരിച്ച് CNC ടേണിംഗ് മെഷീൻ തരങ്ങളെ വർഗ്ഗീകരിക്കുന്നു
ശരിയായ CNC ടേണിംഗ് മെഷീൻ തിരഞ്ഞെടുക്കുന്നത് ആരംഭിക്കുന്നത് ലഭ്യമായ വ്യത്യസ്ത തരങ്ങൾ മനസ്സിലാക്കുന്നതിലൂടെയാണ്. ഓരോ മെഷീനും വിവിധ ഉൽപ്പാദന ആവശ്യങ്ങൾക്ക് അതുല്യമായ ശക്തികൾ വാഗ്ദാനം ചെയ്യുന്നു.
തിരശ്ചീന സിഎൻസി ടേണിംഗ് മെഷീനുകൾ
പല നിർമ്മാണ പരിതസ്ഥിതികളിലും തിരശ്ചീന CNC ടേണിംഗ് മെഷീനുകൾ മികച്ചതാണ്. അവ കൈകാര്യം ചെയ്യുന്നതിൽ മികവ് പുലർത്തുന്നുഷാഫ്റ്റുകൾ, സിലിണ്ടറുകൾ പോലുള്ള വലിയ വ്യാസമുള്ള ഘടകങ്ങൾ. എണ്ണ, വാതകം, ഹെവി ഉപകരണ നിർമ്മാണം തുടങ്ങിയ വ്യവസായങ്ങൾ പലപ്പോഴും ഈ യന്ത്രങ്ങൾ ഉപയോഗിക്കുന്നു. ബാച്ച് ഉൽപാദനത്തിനും ഇവ മികച്ചതാണ്, സമാനമായ നിരവധി ഭാഗങ്ങൾ കാര്യക്ഷമമായി പ്രോസസ്സ് ചെയ്യുന്നു. കുറഞ്ഞ സജ്ജീകരണ സമയത്തോടെ ഇത് സ്ഥിരമായ ഗുണനിലവാരം ഉറപ്പാക്കുന്നു.
ഈ മെഷീനുകൾ വാഗ്ദാനം ചെയ്യുന്നുഭാരമുള്ള വർക്ക്പീസുകൾക്കുള്ള ശക്തമായ പിന്തുണ. ഈ കാഠിന്യം സ്ഥിരത വർദ്ധിപ്പിക്കുകയും മെഷീനിംഗ് സമയത്ത് വൈബ്രേഷനുകൾ കുറയ്ക്കുകയും ചെയ്യുന്നു. ഓപ്പറേറ്റർമാർക്ക് വർക്ക്പീസിലേക്കും ടൂളിംഗിലേക്കും എളുപ്പത്തിൽ പ്രവേശനം ലഭിക്കും, ഇത് സജ്ജീകരണവും പരിപാലനവും ലളിതമാക്കുന്നു. തിരശ്ചീന CNC മെഷീനുകൾ പലപ്പോഴും വലിയ ഓട്ടോമാറ്റിക് ടൂൾ ചേഞ്ചറുകളുമായി (ATC-കൾ) വരുന്നു. ചില മെഷീനുകൾ ആരംഭിക്കുന്നത്60-90 ഉപകരണങ്ങൾ, കൂടാതെ ശേഷി 120 അല്ലെങ്കിൽ 240 ഉപകരണങ്ങളിലേക്ക് വികസിക്കാം. ഇത് കൂടുതൽ ജോലികൾക്കും കുറഞ്ഞ മാനുവൽ ഇടപെടലിനും അനുവദിക്കുന്നു. പാലറ്റ് സിസ്റ്റങ്ങൾക്ക് തിരശ്ചീന മെഷീനിംഗ് സെന്ററുകളും വളരെ അനുയോജ്യമാണ്. ലംബ മെഷീനുകൾക്ക് പാലറ്റ് ചേഞ്ചറുകൾ ഉണ്ടാകാമെങ്കിലും, ലീനിയർ പാലറ്റ് സിസ്റ്റങ്ങൾക്ക് തിരശ്ചീന മെഷീനുകളാണ് കൂടുതൽ അനുയോജ്യം. അവയ്ക്ക് ഉയർന്ന കാര്യക്ഷമത കൈവരിക്കാൻ കഴിയും, ചിലപ്പോൾ ഒരു സ്റ്റാൻഡേർഡ് PC2 ഉപയോഗിച്ച് ഏകദേശം 85%, ഒരു സ്റ്റാൻഡ്-എലോൺ ലംബ മെഷീനിന് 40% മായി താരതമ്യപ്പെടുത്തുമ്പോൾ. ഈ മെഷീനുകളിലെ ബി-ആക്സിസ് സവിശേഷത ഒരു ശവകുടീരം ഉപയോഗിച്ച് ഒന്നിലധികം ഭാഗങ്ങൾ ഒരേസമയം പ്രോസസ്സ് ചെയ്യാൻ അനുവദിക്കുന്നു. ഒരു സൈക്കിൾ പ്രവർത്തിക്കുമ്പോൾ ഓപ്പറേറ്റർമാർക്ക് അടുത്ത ശവകുടീരം തയ്യാറാക്കാൻ കഴിയുന്നതിനാൽ ഇത് ഉൽപ്പാദനക്ഷമതയെ ഗണ്യമായി വർദ്ധിപ്പിക്കുന്നു. ഒന്നിലധികം വശങ്ങളിലോ സങ്കീർണ്ണമായ ഉപകരണ പാതകളിലോ മെഷീനിംഗ് ആവശ്യമുള്ള ജോലികൾക്ക് ഇത് അനുയോജ്യമാണ്.
ലംബ സിഎൻസി ടേണിംഗ് മെഷീനുകൾ
ലംബ സിഎൻസി ടേണിംഗ് മെഷീനുകൾപലപ്പോഴും VTL-കൾ എന്ന് വിളിക്കപ്പെടുന്ന ഇവ, നിർദ്ദിഷ്ട ആപ്ലിക്കേഷനുകൾക്ക് മികച്ചതാണ്. ഭാരമേറിയ വർക്ക്പീസുകൾക്ക്, പ്രത്യേകിച്ച് ക്രെയിനുകളോ കൈകാര്യം ചെയ്യാൻ ഓട്ടോമേഷനോ ആവശ്യമുള്ളവയ്ക്ക് അവ പ്രത്യേകിച്ചും നല്ലതാണ്.വർക്ക്പീസ് സുരക്ഷിതമാക്കാൻ ഗുരുത്വാകർഷണം സഹായിക്കുന്നുഒരു VTL-ൽ. ഇത് സ്ഥിരത വർദ്ധിപ്പിക്കുകയും ഉയർന്ന ക്ലാമ്പിംഗ് മർദ്ദങ്ങളുടെ ആവശ്യകത കുറയ്ക്കുകയും ചെയ്യുന്നു, ഇത് അതിലോലമായ ഭാഗങ്ങൾക്ക് ഗുണം ചെയ്യും. VTL-കൾ തറ സ്ഥലം ലാഭിക്കുകയും ചെയ്യുന്നു. അവകുറഞ്ഞ തറ വിസ്തീർണ്ണംതിരശ്ചീനമായ ടേണിംഗ് സെന്ററുകളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ, ഒരേ സ്ഥലത്ത് കൂടുതൽ മെഷീനുകൾ ഉപയോഗിക്കാൻ അനുവദിക്കുന്നു. ഒരു ലംബ ലാത്തിന് വളരെ കുറച്ച് മാത്രമേ എടുക്കാൻ കഴിയൂകാൽപ്പാടിന്റെ പകുതിതിരശ്ചീനമായ ഒരു ലാത്തിന്റെ. സ്ഥലപരിമിതിയുള്ള കടകൾക്ക് ഇത് ഒരു വലിയ നേട്ടമാണ്.
ഭാഗങ്ങളുടെ ആകൃതികൾ അനുരൂപമാക്കാത്തവയ്ക്കും ലംബ യന്ത്രങ്ങൾ അനുയോജ്യമാണ്. അസാധാരണമായ ജ്യാമിതി കാരണം സങ്കീർണ്ണമായ ഫിക്സറിംഗ് ആവശ്യമുള്ള ഭാഗങ്ങളാണിവ. കേടുപാടുകൾ ഒഴിവാക്കാൻ കുറഞ്ഞ ക്ലാമ്പിംഗ് മർദ്ദം ആവശ്യമുള്ള അതിലോലമായ വർക്ക്പീസുകൾക്കും ഇവ നന്നായി പ്രവർത്തിക്കുന്നു. വർക്ക്പീസിന്റെ ഭാരം നേരിട്ട് മെഷീൻ ഫൗണ്ടേഷനിലേക്ക് പോകുന്നു. ഇത് സ്പിൻഡിലിൽ ഓഫ്-ആക്സിസ് ലോഡുകൾ തടയുന്നു. VTL-കൾ സങ്കീർണ്ണമായ ഭാഗങ്ങളും തടസ്സപ്പെട്ട കട്ടുകളുള്ളവയും ഫലപ്രദമായി കൈകാര്യം ചെയ്യുന്നു. അവ അസന്തുലിതമായ വർക്ക്പീസുകളും നന്നായി കൈകാര്യം ചെയ്യുന്നു.
സ്വിസ്-ടൈപ്പ് സിഎൻസി ടേണിംഗ് മെഷീനുകൾ
സ്വിസ്-ടൈപ്പ് CNC ടേണിംഗ് മെഷീനുകൾ കൃത്യതയിൽ വിദഗ്ദ്ധരാണ്. പോലുള്ള വ്യവസായങ്ങളിൽ അവ വ്യാപകമായി ഉപയോഗിക്കുന്നുമെഡിക്കൽ ഉപകരണ നിർമ്മാണം, എയ്റോസ്പേസ്, ഇലക്ട്രോണിക്സ്. ചെറുതും സങ്കീർണ്ണവും ഉയർന്ന കൃത്യതയുള്ളതുമായ ഭാഗങ്ങൾ നിർമ്മിക്കുന്നതിന് ഈ യന്ത്രങ്ങൾ അനുയോജ്യമാണ്. ഇതിൽ മെഡിക്കൽ ഇംപ്ലാന്റുകൾ, എയ്റോസ്പേസ് ഘടകങ്ങൾ, വാച്ച് ഭാഗങ്ങൾ, ഹൈഡ്രോളിക് ഫിറ്റിംഗുകൾ, ഇലക്ട്രിക്കൽ കണക്ടറുകൾ എന്നിവ ഉൾപ്പെടുന്നു. അവ സാധാരണമാണ്ഓട്ടോമോട്ടീവ് വ്യവസായം. ഇവിടെ അവർ സസ്പെൻഷനുകൾ, ചക്രങ്ങൾ, ബ്രേക്കുകൾ, ട്രാൻസ്മിഷനുകൾ, എഞ്ചിനുകൾ, എക്സ്ഹോസ്റ്റ്, ഇന്ധന സംവിധാനങ്ങൾ, ഇലക്ട്രിക്കൽ സിസ്റ്റങ്ങൾ എന്നിവയുടെ ഭാഗങ്ങൾ നിർമ്മിക്കുന്നു. നേർത്ത ഭിത്തികൾ, ആഴത്തിലുള്ള മുറിവുകൾ, നേർത്ത ഡിസൈനുകൾ, അതിലോലമായ സവിശേഷതകൾ എന്നിവയുള്ള സങ്കീർണ്ണമായ ഘടകങ്ങൾക്ക് അവ പ്രത്യേകിച്ചും അനുയോജ്യമാണ്.
സ്വിസ്-ടൈപ്പ് മെഷീനുകൾ വളരെ ഇറുകിയ ടോളറൻസ് കൈവരിക്കുന്നു. അവയ്ക്ക് ടോളറൻസ് കഴിയുന്നത്രയും മുറുകെ പിടിക്കാൻ കഴിയും±0.0005 ഇഞ്ച്ഭാഗത്തിന്റെ ജ്യാമിതിയും മെറ്റീരിയലും അനുസരിച്ച്. ചിലർക്ക് അൾട്രാ-ടൈറ്റ് ടോളറൻസുകൾ പോലും നേടാൻ കഴിയും±0.0002 ഇഞ്ച് അല്ലെങ്കിൽ രണ്ട് മൈക്രോൺ. 1/16 ഇഞ്ച് മുതൽ 2 5/8 ഇഞ്ച് വരെയുള്ള ഭാഗങ്ങൾ ഇവ കൈകാര്യം ചെയ്യുന്നു. 1-1/4 ഇഞ്ച് വൃത്താകൃതിയിലുള്ള വ്യാസം വരെയുള്ള സൂക്ഷ്മ ഭാഗങ്ങൾ ഇവയ്ക്ക് തിരിക്കാൻ കഴിയും. 0.125 ഇഞ്ച് വരെ ചെറിയ ടേണിംഗ് വ്യാസമുള്ള ഭാഗങ്ങളും ഇവ കൈകാര്യം ചെയ്യുന്നു. 1.259 ഇഞ്ച് (32 മിമി) വരെ വ്യാസമുള്ള ഭാഗങ്ങൾ ഈ മെഷീനുകൾക്ക് പ്രവർത്തിപ്പിക്കാൻ കഴിയും.
മൾട്ടി-ആക്സിസ് CNC ടേണിംഗ് സെന്ററുകൾ
മൾട്ടി-ആക്സിസ് സിഎൻസി ടേണിംഗ് സെന്ററുകൾ മെഷീനിംഗ് സാങ്കേതികവിദ്യയുടെ പരകോടിയെ പ്രതിനിധീകരിക്കുന്നു. അവ ടേണിംഗ്, മില്ലിംഗ്, ഡ്രില്ലിംഗ് പ്രവർത്തനങ്ങൾ എന്നിവ ഒരു മെഷീനിലേക്ക് സംയോജിപ്പിക്കുന്നു. ഈ കഴിവ് ഒരൊറ്റ സജ്ജീകരണത്തിൽ വളരെ സങ്കീർണ്ണമായ ഭാഗങ്ങൾ സൃഷ്ടിക്കാൻ അവരെ അനുവദിക്കുന്നു. എയ്റോസ്പേസ്, മെഡിക്കൽ, ഓട്ടോമോട്ടീവ് തുടങ്ങിയ വ്യവസായങ്ങൾ സങ്കീർണ്ണമായ ഘടകങ്ങൾക്കായി ഈ മെഷീനുകളെ വളരെയധികം ആശ്രയിക്കുന്നു. സങ്കീർണ്ണമായ ജ്യാമിതികളും ഇറുകിയ സഹിഷ്ണുതയുമുള്ള ഭാഗങ്ങൾ അവ നിർമ്മിക്കുന്നു.
ഈ നൂതന യന്ത്രങ്ങൾഉപകരണ ഓറിയന്റേഷൻ ഒപ്റ്റിമൈസ് ചെയ്യുക. ഇത് പരമാവധി കാര്യക്ഷമതയും കൃത്യതയും കൈവരിക്കാൻ സഹായിക്കുന്നു. അവ വേഗതയേറിയ ചക്രങ്ങൾ കൈവരിക്കുകയും ജോലികൾക്കിടയിലുള്ള സംക്രമണങ്ങൾ കുറയ്ക്കുന്നതിലൂടെ ഗണ്യമായ സമയം ലാഭിക്കുകയും ചെയ്യുന്നു. മൾട്ടി-ഫംഗ്ഷൻ CNC മെഷീനിംഗിലെ ഓട്ടോമേഷൻ മനുഷ്യ പിശകുകളുടെ അപകടസാധ്യതകളും കുറയ്ക്കുന്നു. ഇത് 3-ആക്സിസ് മെഷീനുകളിൽ പലപ്പോഴും കാണുന്ന പുനർനിർമ്മാണവും കാലതാമസവും കുറയ്ക്കുന്നു. മൾട്ടി-ഫംഗ്ഷൻ മെഷീനുകൾ മികച്ച കൃത്യതയും കൃത്യതയും നൽകുന്നു. മാനുവൽ ക്രമീകരണങ്ങളോ റീടൂളിംഗോ ഇല്ലാതെ സങ്കീർണ്ണമായ ഡിസൈനുകൾ അവ ഉൾക്കൊള്ളുന്നു.
5-ആക്സിസ് സജ്ജീകരണങ്ങളോ അതിൽ കൂടുതലോ ഉള്ള മെഷീനുകൾക്ക് ആഴത്തിലുള്ള കൃത്യതയുള്ള മുറിവുകളും ആകൃതികളും സൃഷ്ടിക്കാൻ കഴിയും. ഓപ്പറേറ്റർമാർക്ക് വർക്ക്പീസ് നീക്കം ചെയ്യുകയോ പുനഃസ്ഥാപിക്കുകയോ ചെയ്യേണ്ടതില്ല. കൂടുതൽ ആക്സിലുകൾ എന്നതിനർത്ഥം സങ്കീർണ്ണമായ ഡിസൈനുകൾ എളുപ്പത്തിൽ സൃഷ്ടിക്കുക എന്നാണ്.കൂടുതൽ കൃത്യത. മൾട്ടി-ഫംഗ്ഷൻ സിഎൻസി മെഷീനിംഗ് മാനുവൽ ടൂളിംഗ് ചേഞ്ച്ഓവറുകൾ ഇല്ലാതെ ഒന്നിലധികം പ്രവർത്തനങ്ങൾ നടത്തുന്നു. പിശകുകൾ കുറയ്ക്കുന്നതിന് ഇത് കമ്പ്യൂട്ടർ നിയന്ത്രിത കട്ടിംഗും പൊസിഷനിംഗും ഉപയോഗിക്കുന്നു. ഇന്റഗ്രേറ്റഡ് പാർട്ട് പ്രോബിംഗ് ഓട്ടോമേറ്റഡ് പരിശോധനയ്ക്കും തിരുത്തലുകൾക്കും അനുവദിക്കുന്നു. ഈ മെഷീനുകൾ കൂടുതൽ വൃത്തിയുള്ളതും ഉയർന്ന നിലവാരമുള്ളതുമായ ഫിനിഷുകൾ നൽകുന്നു. ചെറിയ ഉപകരണങ്ങൾ മെഷീൻ വൈബ്രേഷൻ ഇഫക്റ്റുകൾ കുറയ്ക്കുന്നു. മൾട്ടി-ഫംഗ്ഷൻ സിഎൻസി മെഷീനിംഗ് ഡ്രില്ലിംഗ്, ടേണിംഗ്, ഗ്രൈൻഡിംഗ് തുടങ്ങിയ പ്രവർത്തനങ്ങളെ ഒരു ഉൽപാദന ഘട്ടത്തിലേക്ക് സംയോജിപ്പിക്കുന്നു. ഇത് പരിവർത്തന ഘട്ടങ്ങളെ ഇല്ലാതാക്കുന്നു. വ്യത്യസ്ത മുഖങ്ങളിലും കോണുകളിലും ഉപകരണങ്ങൾ ഓറിയന്റുചെയ്യുന്നതിലൂടെ സങ്കീർണ്ണമായ ജ്യാമിതികൾ സൃഷ്ടിക്കാനും ഇത് പ്രാപ്തമാക്കുന്നു.
അഞ്ച്-ആക്സിസ് മെഷീനിംഗ് കൂടുതൽ ഇടുങ്ങിയ ടോളറൻസുകളും സുഗമമായ പ്രതലങ്ങളും കൈവരിക്കുന്നു. കുറഞ്ഞ സജ്ജീകരണങ്ങൾ ഉപയോഗിച്ച് ഇത് ഒപ്റ്റിമൽ കട്ടിംഗ് ആംഗിളുകൾ നിലനിർത്തുന്നു. സങ്കീർണ്ണമായ ഭാഗങ്ങളുടെ കുറഞ്ഞ മുതൽ ഇടത്തരം വോള്യങ്ങൾക്ക്, 5-ആക്സിസ് മെഷീനിംഗ് സജ്ജീകരണ സമയം കുറയ്ക്കുന്നു. ഇത് ആവർത്തനക്ഷമത വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു. നിർണായകമായ ടോളറൻസുകളുള്ള ഒന്നിലധികം വശങ്ങളിൽ മെഷീനിംഗ് ആവശ്യമുള്ള ഭാഗങ്ങൾക്ക് ഈ പരിഹാരങ്ങൾ അനുയോജ്യമാണ്. സ്റ്റാൻഡേർഡ് ഓറിയന്റേഷനുകളിൽ ഉപകരണ ആക്സസ് പരിമിതപ്പെടുത്തുമ്പോഴും അവ നന്നായി പ്രവർത്തിക്കുന്നു. അഞ്ച്-ആക്സിസ് മെഷീനിംഗ് സാധാരണയായി ഒരു കൃത്യത ശ്രേണി കൈവരിക്കുന്നു±0.01–0.02 മിമി (±0.0004–0.0008 ഇഞ്ച്). ഒപ്റ്റിമൽ സാഹചര്യങ്ങളിൽ, നിർണായകമായ എയ്റോസ്പേസ് അല്ലെങ്കിൽ മെഡിക്കൽ ഭാഗങ്ങൾക്ക് ഇത് ±0.005 mm (±0.0002 ഇഞ്ച്) വരെ എത്തും. ഇത് പൊതുവായ CNC മില്ലിംഗിന്റെ ±0.05 mm (±0.002 ഇഞ്ച്) നേക്കാൾ വളരെ മികച്ചതാണ്.
മൾട്ടി-ആക്സിസ് സിഎൻസി മെഷീനുകൾ കൂടുതൽ കൃത്യത നൽകുന്നു. കൃത്യമായി മെഷീൻ ചെയ്തതും സുഗമവുമായ ഭാഗങ്ങൾ അവ നിർമ്മിക്കുന്നു. 3-ആക്സിസ് മെഷീനുകളിൽ ഈ ഭാഗങ്ങൾ ബുദ്ധിമുട്ടുള്ളതോ അസാധ്യമോ ആണ്. ഒരൊറ്റ സജ്ജീകരണത്തിൽ സങ്കീർണ്ണമായ ജ്യാമിതികൾ അവ അനുവദിക്കുന്നു. ഇത് വർക്ക്പീസ് പുനഃസ്ഥാപിക്കേണ്ടതിന്റെ ആവശ്യകത ഇല്ലാതാക്കുന്നു, ഇത് കൃത്യതയെ ബാധിക്കുന്നു. മൾട്ടി-ആക്സിസ് മെഷീനിംഗ് ഉൽപാദന വേഗത വർദ്ധിപ്പിക്കുന്നു. ഓരോ ഭ്രമണത്തിനും കൂടുതൽ മെറ്റീരിയൽ നീക്കംചെയ്യാൻ ഇത് അനുവദിക്കുന്നു. വികസിപ്പിച്ച ടൂളിംഗ് കഴിവുകളിലൂടെയും ഒരേസമയം മെഷീനിംഗിലൂടെയും ഇത് സൈക്കിൾ സമയം മെച്ചപ്പെടുത്തുന്നു. സങ്കീർണ്ണമായ ജ്യാമിതികൾക്കായുള്ള എല്ലാ മില്ലിംഗ്, ടേണിംഗ് പ്രവർത്തനങ്ങളും ഈ മെഷീനുകൾ ഒരു സജ്ജീകരണത്തിൽ കൈകാര്യം ചെയ്യുന്നു. ഇത് വേഗത്തിലുള്ള ഉൽപാദനത്തിനും പ്രവർത്തന ചെലവുകൾ കുറയ്ക്കുന്നതിനും പിശകുകൾ കുറയ്ക്കുന്നതിനും കാരണമാകുന്നു. നീക്കം ചെയ്യാതെ വർക്ക്പീസുകൾ കൂടുതൽ അളവുകളിലേക്ക് നീക്കാനുള്ള കഴിവ് ആഴത്തിലുള്ള മുറിവുകളും സങ്കീർണ്ണമായ ആകൃതികളും അനുവദിക്കുന്നു. ഉയർന്ന അക്ഷങ്ങൾ ഉയർന്ന കൃത്യതയോടെ സങ്കീർണ്ണമായ ഡിസൈനുകൾ മികച്ച രീതിയിൽ കൈകാര്യം ചെയ്യുന്നതിലേക്ക് നയിക്കുന്നു. ചെറിയ കട്ടിംഗ് ഉപകരണങ്ങൾ, മെറ്റീരിയലിനോട് അടുത്തായതിനാൽ, മികച്ച ഉപരിതല ഫിനിഷുകൾ ലഭിക്കുന്നു. ഇത് മെഷീനിംഗ് വൈബ്രേഷൻ കുറയ്ക്കുകയും അധിക ടച്ച്-അപ്പുകളുടെ ആവശ്യകത കുറയ്ക്കുകയും ചെയ്യുന്നു. വിവിധ ഡ്രില്ലിംഗ് ആപ്ലിക്കേഷനുകളിലൂടെ മൾട്ടി-ആക്സിസ് മെഷീനുകൾ കൃത്യത നിലനിർത്തുന്നു. ഭാഗങ്ങൾ അവയുടെ സ്ഥാനം പിടിക്കുന്നു, കൂടാതെ അധിക അക്ഷങ്ങൾ മികച്ച ഫിനിഷുകൾക്കായി കൂടുതൽ സങ്കീർണ്ണമായ കോണുകളിൽ എത്തുന്നു.
എന്നിരുന്നാലും, ഈ നൂതന ശേഷി ഉയർന്ന നിക്ഷേപത്തോടെയാണ് വരുന്നത്.ഒരു എൻട്രി-ലെവൽ 2-ആക്സിസ് CNC ലാത്തിന് $5,000-ൽ താഴെ വില വന്നേക്കാം.. ഒരു 3-ആക്സിസ് മെഷീനിംഗ് സെന്റർ സാധാരണയായി $50,000 മുതൽ $125,000 വരെയാണ്.. ഇതിനു വിപരീതമായി, ഒരു 5-ആക്സിസ് CNC മെഷീൻ $200,000 മുതൽ ആരംഭിക്കുന്നു, അവയിൽ പലതും $500,000 കവിയുന്നു. 6 ആക്സിലോ അതിൽ കൂടുതലോ ഉള്ള വലിയ വ്യാവസായിക മെഷീനിംഗ് സെന്ററുകൾക്ക് $250,000 മുതൽ $500,000 വരെ വിലവരും. ഈ ഉയർന്ന ചെലവ് അവയുടെ വർദ്ധിച്ച സങ്കീർണ്ണത, കൃത്യത, വൈവിധ്യം എന്നിവ പ്രതിഫലിപ്പിക്കുന്നു.
| മെഷീൻ തരം | സാധാരണ ചെലവ് പരിധി |
|---|---|
| 3-ആക്സിസ് മെഷീനിംഗ് സെന്റർ | $50,000 – $125,000 |
| 5-ആക്സിസ് സിഎൻസി | $200,000 ഉം അതിനു മുകളിലും ($500,000-ൽ കൂടുതൽ) |
| 6-അച്ചുതണ്ടും വലിയ വ്യാവസായിക യന്ത്ര കേന്ദ്രങ്ങളും | $250,000 – $500,000 |
നിങ്ങളുടെ മെറ്റീരിയലും ഭാഗ സവിശേഷതകളും ഒരു CNC ടേണിംഗ് മെഷീനുമായി പൊരുത്തപ്പെടുത്തൽ
ശരിയായത് തിരഞ്ഞെടുക്കൽസിഎൻസി ടേണിംഗ് മെഷീൻനിങ്ങൾ പ്രോസസ്സ് ചെയ്യുന്ന മെറ്റീരിയലുകളും നിങ്ങളുടെ ഭാഗങ്ങളുടെ പ്രത്യേക സവിശേഷതകളും ശ്രദ്ധാപൂർവ്വം പരിഗണിക്കുന്നത് ഇതിൽ ഉൾപ്പെടുന്നു. ഈ ഘടകങ്ങൾ മെഷീനിന്റെ ശക്തി, കാഠിന്യം, കൃത്യത എന്നിവയെ നേരിട്ട് സ്വാധീനിക്കുന്നു.
മെറ്റീരിയൽ തരവും കാഠിന്യവും സംബന്ധിച്ച പരിഗണനകൾ
നിങ്ങളുടെ മെറ്റീരിയലിന്റെ തരവും കാഠിന്യവും ഉപകരണ തിരഞ്ഞെടുപ്പിനെയും മെഷീൻ പ്രകടനത്തെയും സാരമായി ബാധിക്കുന്നു. കാഠിന്യമുള്ള മെറ്റീരിയലുകൾക്ക് കൂടുതൽ കരുത്തുറ്റ മെഷീനുകളും പ്രത്യേക ഉപകരണങ്ങളും ആവശ്യമാണ്. ഉദാഹരണത്തിന്, വർദ്ധിച്ച മെറ്റീരിയൽ കാഠിന്യം സാധാരണയായി ഉയർന്ന ശക്തിയെ സൂചിപ്പിക്കുന്നു. ഇത് കൂടുതൽ കട്ടിംഗ് ഫോഴ്സിലേക്ക് നയിക്കുന്നു, കൂടാതെ മെഷീൻ സ്പിൻഡിൽ നിന്ന് കൂടുതൽ പവർ ആവശ്യമാണ്. കാഠിന്യമുള്ള ഒരു മെറ്റീരിയൽ കൂടുതൽ അബ്രസീവാണ്, ഇത് കട്ടിംഗ് എഡ്ജിലെ തേയ്മാനം ത്വരിതപ്പെടുത്തുന്നു. ഓസ്റ്റെനിറ്റിക് സ്റ്റെയിൻലെസ് സ്റ്റീൽ പോലുള്ള ചില വസ്തുക്കൾ വേഗത്തിൽ കഠിനമാക്കുന്നു. ഇതിന് പ്രത്യേക മെഷീനിംഗ് തന്ത്രങ്ങൾ ആവശ്യമാണ്.
ഒപ്റ്റിമൽ മെഷീനിംഗ് പാരാമീറ്ററുകൾ വളരെയധികം ആശ്രയിച്ചിരിക്കുന്നുയന്ത്ര കാഠിന്യം, ഉപകരണ ജ്യാമിതി, കൂളന്റ് പ്രയോഗം. മുറിക്കുന്നതിന്റെ ആഴം ഗണ്യമായി വർദ്ധിപ്പിക്കുന്നത് ആവശ്യമായ സ്പിൻഡിൽ പവറും വൈബ്രേഷൻ സാധ്യതയും ഗണ്യമായി വർദ്ധിപ്പിക്കും. ഇത് മെഷീനിന്റെ കാഠിന്യത്തിന്റെ പ്രാധാന്യം എടുത്തുകാണിക്കുന്നു.
ശുപാർശ ചെയ്യുന്ന ഉപകരണ സാമഗ്രികൾക്കുള്ള ഒരു ഗൈഡ് ഇതാ.വർക്ക്പീസ് കാഠിന്യം അടിസ്ഥാനമാക്കി:
| വർക്ക്പീസ് കാഠിന്യം | ശുപാർശ ചെയ്യുന്ന ഉപകരണ മെറ്റീരിയൽ | പ്രൈമറി വെയർ മെക്കാനിസം | കോട്ടിംഗ് തന്ത്രം (ഉദാഹരണം) |
|---|---|---|---|
| മൃദു (<150 HB) | ഹൈ-സ്പീഡ് സ്റ്റീൽ (HSS), പൂശാത്ത കാർബൈഡ് | അഡീഷൻ, ബിൽറ്റ്-അപ്പ് എഡ്ജ് (BUE) | ഒന്നുമില്ല/മിനുസമാർന്ന പ്രതലം |
| ഇടത്തരം (150-300 HB) | കോട്ടഡ് കാർബൈഡ് (സെർമെറ്റ്) | ഡിഫ്യൂഷൻ, ക്രേറ്റർ വെയർ | ടിഎൻ, ടിഐഎൽഎൻ |
| ഹാർഡ് (45-65 HRC) | സെർമെറ്റ്, സെറാമിക്, കോട്ടഡ് കാർബൈഡ് | ഉരച്ചിലുകൾ, തെർമൽ ഷോക്ക് | ആൾട്ടിഎൻ, ആൾ2ഒ3 |
| വളരെ കഠിനം (>65 HRC) | പോളിക്രിസ്റ്റലിൻ ക്യൂബിക് ബോറോൺ നൈട്രൈഡ് (പിസിബിഎൻ) | ഉയർന്ന താപനിലയിലുള്ള ഉരച്ചിലുകൾക്കുള്ള വസ്ത്രങ്ങൾ | സിവിഡി (കെമിക്കൽ വേപ്പർ ഡിപ്പോസിഷൻ) |
വർക്ക്പീസിന്റെ കാഠിന്യം വർദ്ധിപ്പിക്കുമ്പോൾ, നിങ്ങൾ കട്ടിംഗ് പാരാമീറ്ററുകൾ ക്രമീകരിക്കണം.
| പാരാമീറ്റർ | വർക്ക്പീസ് കാഠിന്യം വർദ്ധിക്കുന്നതിന്റെ ആഘാതം | തന്ത്രപരമായ ക്രമീകരണം |
|---|---|---|
| കട്ടിംഗ് വേഗത (വിസി) | ഉപകരണത്തിന്റെ അഗ്രഭാഗത്ത് താപ ലോഡ് വർദ്ധിപ്പിക്കുന്നു. | ചൂട് നിയന്ത്രിക്കാനും ഡിഫ്യൂഷൻ വെയർ മന്ദഗതിയിലാക്കാനും Vc കുറയ്ക്കുക. |
| ഫീഡ് നിരക്ക് (എഫ്) | മുറിക്കൽ ശക്തി വർദ്ധിപ്പിക്കുന്നു; ജോലി കാഠിന്യം തടയാൻ കഴിയും. | മുമ്പത്തെ കട്ടിന്റെ കട്ടിയുള്ള പാളിയുടെ അടിയിൽ ഉപകരണം എപ്പോഴും മുറിയുന്നുവെന്ന് ഉറപ്പാക്കാൻ f നിലനിർത്തുകയോ ചെറുതായി വർദ്ധിപ്പിക്കുകയോ ചെയ്യുക. |
| മുറിവിന്റെ ആഴം (എപി) | ആവശ്യമായ സ്പിൻഡിൽ പവറും വൈബ്രേഷൻ സാധ്യതയും നാടകീയമായി വർദ്ധിപ്പിക്കുന്നു. | മികച്ച താപ വിതരണത്തിനായി ap കുറയ്ക്കുകയും റേഡിയൽ എൻഗേജ്മെന്റ് (ae) വർദ്ധിപ്പിക്കുകയും ചെയ്യുക (ഉദാ: ട്രോക്കോയ്ഡൽ മില്ലിംഗിൽ). |
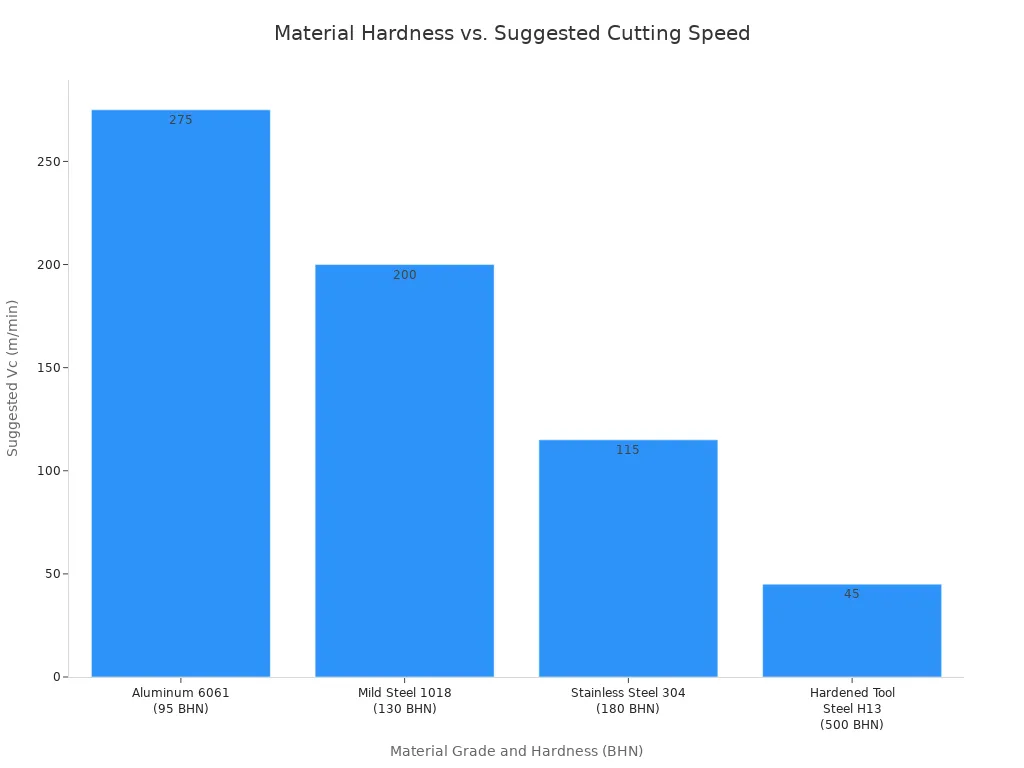
മെറ്റീരിയൽ കാഠിന്യവും നിർദ്ദേശിക്കപ്പെട്ട കട്ടിംഗ് വേഗതയും തമ്മിലുള്ള ബന്ധം ഈ ചാർട്ട് വ്യക്തമാക്കുന്നു:
സ്റ്റെയിൻലെസ് സ്റ്റീൽ, ഇൻകോണൽ 625, മോണൽ 400 & 500, 17-4PH, 13-8, നൈട്രോണിക് 60 തുടങ്ങിയ ഉയർന്ന ശക്തിയുള്ള അലോയ്കൾ മെഷീൻ ചെയ്യുന്നതിന്, പ്രത്യേകിച്ച് കുറഞ്ഞ വേഗതയിൽ, ഗണ്യമായ ടോർക്ക് ആവശ്യമാണ്. സ്പാഡ് ഡ്രില്ലിംഗ് പോലുള്ള പ്രവർത്തനങ്ങൾ നടത്തുമ്പോഴോ ഈ വസ്തുക്കളിൽ വലിയ ട്വിസ്റ്റ് ഡ്രില്ലുകൾ ഉപയോഗിക്കുമ്പോഴോ, ടോർക്ക് നിർണായകമാകും. കുതിരശക്തി പ്രധാനമാണെങ്കിലും, ഈ വെല്ലുവിളി നിറഞ്ഞ അലോയ്കളെ ഫലപ്രദമായി കുറയ്ക്കുന്നതിന് മതിയായ ടോർക്ക്, പ്രത്യേകിച്ച് കുറഞ്ഞ ആർപിഎമ്മുകളിൽ, അത്യാവശ്യമാണ്.
ആവശ്യമുള്ള വസ്തുക്കൾക്കായി ഈ സ്പിൻഡിൽ സ്പെസിഫിക്കേഷനുകൾ പരിഗണിക്കുക.:
| സ്പിൻഡിൽ തരം | ആർപിഎം | HP | ടോർക്ക് (അടി-പൗണ്ട്) |
|---|---|---|---|
| സ്റ്റാൻഡേർഡ് | 8000 ഡോളർ | 17.5 | 60 (1500 ആർപിഎമ്മിൽ) |
| ഉയർന്ന ടോർക്ക് | 8000 ഡോളർ | 17.5 | 120 (375 ആർപിഎമ്മിൽ) |
വ്യത്യസ്ത മെറ്റീരിയൽ ഗ്രേഡുകൾക്കുള്ള ചില പൊതു മാർഗ്ഗനിർദ്ദേശങ്ങൾ ഇതാ:
| മെറ്റീരിയൽ ഗ്രേഡ് | കാഠിന്യം (BHN) | നിർദ്ദേശിച്ച Vc (മീ/മിനിറ്റ്) (കാർബൈഡ് ഉപകരണം) | നിർദ്ദേശിക്കുന്ന fz (mm/പല്ല്) (മില്ലിംഗ്) |
|---|---|---|---|
| അലുമിനിയം 6061 | 95 | 200 - 350 | 0.08 - 0.15 |
| മൈൽഡ് സ്റ്റീൽ 1018 | 130 (130) | 150 - 250 | 0.06 - 0.12 |
| സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ 304 | 180 (180) | 80 - 150 | 0.05 - 0.10 |
| ഹാർഡൻഡ് ടൂൾ സ്റ്റീൽ H13 | 50 എച്ച്ആർസി (~500 ബിഎച്ച്എൻ) | 30 - 60 | 0.01 - 0.04 |
ഭാഗ വലുപ്പവും ഭാര പരിമിതികളും
നിങ്ങളുടെ ഭാഗങ്ങളുടെ ഭൗതിക അളവുകളും ഭാരവും നിങ്ങൾക്ക് ആവശ്യമുള്ള CNC ടേണിംഗ് മെഷീനിന്റെ വലുപ്പവും ശേഷിയും നേരിട്ട് നിർണ്ണയിക്കുന്നു. മെഷീനിന്റെ ഭൗതിക അളവുകൾ, അതിന്റെ ബെഡ് നീളം, ബെഡ് ഓവർ സ്വിംഗ് എന്നിവ ഉൾപ്പെടെ, പരമാവധി ഭാഗ വലുപ്പം നിർണ്ണയിക്കുന്നു. ഉദാഹരണത്തിന്, മെഷീൻ ചെയ്യാൻ കഴിയുന്ന പരമാവധി ഭാഗ വലുപ്പം ഇതായിരിക്കാം200 മില്ലീമീറ്റർ വ്യാസവും 500 മില്ലീമീറ്റർ നീളവും. 'സ്വിംഗ് ഓവർ ബെഡ്' എന്നത് ലാത്ത് ബെഡിനെ തടസ്സപ്പെടുത്താതെ ഒരു വർക്ക്പീസിന് ഉണ്ടായിരിക്കാവുന്ന ഏറ്റവും വലിയ വ്യാസം കൃത്യമായി സൂചിപ്പിക്കുന്നു. ബെഡിന് മുകളിലുള്ള സ്വിംഗ് 200 മില്ലിമീറ്ററാണെങ്കിൽ, ഉപകരണ ക്ലിയറൻസ് അനുവദിക്കുന്നതിന് യഥാർത്ഥ ഭാഗത്തിന്റെ വ്യാസം അല്പം കുറവായിരിക്കണം.
മിക്ക സ്റ്റാൻഡേർഡ് സിഎൻസി മെഷീനുകളും 2,000 പൗണ്ട് വരെയുള്ള ഭാഗങ്ങൾ കൈകാര്യം ചെയ്യുന്നു. എന്നിരുന്നാലും, ഹെവി-ഡ്യൂട്ടി ആപ്ലിക്കേഷനുകൾക്കായി രൂപകൽപ്പന ചെയ്ത കരുത്തുറ്റ മെഷീനുകൾക്ക് 10,000 പൗണ്ടോ അതിൽ കൂടുതലോ ഭാരം കൈകാര്യം ചെയ്യാൻ കഴിയും. ചില കടകൾ 500 കിലോഗ്രാം പോലുള്ള ഭാഗങ്ങൾക്ക് പരമാവധി ഭാര പരിധി നടപ്പിലാക്കുന്നു. വളരെ ഭാരമുള്ള ഘടകങ്ങൾ മൂലമുണ്ടാകുന്ന അച്ചുതണ്ടുകൾക്കോ സ്പിൻഡിലുകൾക്കോ ഉണ്ടാകുന്ന കേടുപാടുകൾ ഇത് അവരുടെ ഉപകരണങ്ങളെ സംരക്ഷിക്കുന്നു.
വിവിധ ടേണിംഗ് മെഷീനുകളുടെ സാധാരണ പരമാവധി അളവുകൾ ഇതാ.:
| മെഷീൻ തരം | പരമാവധി വ്യാസം (മില്ലീമീറ്റർ) | പരമാവധി നീളം (മില്ലീമീറ്റർ) |
|---|---|---|
| സിഎൻസി ടേൺ ചെയ്ത ഘടകങ്ങൾ | 5 - 1,000 | 2,000 വരെ |
| സിഎൻസി ലാത്ത് | 400 ഡോളർ | 1,000 ഡോളർ |
| ഹെവി-ഡ്യൂട്ടി CNC ടേണിംഗ് സെന്റർ | 1,000 ഡോളർ | 2,000 രൂപ |
വർക്ക്പീസ് കോൺഫിഗറേഷനുമായി ബന്ധപ്പെട്ട നിരവധി ഘടകങ്ങൾ ചക്ക് തിരഞ്ഞെടുപ്പിനെ സ്വാധീനിക്കുന്നു.മെഷീൻ ശേഷികളും:
- വർക്ക്പീസ് കോൺഫിഗറേഷൻ: ഭാഗത്തിന്റെ ആകൃതിയും വലിപ്പവുമാണ് പ്രാഥമിക ഘടകങ്ങൾ. വൃത്താകൃതിയിലുള്ള ബാർ സ്റ്റോക്ക് ലളിതമാണ്, എന്നാൽ ഏകീകൃതമല്ലാത്ത ആകൃതികളുള്ള കാസ്റ്റിംഗുകൾ അല്ലെങ്കിൽ ഫോർജിംഗുകൾ ശ്രദ്ധാപൂർവ്വം ചിന്തിക്കേണ്ടതുണ്ട്.
- സമമിതി: അസമമായ ഭാഗങ്ങൾ (ഉദാ: ഫ്ലേഞ്ച് അല്ലെങ്കിൽ ഔട്ട്റിഗർ ഉള്ളത്) വേഗതയെയും സന്തുലിതാവസ്ഥയെയും ബാധിച്ചേക്കാം. ഇതിന് കൗണ്ടർബാലൻസിംഗ് അല്ലെങ്കിൽ കുറഞ്ഞ പ്രോസസ്സിംഗ് വേഗത ആവശ്യമായി വന്നേക്കാം.
- ഭാഗിക ദൃഢത: സാധാരണ ക്ലാമ്പിംഗ് ഉപയോഗിച്ച് നേർത്ത ഭിത്തിയുള്ള ഭാഗങ്ങൾ വളച്ചൊടിച്ചേക്കാം. ഇതിന് കോളെറ്റ് അല്ലെങ്കിൽ ഡയഫ്രം ചക്കുകൾ പോലുള്ള ചക്കുകൾ അല്ലെങ്കിൽ കുറഞ്ഞ ക്ലാമ്പിംഗ് മർദ്ദം ആവശ്യമാണ്.
- മെഷീൻ ശേഷികൾ: മെഷീനിന്റെ സ്വിംഗ് ക്ലിയറൻസ് ചക്ക്, ഭാഗം, ടൂളിംഗ് എന്നിവയെ ഉൾക്കൊള്ളണം. മെഷീനിന്റെ മൊത്തത്തിലുള്ള വർക്ക് എൻവലപ്പ് കഴിവുകളെ പരിമിതപ്പെടുത്തിയേക്കാം.
ആവശ്യമായ ടോളറൻസുകളും ഉപരിതല ഫിനിഷും
നിങ്ങളുടെ ഭാഗങ്ങൾക്ക് ആവശ്യമുള്ള കൃത്യത നിങ്ങൾ തിരഞ്ഞെടുക്കുന്ന CNC ടേണിംഗ് മെഷീനിന്റെ തരത്തെയും ഗുണനിലവാരത്തെയും നേരിട്ട് സ്വാധീനിക്കുന്നു. പൊതുവായ CNC മെഷീനിംഗിന്, സ്റ്റാൻഡേർഡ് ടോളറൻസ് പരിധി ഏകദേശം±0.005 ഇഞ്ച് (0.127 മിമി)എന്നിരുന്നാലും, പല ആപ്ലിക്കേഷനുകൾക്കും കൂടുതൽ കർശനമായ ടോളറൻസുകൾ ആവശ്യമാണ്.
വ്യത്യസ്ത ടോളറൻസ് ക്ലാസുകൾക്ക് വ്യത്യസ്ത മെഷീൻ കഴിവുകൾ ആവശ്യമാണ്.:
| ടോളറൻസ് ക്ലാസ് | ശ്രേണി (ഇഞ്ച്) | പരിധി (മില്ലീമീറ്റർ) |
|---|---|---|
| സ്റ്റാൻഡേർഡ് | ±0.005″ | ±0.13 മിമി |
| ഉയർന്ന കൃത്യത | ±0.001″ അല്ലെങ്കിൽ അതിലും മികച്ചത് | ±0.025 മിമി അല്ലെങ്കിൽ അതിലും മികച്ചത് |
| വളരെ ഇറുകിയത് | ±0.0002″ മുതൽ ±0.0005″ വരെ | ±0.00508 മിമി മുതൽ ±0.0127 മിമി വരെ |
മികച്ച ഉപരിതല ഫിനിഷ് നേടുന്നതിന് ഉയർന്ന കാഠിന്യം, കൃത്യമായ നിയന്ത്രണം, പലപ്പോഴും പ്രത്യേക ഉപകരണങ്ങൾ, കട്ടിംഗ് തന്ത്രങ്ങൾ എന്നിവയുള്ള ഒരു യന്ത്രം ആവശ്യമാണ്. ഉയർന്ന കൃത്യതയുള്ള ജോലികൾക്കായി രൂപകൽപ്പന ചെയ്ത മെഷീനുകൾ സാധാരണയായി മികച്ച വൈബ്രേഷൻ ഡാംപെനിംഗും മികച്ച ചലന നിയന്ത്രണവും വാഗ്ദാനം ചെയ്യുന്നു, ഇത് സുഗമമായ ഫിനിഷുകൾക്ക് കാരണമാകുന്നു.
നിങ്ങളുടെ CNC ടേണിംഗ് മെഷീനിന്റെ ഭാഗങ്ങളുടെ സങ്കീർണ്ണതയും പ്രവർത്തനങ്ങളും വിലയിരുത്തൽ

ഒരു CNC ടേണിംഗ് മെഷീൻ തിരഞ്ഞെടുക്കുമ്പോൾ, നിങ്ങൾ നിർമ്മിക്കാൻ ഉദ്ദേശിക്കുന്ന ഭാഗങ്ങളുടെ സങ്കീർണ്ണത പരിഗണിക്കുക. സങ്കീർണ്ണമായ ഡിസൈനുകളും ഒന്നിലധികം പ്രവർത്തനങ്ങളും എത്രത്തോളം കാര്യക്ഷമമായി കൈകാര്യം ചെയ്യുമെന്നതിനെ മെഷീനിന്റെ സവിശേഷതകൾ നേരിട്ട് സ്വാധീനിക്കുന്നു.
സങ്കീർണ്ണമായ ഭാഗങ്ങൾക്കായുള്ള ലൈവ് ടൂളിംഗ്
ലൈവ് ടൂളിംഗ് ഒരു സ്റ്റാൻഡേർഡ് ലാത്തിനെ ഒരുവൈവിധ്യമാർന്ന യന്ത്ര കേന്ദ്രം. മറ്റൊരു മെഷീനിലേക്ക് ഭാഗം മാറ്റാതെ തന്നെ മില്ലിംഗ്, ഡ്രില്ലിംഗ്, ടാപ്പിംഗ്, മറ്റ് പ്രവർത്തനങ്ങൾ എന്നിവ നടത്താൻ ഇത് മെഷീനിനെ അനുവദിക്കുന്നു. ഈ കഴിവ് നിങ്ങളുടെ ലാത്തിൽ തന്നെ ഒരു മിൽ നിർമ്മിച്ചിരിക്കുന്നത് പോലെയാണ്.
ലൈവ് ടൂളിംഗ് ലാത്തിൽ ഫലപ്രദമായി ഒരു മിൽ സൃഷ്ടിക്കുന്നു., ഡ്രില്ലിംഗ്, ടാപ്പിംഗ്, ബോറിംഗ്, കട്ടിംഗ് തുടങ്ങിയ ദ്വിതീയ പ്രവർത്തനങ്ങൾ അനുവദിക്കുന്നു. പ്രവർത്തനങ്ങൾ ഒരൊറ്റ ഓട്ടോമേറ്റഡ് വർക്ക്സ്റ്റേഷനിലേക്ക് പരിമിതപ്പെടുത്തുന്നത് കുറഞ്ഞ സജ്ജീകരണവും കൈകാര്യം ചെയ്യൽ സമയവും, ഉയർന്ന കൃത്യതയും, കൂടുതൽ സ്ഥിരതയുള്ള ഭാഗ ഗുണനിലവാരവും ഉറപ്പാക്കുന്നു. തത്സമയ ടൂളിംഗ് ഉപയോഗിച്ച്, ഞങ്ങൾക്ക് സമയമെടുക്കുന്ന ഭാഗ കൈമാറ്റങ്ങൾ ഒഴിവാക്കി പകരം ഒരൊറ്റ മെഷീനിൽ പ്രവർത്തിക്കാൻ കഴിയും. മനുഷ്യ ഇടപെടൽ കുറയുന്നത് മനുഷ്യ പിശകുകൾക്ക് ഇടം കുറയ്ക്കുകയും നിങ്ങളുടെ ഭാഗങ്ങൾക്ക് മികച്ച ഗുണനിലവാര നിയന്ത്രണം നൽകുകയും ചെയ്യുന്നു.
ലൈവ് ടൂളിംഗ് നിരവധി നേട്ടങ്ങൾ വാഗ്ദാനം ചെയ്യുന്നു. ഇത് അനുവദിക്കുന്നുഒരൊറ്റ സജ്ജീകരണത്തിൽ നിരവധി പ്രവർത്തനങ്ങൾ, ഇത് നടപടിക്രമങ്ങൾ സുഗമമാക്കുകയും സൈക്കിൾ സമയം കുറയ്ക്കുകയും ചെയ്യും. നൂതന ഗിയറുകളും ബെയറിംഗുകളും കാരണം ഉൽപാദന സമയം ഗണ്യമായി കുറയുന്നു, ഇത് വേഗതയേറിയതും കൂടുതൽ കാര്യക്ഷമവുമായ ഭാഗ നിർമ്മാണത്തിലേക്ക് നയിക്കുന്നു. മെഷീനിംഗ് സമയത്ത് ഡാറ്റ സംരക്ഷണം യന്ത്രങ്ങൾ തമ്മിലുള്ള മെറ്റീരിയൽ കൈമാറ്റത്തിൽ നിന്നുള്ള പിശകുകൾ ഇല്ലാതാക്കുന്നു, ഗണ്യമായ സമയം ലാഭിക്കുകയും വർക്ക്ഫ്ലോ കാര്യക്ഷമത മെച്ചപ്പെടുത്തുകയും ചെയ്യുന്നു. ഉപകരണ മാറ്റങ്ങളുടെ എണ്ണം കുറയ്ക്കുന്നതിലൂടെയും മനുഷ്യ പിശകുകൾ കുറയ്ക്കുന്നതിലൂടെയും ഉയർന്ന നിലവാരം നിലനിർത്തുന്നതിലൂടെയും കൂടുതൽ കൃത്യമായ മെഷീനിംഗ് കൈവരിക്കാനാകും. മൾട്ടിപർപ്പസ് കഴിവുകൾ ഒരൊറ്റ സജ്ജീകരണത്തിൽ മില്ലിംഗ്, ഡ്രില്ലിംഗ് പോലുള്ള വിവിധ പ്രവർത്തനങ്ങൾ പ്രാപ്തമാക്കുന്നു, ഉൽപാദനം ലളിതമാക്കുന്നു, ആപ്ലിക്കേഷൻ ശ്രേണി വിശാലമാക്കുന്നു. സങ്കീർണ്ണമായ മെഷീനിംഗ് പ്രവർത്തനങ്ങൾ ഒറ്റ റണ്ണിൽ നടത്താൻ കഴിയും, ഇത് സജ്ജീകരണം സുഗമമാക്കുന്നു, നിർമ്മാണ തൊഴിൽ ചെലവ് കുറയ്ക്കുന്നു, ലീഡ് സമയം കുറയ്ക്കുന്നു.
രണ്ട് വശങ്ങളുള്ള മെഷീനിംഗിനുള്ള സബ്-സ്പിൻഡിൽ
ഇരുവശത്തും ജോലി ആവശ്യമുള്ള ഭാഗങ്ങൾക്ക് ഒരു ഗെയിം ചേഞ്ചറാണ് സബ്-സ്പിൻഡിൽ. ഈ സവിശേഷത മെഷീനെ പ്രധാന സ്പിൻഡിൽ നിന്ന് ഭാഗം പിടിച്ചെടുക്കാനും, അത് ഫ്ലിപ്പുചെയ്യാനും, അതേ സജ്ജീകരണത്തിൽ മറുവശം മെഷീൻ ചെയ്യാനും അനുവദിക്കുന്നു. ഇത് മാനുവൽ റീ-ചക്കിംഗിന്റെ ആവശ്യകത ഇല്ലാതാക്കുന്നു, ഇത് സമയം ലാഭിക്കുകയും കൃത്യത മെച്ചപ്പെടുത്തുകയും ചെയ്യുന്നു.
രണ്ട് അറ്റത്തും പണി ആവശ്യമുള്ള ഭാഗങ്ങൾഷാഫ്റ്റുകൾ, ആക്സിലുകൾ, വാൽവുകൾ, ഫിറ്റിംഗുകൾ എന്നിവ പോലുള്ളവ ഇതിൽ നിന്ന് വളരെയധികം പ്രയോജനം നേടുന്നു. ഓട്ടോമോട്ടീവ്, മെഡിക്കൽ, എയ്റോസ്പേസ് & ഡിഫൻസ് തുടങ്ങിയ വ്യവസായങ്ങൾ പലപ്പോഴും സബ്-സ്പിൻഡിലുകളാണ് ഉപയോഗിക്കുന്നത്. ഉദാഹരണത്തിന്, എഞ്ചിൻ, ട്രാൻസ്മിഷൻ, ഡ്രൈവ്ട്രെയിൻ ഘടകങ്ങൾ എന്നിവയ്ക്കായി ഓട്ടോമോട്ടീവ് അവ ഉപയോഗിക്കുന്നു. ബോൺ സ്ക്രൂകൾ, സർജിക്കൽ ഉപകരണങ്ങൾ പോലുള്ള സങ്കീർണ്ണമായ ഓർത്തോപീഡിക് ഇംപ്ലാന്റുകൾ മെഡിക്കൽ ആപ്ലിക്കേഷനുകളിൽ ഉൾപ്പെടുന്നു. ഉയർന്ന ശക്തിയുള്ള ഫാസ്റ്റനറുകൾ, ഹൈഡ്രോളിക് ഫിറ്റിംഗുകൾ, ഗൈഡൻസ് സിസ്റ്റം ഘടകങ്ങൾ എന്നിവയിൽ നിന്നുള്ള എയ്റോസ്പേസ് & ഡിഫൻസ് നേട്ടങ്ങൾ. വിശ്വസനീയമായ ഉൽപാദനത്തിനായി ഈ വ്യവസായങ്ങൾ സബ്-സ്പിൻഡിൽ കഴിവുകളെ ആശ്രയിക്കുന്നു.ഉയർന്ന കൃത്യതയുള്ള ഘടകങ്ങൾ.
Y-ആക്സിസ്, B-ആക്സിസ് ശേഷികൾ
Y-ആക്സിസും B-ആക്സിസും CNC ടേണിംഗ് മെഷീനിന്റെ വൈവിധ്യത്തെ കൂടുതൽ വികസിപ്പിക്കുന്നു. ഒരു Y-ആക്സിസ് കട്ടിംഗ് ടൂളിനെ പ്രധാന ടേണിംഗ് അച്ചുതണ്ടിലേക്ക് ലംബമായി നീക്കാൻ അനുവദിക്കുന്നു, ഇത് ഓഫ്-സെന്റർ ഡ്രില്ലിംഗ്, മില്ലിംഗ് പ്രവർത്തനങ്ങൾ പ്രാപ്തമാക്കുന്നു. ഇതിനർത്ഥം നിങ്ങൾക്ക് തിരിഞ്ഞ ഭാഗത്ത് കീവേകൾ അല്ലെങ്കിൽ ഫ്ലാറ്റുകൾ പോലുള്ള സവിശേഷതകൾ സൃഷ്ടിക്കാൻ കഴിയും എന്നാണ്. B-ആക്സിസ് പ്രവർത്തനം ഉപകരണത്തിന് ഭ്രമണ ചലനം നൽകുന്നു, ഇത് വിവിധ കോണുകളിൽ വർക്ക്പീസിനെ സമീപിക്കാൻ അനുവദിക്കുന്നു. മൾട്ടി-സർഫേസ് മെഷീനിംഗിനും സങ്കീർണ്ണമായ ഭാഗങ്ങൾ എളുപ്പത്തിൽ കൈകാര്യം ചെയ്യുന്നതിനും ഇത് നിർണായകമാണ്. Y-ആക്സിസും B-ആക്സിസും 'DONE IN ONE® പ്രവർത്തനങ്ങൾ, ഒറ്റ സജ്ജീകരണത്തിൽ ഭാഗങ്ങൾ പ്രോസസ്സ് ചെയ്യുന്നു. ഇത് സജ്ജീകരണ സമയം ഗണ്യമായി കുറയ്ക്കുകയും മൊത്തത്തിലുള്ള കാര്യക്ഷമത മെച്ചപ്പെടുത്തുകയും ചെയ്യുന്നു.
ഓഫ്-സെന്റർ ഡ്രില്ലിംഗ്, മില്ലിംഗ് പ്രവർത്തനങ്ങൾ
ഓഫ്-സെന്റർ ഡ്രില്ലിംഗ്, മില്ലിംഗ് പ്രവർത്തനങ്ങൾ ഒരു CNC ടേണിംഗ് മെഷീനിന്റെ കഴിവുകളെ ഗണ്യമായി വികസിപ്പിക്കുന്നു. ഈ പ്രവർത്തനങ്ങൾ മെഷീനിനെ ഭാഗത്തിന്റെ ഭ്രമണ അക്ഷത്തിൽ പൂർണ്ണമായും കേന്ദ്രീകരിക്കാത്ത സവിശേഷതകൾ സൃഷ്ടിക്കാൻ അനുവദിക്കുന്നു. വശത്തേക്ക് അല്പം മാറി ഒരു ദ്വാരം തുരക്കുന്നതിനെക്കുറിച്ച് ചിന്തിക്കുക, അല്ലെങ്കിൽ ഒരു വൃത്താകൃതിയിലുള്ള ഘടകത്തിലേക്ക് പരന്ന പ്രതലം മില്ലിംഗ് ചെയ്യുക. പരമ്പരാഗത ലാത്തുകൾക്ക് ഭാഗം ഒരു പ്രത്യേക മില്ലിംഗ് മെഷീനിലേക്ക് മാറ്റാതെ ഈ ജോലികൾ ചെയ്യാൻ കഴിയില്ല.
ആധുനിക CNC ടേണിംഗ് സെന്ററുകൾ, പ്രത്യേകിച്ച് Y-ആക്സിസും ലൈവ് ടൂളിംഗും ഉള്ളവ, ഈ പ്രവർത്തനങ്ങൾ സാധ്യമാക്കുന്നു. Y-ആക്സിസ് കട്ടിംഗ് ടൂളിനെ പ്രധാന ടേണിംഗ് അക്ഷത്തിന് ലംബമായി നീക്കുന്നു. ഈ ചലനം ഉപകരണത്തെ ഭാഗത്തിന്റെ വ്യാസത്തിലുടനീളം വ്യത്യസ്ത പോയിന്റുകളിൽ എത്താൻ അനുവദിക്കുന്നു. നേരത്തെ ചർച്ച ചെയ്തതുപോലെ, ലൈവ് ടൂളിംഗ്, ഡ്രില്ലുകൾ, എൻഡ് മില്ലുകൾ പോലുള്ള ഭ്രമണ ഉപകരണങ്ങൾ നൽകുന്നു. ഈ രണ്ട് സവിശേഷതകളും സംയോജിപ്പിക്കുമ്പോൾ, യന്ത്രത്തിന് തിരിഞ്ഞ ഭാഗത്ത് നേരിട്ട് സങ്കീർണ്ണമായ മില്ലിംഗ്, ഡ്രില്ലിംഗ് ജോലികൾ ചെയ്യാൻ കഴിയും.
ഉദാഹരണത്തിന്, ഒരു യന്ത്രത്തിന് ഒരു ഫ്ലേഞ്ചിന് ചുറ്റും നിരവധി ബോൾട്ട് ദ്വാരങ്ങൾ തുരത്താനോ ഒരു ഷാഫ്റ്റിലേക്ക് ഒരു കീവേ മിൽ ചെയ്യാനോ കഴിയും. ഒരു സിലിണ്ടർ ഭാഗത്തിന്റെ വശത്ത് സങ്കീർണ്ണമായ പോക്കറ്റുകളോ സ്ലോട്ടുകളോ സൃഷ്ടിക്കാൻ ഇതിന് കഴിയും. ഏകകേന്ദ്രീകൃതമല്ലാത്ത ഒന്നിലധികം സവിശേഷതകൾ ആവശ്യമുള്ള ഭാഗങ്ങൾക്ക് ഈ കഴിവ് അവിശ്വസനീയമാംവിധം വിലപ്പെട്ടതാണ്.
ഒറ്റ മെഷീനിൽ ഓഫ്-സെന്റർ പ്രവർത്തനങ്ങൾ നടത്തുന്നത് ഗണ്യമായ സമയം ലാഭിക്കുകയും സാധ്യമായ പിശകുകൾ കുറയ്ക്കുകയും ചെയ്യുന്നു. ഓപ്പറേറ്റർമാർ ഭാഗം അൺക്ലാമ്പ് ചെയ്യേണ്ടതില്ല, മറ്റൊരു മെഷീനിലേക്ക് മാറ്റേണ്ടതില്ല, തുടർന്ന് വീണ്ടും ക്ലാമ്പ് ചെയ്യേണ്ടതില്ല. ഓരോ ട്രാൻസ്ഫറും തെറ്റായ ക്രമീകരണത്തിനുള്ള അവസരം നൽകുന്നു, ഇത് ഭാഗത്തിന്റെ കൃത്യതയെ ബാധിക്കുന്നു.
ഈ സംയോജിത സമീപനം ഉയർന്ന കൃത്യതയും സ്ഥിരതയും ഉറപ്പാക്കുന്നു. ഇത് നിർമ്മാണ പ്രക്രിയയെ കൂടുതൽ കാര്യക്ഷമമാക്കുന്നു. നിരവധി സങ്കീർണ്ണമായ ഘടകങ്ങൾക്കായി കമ്പനികൾ "ഡൺ-ഇൻ-വൺ" മെഷീനിംഗ് നേടുന്നു. അതായത് അസംസ്കൃത വസ്തുക്കൾ മുതൽ പൂർത്തിയായ ഭാഗം വരെയുള്ള എല്ലാ പ്രവർത്തനങ്ങളും ഒരൊറ്റ യന്ത്രം പൂർത്തിയാക്കുന്നു. ഈ കാര്യക്ഷമത ഉൽപ്പാദനക്ഷമത വർദ്ധിപ്പിക്കുകയും മൊത്തത്തിലുള്ള ഉൽപാദനച്ചെലവ് കുറയ്ക്കുകയും ചെയ്യുന്നു. സങ്കീർണ്ണമായ ഭാഗങ്ങളുടെ ലീഡ് സമയവും ഇത് കുറയ്ക്കുന്നു.
ഈ ഗുണങ്ങൾ പരിഗണിക്കുക:
- കുറഞ്ഞ സജ്ജീകരണ സമയം: മെഷീനുകൾക്കിടയിൽ ഭാഗങ്ങൾ നീക്കേണ്ടതില്ല.
- മെച്ചപ്പെട്ട കൃത്യത: ഒന്നിലധികം സജ്ജീകരണങ്ങളിൽ നിന്നുള്ള പിശകുകൾ ഇല്ലാതാക്കുന്നു.
- വർദ്ധിച്ച കാര്യക്ഷമത: വേഗതയേറിയ ഉൽപാദന ചക്രങ്ങൾ.
- വലിയ ഭാഗ സങ്കീർണ്ണത: ഒരു ലാത്തിൽ മുമ്പ് അസാധ്യമായ സവിശേഷതകൾ സൃഷ്ടിക്കുന്നു.
എയ്റോസ്പേസ്, മെഡിക്കൽ, ഓട്ടോമോട്ടീവ് തുടങ്ങിയ വ്യവസായങ്ങളിൽ സങ്കീർണ്ണമായ ഭാഗങ്ങൾ നിർമ്മിക്കുന്ന നിർമ്മാതാക്കൾക്ക് ഓഫ്-സെന്റർ ഡ്രില്ലിംഗ്, മില്ലിംഗ് കഴിവുകൾ അത്യാവശ്യമാണ്. കൃത്യവും കേന്ദ്രീകൃതമല്ലാത്തതുമായ സവിശേഷതകളുള്ള ഘടകങ്ങൾ കാര്യക്ഷമമായി സൃഷ്ടിക്കാൻ അവ സഹായിക്കുന്നു.
കാര്യക്ഷമതയ്ക്കായി നിങ്ങളുടെ CNC ടേണിംഗ് മെഷീനുമായി ഓട്ടോമേഷൻ സംയോജിപ്പിക്കുന്നു.
നിങ്ങളുടെ നിർമ്മാണ പ്രക്രിയയിൽ ഓട്ടോമേഷൻ സംയോജിപ്പിക്കുന്നത് ഉൽപ്പാദനക്ഷമതയെ ഗണ്യമായി വർദ്ധിപ്പിക്കുകയും പ്രവർത്തന ചെലവ് കുറയ്ക്കുകയും ചെയ്യുന്നു. ആധുനികസിഎൻസി ടേണിംഗ് മെഷീനുകൾപലപ്പോഴും തടസ്സമില്ലാത്ത ഓട്ടോമേഷൻ അനുവദിക്കുന്ന സവിശേഷതകളുമായാണ് വരുന്നത്, നിങ്ങളുടെ ഉൽപാദന നിരയെ പരിവർത്തനം ചെയ്യുന്നു.
തുടർച്ചയായ ഉൽപാദനത്തിനായുള്ള ബാർ ഫീഡർ സംയോജനം
തുടർച്ചയായ, ശ്രദ്ധിക്കപ്പെടാത്ത ഉൽപാദനത്തിന് ബാർ ഫീഡറുകൾ അത്യാവശ്യമാണ്. അവ യാന്ത്രികമായി അസംസ്കൃത വസ്തുക്കൾ മെഷീനിലേക്ക് വിതരണം ചെയ്യുന്നു, ഇത് ഓപ്പറേറ്റർ ഇടപെടലില്ലാതെ ദീർഘനേരം പ്രവർത്തിക്കാൻ അനുവദിക്കുന്നു. ഉയർന്ന അളവിലുള്ള ജോലികൾക്ക് ഇത് അനുയോജ്യമാണ്.
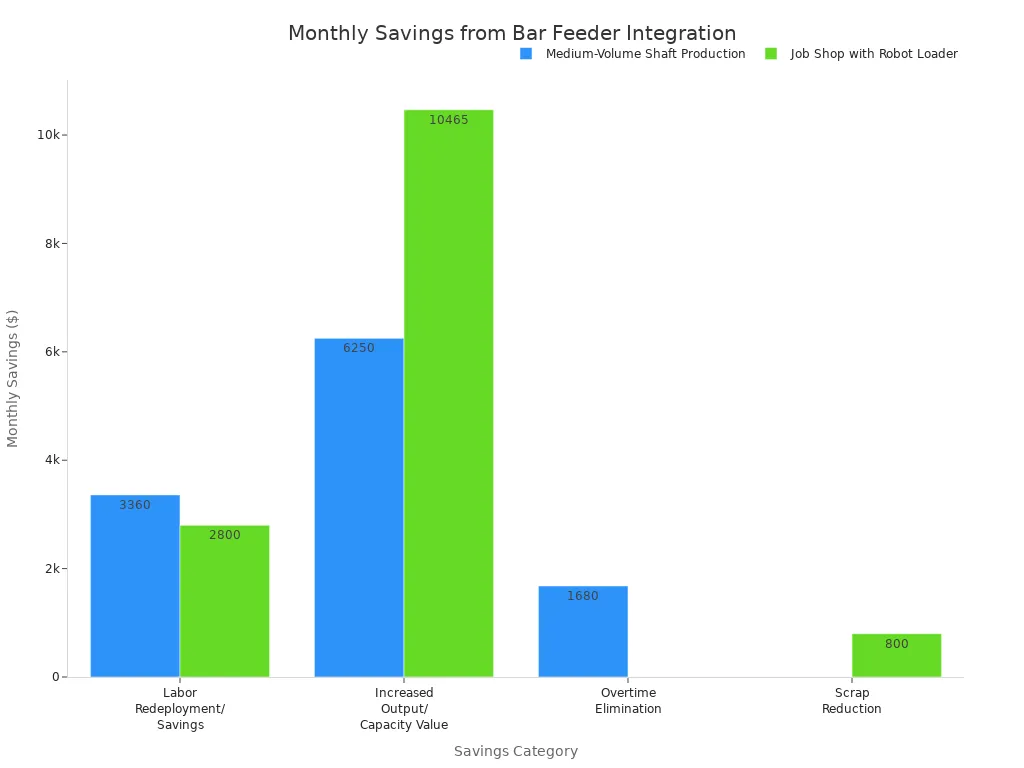
| സേവിംഗ്സ്വിഭാഗം | സാഹചര്യം 1: മീഡിയം-വോളിയം ഷാഫ്റ്റ് ഉത്പാദനം (പ്രതിമാസ സമ്പാദ്യം) | സാഹചര്യം 2: റോബോട്ട് ലോഡർ ഉപയോഗിച്ചുള്ള ജോലി ഷോപ്പ് (പ്രതിമാസ സമ്പാദ്യം) |
|---|---|---|
| തൊഴിൽ പുനർവിന്യാസം/സമ്പാദ്യം | $3,360 | $2,800 |
| വർദ്ധിച്ച ഔട്ട്പുട്ട്/ശേഷി മൂല്യം | $6,250 (സ്വന്തം ഉൽപ്പാദനത്തിൽ നിന്ന്) | $10,465 (വർദ്ധിച്ച ഉപയോഗത്തിൽ നിന്ന്) |
| ഓവർടൈം എലിമിനേഷൻ | $1,680 | ബാധകമല്ല |
| സ്ക്രാപ്പ് കുറയ്ക്കൽ | ബാധകമല്ല | $800 |
| ആകെ പ്രതിമാസ സമ്പാദ്യം | $11,290 | $14,065 |
| ROI കാലയളവ് | 3.1 മാസം | 6.0 മാസം |
ബാർ ഫീഡറുകൾ സംയോജിപ്പിക്കുന്നത് സാധാരണയായി12-24 മാസം. ഈ ചെലവ് ലാഭിക്കൽ പ്രധാനമായും തൊഴിൽ ലാഭം, വർദ്ധിച്ച ത്രൂപുട്ട്, കുറഞ്ഞ സ്ക്രാപ്പ് എന്നിവയിൽ നിന്നാണ്. പ്രാരംഭ നിക്ഷേപം വീണ്ടെടുത്ത ശേഷം, ഉൽപാദനക്ഷമതയിലെ വർദ്ധനവ് ഉപകരണങ്ങളുടെ 8-10 വർഷത്തെ ആയുസ്സിലേക്ക് നേരിട്ട് സംഭാവന ചെയ്യുന്നു.
വ്യത്യസ്ത ബാർ ഫീഡർ മോഡലുകൾ വ്യത്യസ്ത ബാർ വ്യാസങ്ങളും നീളങ്ങളും കൈകാര്യം ചെയ്യുന്നു. ഉദാഹരണത്തിന്,ക്വിക്ക് ലോഡ് സെർവോ 80+1/4” മുതൽ 3-1/8” വരെ വ്യാസവും 11” മുതൽ 63” വരെ നീളവുമുള്ള ബാറുകൾ കൈകാര്യം ചെയ്യുന്നു. GT 342 മോഡലിൽ 3 mm മുതൽ 42 mm വരെ വ്യാസമുള്ള ബാറുകൾ ഉൾക്കൊള്ളുന്നു.
റോബോട്ടിക് ലോഡിംഗ്, അൺലോഡിംഗ് സൊല്യൂഷനുകൾ
റോബോട്ടിക് ലോഡിംഗ്, അൺലോഡിംഗ് സൊല്യൂഷനുകൾ ഭാഗങ്ങൾ കൃത്യതയോടെയും സ്ഥിരതയോടെയും കൈകാര്യം ചെയ്യുന്നതിലൂടെ ഓട്ടോമേഷൻ കൂടുതൽ മെച്ചപ്പെടുത്തുന്നു. അവ യന്ത്രങ്ങളുടെ തുടർച്ചയായ 24/7 പ്രവർത്തനം സാധ്യമാക്കുന്നു.റോബോട്ടിക്കിന്റെ മെഷീൻ ടെൻഡിംഗ് സൊല്യൂഷൻറിപ്പോർട്ട് ചെയ്യപ്പെട്ട ഒരു വർഷത്തെ ROI ഉള്ള കുറഞ്ഞ അപകടസാധ്യതയുള്ള സമീപനം വാഗ്ദാനം ചെയ്യുന്നു. നഷ്ടപ്പെട്ട റൺടൈം വീണ്ടെടുക്കാൻ ഈ പരിഹാരം സഹായിക്കുകയും ഒരു ഓപ്പറേറ്റർക്ക് ഒന്നിലധികം കോബോട്ടുകൾ കൈകാര്യം ചെയ്യാൻ അനുവദിക്കുകയും ചെയ്യുന്നു.
| വിഭാഗം | വിവരണം |
|---|---|
| ഉല്പ്പാദനക്ഷമത | CNC മെഷീനുകളുടെ തുടർച്ചയായ 24/7 പ്രവർത്തനം സാധ്യമാക്കുന്നു. |
| ചെലവും ROIയും | 12 മുതൽ 24 മാസത്തിനുള്ളിൽ സാധാരണ ROI കൈവരിക്കുന്നതിലൂടെ മുൻകൂർ ചെലവുകൾ കുറയ്ക്കുന്നതിനുള്ള സവിശേഷതകൾ. |
| സുരക്ഷ | ആവർത്തിച്ചുള്ളതും ഉയർന്ന അപകടസാധ്യതയുള്ളതുമായ ലോഡിംഗ് ജോലികളിൽ മനുഷ്യ ഓപ്പറേറ്റർമാരുടെ ആവശ്യകത ഇല്ലാതാക്കുന്നു. |
| ഉപയോഗ എളുപ്പം | വേഗത്തിലുള്ള സംയോജനത്തിനായി, പലപ്പോഴും കോഡ് ഇല്ലാത്തതോ ഹാൻഡ്-ഗൈഡഡ് പ്രോഗ്രാമിംഗ് ഇല്ലാത്തതോ ആയ ലളിതമായ സജ്ജീകരണം വാഗ്ദാനം ചെയ്യുന്നു. |
| വഴക്കം | വ്യത്യസ്ത മെഷീനുകൾ അല്ലെങ്കിൽ പാർട്ട് തരങ്ങൾക്കൊപ്പം പ്രവർത്തിക്കാൻ എളുപ്പത്തിൽ റീപ്രോഗ്രാം ചെയ്യാൻ കഴിയും. |
| സ്ഥിരത | വിശ്വസനീയവും കൃത്യവുമായ ലോഡിംഗും പ്ലേസ്മെന്റും നൽകുന്നു. |
റോബോട്ടിക് സംവിധാനങ്ങൾ നടപ്പിലാക്കുന്നതിന് ആവശ്യമാണ്സമഗ്രമായ അപകടസാധ്യത വിലയിരുത്തലുകൾ. ചലിക്കുന്ന ഭാഗങ്ങൾ, പിഞ്ച് പോയിന്റുകൾ തുടങ്ങിയ അപകടങ്ങൾ നിർമ്മാതാക്കൾ തിരിച്ചറിയണം. അടിയന്തര സ്റ്റോപ്പുകൾ, ഇന്റർലോക്ക് ചെയ്ത തടസ്സങ്ങൾ തുടങ്ങിയ സുരക്ഷാ നടപടികൾ അവർ നടപ്പിലാക്കണം. സുരക്ഷാ നടപടിക്രമങ്ങളെക്കുറിച്ച് ഓപ്പറേറ്റർമാർക്ക് പതിവായി പരിശീലനം നൽകുന്നതും നിർണായകമാണ്.
പാലറ്റ് ചേഞ്ചറുകളും പാർട്ട് ക്യാച്ചറുകളും
ലൈറ്റ്-ഔട്ട് നിർമ്മാണം കൈവരിക്കുന്നതിന് പാലറ്റ് ചേഞ്ചറുകളും പാർട്ട് ക്യാച്ചറുകളും അത്യന്താപേക്ഷിതമാണ്. ബാർ ഫീഡ് സംവിധാനങ്ങൾ പ്രാപ്തമാക്കുന്നുതടസ്സമില്ലാത്ത പ്രവർത്തനംഅസംസ്കൃത വസ്തുക്കൾ സ്വയമേവ നൽകുന്നതിലൂടെ.പാർട്ട് ക്യാച്ചറുകൾ പൂർത്തിയായ ഭാഗങ്ങൾ സ്വയമേവ ശേഖരിക്കുന്നു, മാനുവൽ കൈകാര്യം ചെയ്യൽ ഒഴിവാക്കുകയും പ്രവർത്തനരഹിതമായ സമയം കുറയ്ക്കുകയും ചെയ്യുന്നു.
ഈ സംവിധാനങ്ങൾ രാത്രി മുഴുവൻ ഉൾപ്പെടെ ദീർഘനേരം ആരും ശ്രദ്ധിക്കാതെ പ്രവർത്തിക്കാൻ സഹായിക്കുന്നു. ഇത് യന്ത്ര ഉപയോഗവും ഉൽപ്പാദനക്ഷമതയും വർദ്ധിപ്പിക്കുന്നു. ഓട്ടോമേഷൻ ഉറപ്പാക്കുന്നുതുടർച്ചയായ ഉത്പാദനം, ഇത് ത്രൂപുട്ടും കാര്യക്ഷമതയും ഗണ്യമായി വർദ്ധിപ്പിക്കുന്നു. ഇത് തൊഴിൽ ചെലവ് കുറയ്ക്കുകയും മനുഷ്യവിഭവശേഷി കൂടുതൽ തന്ത്രപരമായ ജോലികൾക്കായി പുനർവിന്യസിക്കാൻ അനുവദിക്കുകയും ചെയ്യുന്നു. മനുഷ്യ പിശകുകൾ കുറയ്ക്കുന്നതിലൂടെയും മെറ്റീരിയൽ കൈകാര്യം ചെയ്യുന്നതിൽ സ്ഥിരത ഉറപ്പാക്കുന്നതിലൂടെയും ഓട്ടോമേറ്റഡ് സിസ്റ്റങ്ങൾ കൃത്യത വർദ്ധിപ്പിക്കുന്നു.
കോണ്ടിനെന്റൽ മെഷീനിംഗ് കമ്പനി10 പാലറ്റ് സംവിധാനമുള്ള ഒരു മാറ്റ്സുറ MX 330 PC10 സ്വീകരിച്ചു. പകൽ സമയത്ത് കുറഞ്ഞ അളവിലുള്ള ജോലികളും രാത്രി ഷിഫ്റ്റുകളിൽ കുറഞ്ഞ തിരക്കുള്ള ജോലികളും നടത്തുന്നതിനുള്ള വഴക്കം ഇത് നൽകി. ഫ്ലെക്സിബിൾ ഷെഡ്യൂളിംഗിലൂടെയും ശ്രദ്ധിക്കപ്പെടാത്ത പ്രവർത്തനത്തിലൂടെയും ലൈറ്റ്-ഔട്ട് നിർമ്മാണം ഉൾപ്പെടെയുള്ള തുടർച്ചയായ ഉൽപാദനം പാലറ്റ് ചേഞ്ചറുകൾ എങ്ങനെ പ്രാപ്തമാക്കുന്നു എന്ന് ഇത് കാണിക്കുന്നു.
ലൈറ്റ്-ഔട്ട് നിർമ്മാണം കൈവരിക്കുന്നു
നിരവധി ഓട്ടോമേറ്റഡ് ഉൽപാദന സൗകര്യങ്ങളുടെ ആത്യന്തിക ലക്ഷ്യം ലൈറ്റ്-ഔട്ട് ഉൽപാദനമാണ്. അതായത്, ചില ഷിഫ്റ്റുകളിൽ, പലപ്പോഴും രാത്രിയിലോ വാരാന്ത്യങ്ങളിലോ, മനുഷ്യ സാന്നിധ്യമില്ലാതെ ഫാക്ടറികൾ പ്രവർത്തിക്കുന്നു. മെറ്റീരിയൽ ലോഡിംഗ് മുതൽ ഭാഗം അൺലോഡിംഗ് വരെയുള്ള എല്ലാ ജോലികളും കൈകാര്യം ചെയ്യുന്ന യന്ത്രങ്ങൾ സ്വയംഭരണാധികാരത്തോടെ പ്രവർത്തിക്കുന്നു. ഈ സമീപനം യന്ത്ര ഉപയോഗം പരമാവധിയാക്കുകയും ഉൽപാദനക്ഷമത ഗണ്യമായി വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു.
ലൈറ്റ്-ഔട്ട് നിർമ്മാണം നേടുന്നതിന്, ബിസിനസുകൾ നിരവധി ഓട്ടോമേഷൻ സാങ്കേതികവിദ്യകൾ സംയോജിപ്പിക്കുന്നു. ബാർ ഫീഡറുകൾ തുടർച്ചയായി CNC ടേണിംഗ് മെഷീനുകളിലേക്ക് അസംസ്കൃത വസ്തുക്കൾ വിതരണം ചെയ്യുന്നു. റോബോട്ടിക് ലോഡിംഗ്, അൺലോഡിംഗ് സിസ്റ്റങ്ങൾ ഭാഗങ്ങൾ കൃത്യമായി കൈകാര്യം ചെയ്യുന്നു, അവയെ മെഷീനുകൾക്കിടയിലോ സംഭരണത്തിലേക്കോ മാറ്റുന്നു. പാലറ്റ് ചേഞ്ചറുകളും പാർട്ട് ക്യാച്ചറുകളും പ്രക്രിയയെ കൂടുതൽ കാര്യക്ഷമമാക്കുന്നു. പാലറ്റ് ചേഞ്ചറുകൾ മെഷീനുകൾക്ക് വ്യത്യസ്ത ജോലികൾക്കോ മെറ്റീരിയലുകൾക്കോ ഇടയിൽ യാന്ത്രികമായി മാറാൻ അനുവദിക്കുന്നു. പാർട്ട് ക്യാച്ചറുകൾ പൂർത്തിയായ ഘടകങ്ങൾ ശേഖരിക്കുന്നു, മെഷീൻ നിർത്തുന്നത് തടയുന്നു.
ഈ തലത്തിലുള്ള ഓട്ടോമേഷൻ ഗണ്യമായ നേട്ടങ്ങൾ നൽകുന്നു. കമ്പനികൾ തുടർച്ചയായ ഉൽപാദനം നേടുന്നു, 24/7 മെഷീനുകൾ പ്രവർത്തിപ്പിക്കുന്നു. ഇത് തൊഴിൽ ചെലവ് ചേർക്കാതെ തന്നെ ഉൽപാദനം നാടകീയമായി വർദ്ധിപ്പിക്കുന്നു. ഇത് മനുഷ്യ പിശകുകൾ കുറയ്ക്കുകയും കൂടുതൽ സ്ഥിരതയുള്ള ഭാഗ ഗുണനിലവാരത്തിലേക്കും കുറഞ്ഞ സ്ക്രാപ്പിലേക്കും നയിക്കുകയും ചെയ്യുന്നു. കൂടാതെ, പ്രോഗ്രാമിംഗ്, അറ്റകുറ്റപ്പണി അല്ലെങ്കിൽ ഗുണനിലവാര നിയന്ത്രണം പോലുള്ള കൂടുതൽ സങ്കീർണ്ണമായ ജോലികളിലേക്ക് മനുഷ്യ ഓപ്പറേറ്റർമാരെ വീണ്ടും അനുവദിക്കാൻ ബിസിനസുകൾക്ക് കഴിയും. ഇത് അവരുടെ തൊഴിൽ ശക്തിയെ ഒപ്റ്റിമൈസ് ചെയ്യുന്നു.
ലൈറ്റ്-ഔട്ട് നിർമ്മാണം ഒരു ഫാക്ടറിയെ വളരെ കാര്യക്ഷമവും സ്വയംപര്യാപ്തവുമായ ഒരു പ്രവർത്തനമാക്കി മാറ്റുന്നു. ഇത് നിർമ്മാതാക്കൾക്ക് ഉയർന്ന ആവശ്യം നിറവേറ്റാനും ലീഡ് സമയം കുറയ്ക്കാനും ആഗോള വിപണിയിൽ മത്സരക്ഷമത നിലനിർത്താനും അനുവദിക്കുന്നു. ഈ തന്ത്രപരമായ നീക്കം ഭാവിയിലെ വളർച്ചയും ലാഭക്ഷമതയും ഉറപ്പാക്കാൻ സഹായിക്കുന്നു.
നിങ്ങളുടെ ഒപ്റ്റിമൽ CNC ടേണിംഗ് മെഷീൻ പ്രകടനത്തിനായുള്ള പ്രധാന സ്പെസിഫിക്കേഷനുകൾ
നിങ്ങൾ ഒരു തിരഞ്ഞെടുക്കുമ്പോൾസിഎൻസി ടേണിംഗ് മെഷീൻ, അതിന്റെ പ്രധാന സവിശേഷതകൾ ശരിക്കും പ്രധാനമാണ്. ഈ വിശദാംശങ്ങൾ നിങ്ങൾക്ക് ഏത് തരം ഭാഗങ്ങൾ നിർമ്മിക്കാൻ കഴിയുമെന്നും അവ എത്രത്തോളം കാര്യക്ഷമമായി നിർമ്മിക്കാമെന്നും നിർണ്ണയിക്കുന്നു. ഈ പ്രധാന സവിശേഷതകൾ മനസ്സിലാക്കുന്നത് നിങ്ങളുടെ ഷോപ്പിന് ഏറ്റവും മികച്ച മെഷീൻ തിരഞ്ഞെടുക്കാൻ നിങ്ങളെ സഹായിക്കുന്നു.
സ്പിൻഡിൽ കുതിരശക്തിയും ആർപിഎമ്മും ആവശ്യകതകൾ
ഫലപ്രദമായ യന്ത്രവൽക്കരണത്തിന് സ്പിൻഡിലിൻറെ ശക്തിയും വേഗതയും നിർണായകമാണ്. കുതിരശക്തി യന്ത്രത്തിന് കടുപ്പമുള്ള വസ്തുക്കളെ മുറിക്കാൻ ശക്തി നൽകുന്നു. RPM (മിനിറ്റിൽ വിപ്ലവങ്ങൾ) വർക്ക്പീസ് എത്ര വേഗത്തിൽ കറങ്ങുന്നു എന്ന് നിർണ്ണയിക്കുന്നു. വ്യത്യസ്ത ആപ്ലിക്കേഷനുകൾക്ക് വ്യത്യസ്ത തലത്തിലുള്ള ശക്തിയും വേഗതയും ആവശ്യമാണ്.
| സ്പിൻഡിൽ പവർ റേഞ്ച് (kW) | സാധാരണ ആപ്ലിക്കേഷനുകൾ |
|---|---|
| 0.8-1.5 കിലോവാട്ട് | ചെറിയ തോതിലുള്ള കൊത്തുപണി, പിസിബി മില്ലിംഗ്, ലൈറ്റ് വുഡ് വർക്കിംഗ്, അക്രിലിക് കട്ടിംഗ്. ഹോബികൾക്കും ചെറിയ വർക്ക് ഷോപ്പുകൾക്കും അനുയോജ്യം. |
| 2.2-3.5 കിലോവാട്ട് | പൊതുവായ മരപ്പണി, സൈൻ നിർമ്മാണം, പ്ലാസ്റ്റിക് നിർമ്മാണം, അലുമിനിയം കൊത്തുപണി. ചെറുകിട മുതൽ ഇടത്തരം ബിസിനസുകൾക്ക് അനുയോജ്യം. |
| 4.5-6.0 കിലോവാട്ട് | ഹെവി ഡ്യൂട്ടി മരപ്പണി, ഫർണിച്ചർ നിർമ്മാണം, കാബിനറ്റ് നിർമ്മാണം, നോൺ-ഫെറസ് ലോഹ യന്ത്രങ്ങൾ. പ്രൊഫഷണൽ വർക്ക്ഷോപ്പുകളും വ്യാവസായിക ഉപയോക്താക്കളും ഇഷ്ടപ്പെടുന്നു. |
| 7.5-9.0 കിലോവാട്ട് | വ്യാവസായിക നിലവാരമുള്ള ആപ്ലിക്കേഷനുകൾ, വലിയ തോതിലുള്ള പാനൽ പ്രോസസ്സിംഗ്, സങ്കീർണ്ണമായ 3D കൊത്തുപണി, ഹെവി മെറ്റൽ കട്ടിംഗ്. ഉയർന്ന ഉൽപ്പാദന പരിതസ്ഥിതികൾക്കായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു. |
| 12 kW ഉം അതിനുമുകളിലും | ഉയർന്ന പ്രകടനമുള്ള വ്യാവസായിക യന്ത്രങ്ങൾ, എയ്റോസ്പേസ് ഘടകങ്ങൾ, ഓട്ടോമോട്ടീവ് ഭാഗങ്ങൾ, പൂപ്പൽ നിർമ്മാണം. തുടർച്ചയായ പ്രവർത്തനത്തിനും കൃത്യതയ്ക്കും വേണ്ടിയുള്ള ആവശ്യകതയുള്ള വ്യാവസായിക ക്രമീകരണങ്ങളിൽ ഉപയോഗിക്കുന്നു. |
ചക്ക് വലുപ്പവും ബാർ ശേഷിയും
നിങ്ങളുടെ മെഷീന് കൈകാര്യം ചെയ്യാൻ കഴിയുന്ന അസംസ്കൃത വസ്തുക്കളുടെ പരമാവധി അളവുകൾ ചക്കിന്റെ വലുപ്പവും ബാർ ശേഷിയും നിർവചിക്കുന്നു. ഇത് നിങ്ങൾക്ക് ഉത്പാദിപ്പിക്കാൻ കഴിയുന്ന ഭാഗങ്ങളുടെ വലുപ്പത്തെ നേരിട്ട് ബാധിക്കുന്നു. ചെറിയ വർക്ക്പീസുകൾക്ക്, കോളെറ്റ് ചക്കുകൾ വ്യത്യസ്തമായ ഗുണങ്ങൾ വാഗ്ദാനം ചെയ്യുന്നു.
- 4 ഇഞ്ചിൽ താഴെ വ്യാസമുള്ള വർക്ക്പീസുകൾക്ക് കോളെറ്റ് ചക്കുകൾ പ്രത്യേകിച്ചും ഗുണകരമാണ്.
- അവ മികച്ച ടൂൾ ക്ലിയറൻസ്, 360-ഡിഗ്രി വർക്ക്പീസ് കോൺടാക്റ്റ്, പ്രത്യേകിച്ച് ഉയർന്ന ആർപിഎമ്മിൽ കൂടുതൽ ഗ്രിപ്പിംഗ് ഫോഴ്സ് എന്നിവ വാഗ്ദാനം ചെയ്യുന്നു.
- ഈ ചക്കുകളുടെ ബാർ ശേഷി വരെ വ്യാപിക്കാം4 ഇഞ്ച് (100 മിമി) വ്യാസം.
- മികച്ച ടൂൾ ക്ലിയറൻസ്, ഉയർന്ന വേഗത ശേഷി, മികച്ച ഗ്രിപ്പ് ഫോഴ്സ് എന്നിവ കാരണം 1/16 ഇഞ്ച് മുതൽ 4 ഇഞ്ച് വരെയുള്ള വ്യാസമുള്ള ഭാഗങ്ങൾക്ക് അവ ഏറ്റവും അനുയോജ്യമാണ്.
- കോളെറ്റ് ചക്കുകൾ പ്രധാനമായും ചെറിയ ഭാഗങ്ങൾക്കായി രൂപകൽപ്പന ചെയ്തിട്ടുള്ളതാണ്, സാധാരണയായി3 ഇഞ്ച് അല്ലെങ്കിൽ അതിൽ കുറവ്, എന്നിരുന്നാലും ശേഷി 6 ഇഞ്ചിൽ എത്താം.
- മൂന്ന് താടിയെല്ലുകളുള്ള ചക്കുകളെ അപേക്ഷിച്ച് അവയുടെ കുറഞ്ഞ പിണ്ഡവും സമമിതി രൂപകൽപ്പനയും ഉയർന്ന പ്രവർത്തന വേഗത പ്രാപ്തമാക്കുന്നു. ഇത് ഉയർന്ന RPM-കളിൽ കൂടുതൽ സ്ഥിരതയുള്ള ഗ്രിപ്പിംഗ് ഫോഴ്സിലേക്ക് നയിക്കുന്നു.
ടൂളിംഗ് ശേഷിയും ടററ്റ് കോൺഫിഗറേഷനും
നിങ്ങളുടെ മെഷീനിന് കൈവശം വയ്ക്കാൻ കഴിയുന്ന ഉപകരണങ്ങളുടെ എണ്ണവും അവ എങ്ങനെ ക്രമീകരിക്കുന്നു എന്നതും നിർത്താതെ എത്ര പ്രവർത്തനങ്ങൾ നടത്താൻ കഴിയും എന്നതിനെ ബാധിക്കുന്നു. വലിയ ടൂളിംഗ് ശേഷി എന്നതിനർത്ഥം ടൂൾ മാറ്റങ്ങൾക്ക് കുറഞ്ഞ പ്രവർത്തനസമയം എന്നാണ്. ടററ്റ് കോൺഫിഗറേഷനും ഒരു വലിയ പങ്ക് വഹിക്കുന്നു.
| ടററ്റ് തരം | ഉപകരണ ശേഷി |
|---|---|
| വിഡിഐ | ഉയർന്നത് (12+ സ്റ്റേഷനുകൾ) |
| ബിഎംടി | പരിമിതം (6-12 സ്റ്റേഷനുകൾ) |
VDI (VDI എന്നാൽ Verein Deutscher Ingenieure, അല്ലെങ്കിൽ അസോസിയേഷൻ ഓഫ് ജർമ്മൻ എഞ്ചിനീയേഴ്സ്) ടററ്റുകൾ പലപ്പോഴും കൂടുതൽ സ്റ്റേഷനുകൾ നൽകുന്നു, ഇത് നിങ്ങൾക്ക് കൂടുതൽ വഴക്കം നൽകുന്നു. BMT (ബേസ് മൗണ്ടഡ് ടൂളിംഗ്) ടററ്റുകൾ കനത്ത കട്ടുകൾക്ക് ശക്തമായ ക്ലാമ്പിംഗ് വാഗ്ദാനം ചെയ്യുന്നു. ശരിയായ ടററ്റ് തിരഞ്ഞെടുക്കുന്നത് നിങ്ങളെ സഹായിക്കുന്നു.പരമാവധി കാര്യക്ഷമതഭാഗങ്ങളുടെ സങ്കീർണ്ണതയും.
ഫലപ്രദമായ ചിപ്പ് മാനേജ്മെന്റും കൂളന്റ് സിസ്റ്റങ്ങളും
ഏതൊരു സിഎൻസി ടേണിംഗ് മെഷീനിനും ഫലപ്രദമായ ചിപ്പ് മാനേജ്മെന്റും കരുത്തുറ്റ കൂളന്റ് സിസ്റ്റങ്ങളും അത്യന്താപേക്ഷിതമാണ്. അവ സുഗമമായ പ്രവർത്തനങ്ങൾ ഉറപ്പാക്കുന്നു, ഉപകരണത്തിന്റെ ആയുസ്സ് വർദ്ധിപ്പിക്കുന്നു, ഭാഗങ്ങളുടെ ഗുണനിലവാരം നിലനിർത്തുന്നു. മോശം ചിപ്പ് ഒഴിപ്പിക്കൽ ഉപകരണം പൊട്ടിപ്പോകുന്നതിനും, ഉപരിതല ഫിനിഷ് പ്രശ്നങ്ങൾക്കും, മെഷീൻ ഡൗൺടൈമിനും കാരണമാകും. ഒരു നല്ല സിസ്റ്റം കട്ടിംഗ് സോണിനെ ശുദ്ധവും തണുപ്പുള്ളതുമായി നിലനിർത്തുന്നു.
നിർമ്മാതാക്കൾ ഉപയോഗിക്കുന്നത്ചിപ്പുകൾ ഫലപ്രദമായി കൈകാര്യം ചെയ്യുന്നതിനുള്ള നിരവധി തന്ത്രങ്ങൾ. അവർചിപ്പ് ശേഖരണം കുറയ്ക്കുന്നതിന് ടൂൾ പാത്തുകൾ ഒപ്റ്റിമൈസ് ചെയ്യുകഇടുങ്ങിയ സ്ഥലങ്ങളിലും ആഴത്തിലുള്ള ദ്വാരങ്ങളിലും. ഇത് ഉൽപാദനക്ഷമത വർദ്ധിപ്പിക്കുകയും സ്ഥിരമായ ചിപ്പ് ഒഴിപ്പിക്കൽ ഉറപ്പാക്കുകയും ചെയ്യുന്നു. ശരിയായ ഉപകരണം തിരഞ്ഞെടുക്കുന്നതും സഹായിക്കുന്നു. ഉചിതമായ ഫ്ലൂട്ട് ജ്യാമിതി, ഹെലിക്സ് ആംഗിൾ, കോട്ടിംഗ് എന്നിവയുള്ള ഉപകരണങ്ങൾ ഏറ്റവും നന്നായി പ്രവർത്തിക്കുന്നു. ഉദാഹരണത്തിന്, വലിയ ഫ്ലൂട്ട് ഇടങ്ങളും ഉയർന്ന ഹെലിക്സ് ആംഗിളുകളും നീളമുള്ള ചിപ്പുകൾ ഉത്പാദിപ്പിക്കുന്ന അലുമിനിയം പോലുള്ള വസ്തുക്കൾക്ക് അനുയോജ്യമാണ്. ചിപ്പ് ബ്രേക്കറുകൾ ചിപ്പുകളെ ചെറുതും കൈകാര്യം ചെയ്യാവുന്നതുമായ കഷണങ്ങളായി വിഭജിക്കുന്നു. തടസ്സങ്ങൾ കുറയ്ക്കുന്ന നീളമുള്ളതും ഞരമ്പുകളുള്ളതുമായ ചിപ്പുകൾ സൃഷ്ടിക്കുന്ന വസ്തുക്കൾക്ക് ഇത് പ്രത്യേകിച്ചും ഉപയോഗപ്രദമാണ്.
| തന്ത്രം | മെറ്റീരിയൽ തരങ്ങൾ | കട്ടിംഗ് വ്യവസ്ഥകൾ/പരിഗണനകൾ |
|---|---|---|
| ചിപ്പ്ബ്രേക്കറുകൾ നടപ്പിലാക്കുക | നീളമുള്ളതും ഞരമ്പുകളുള്ളതുമായ ചിപ്പുകൾ ഉത്പാദിപ്പിക്കുന്ന വസ്തുക്കൾ (ഉദാഹരണത്തിന്, ടൈറ്റാനിയം, നിക്കൽ അധിഷ്ഠിത വസ്തുക്കൾ പോലുള്ള ബുദ്ധിമുട്ടുള്ള ലോഹസങ്കരങ്ങൾ) | ശരിയായ താപവും മർദ്ദവും നിലനിർത്തൽ; പ്രത്യേക ആവശ്യങ്ങൾക്കോ പൊതുവായ ആപ്ലിക്കേഷനുകൾക്കോ ലഭ്യമായ വിവിധ കോൺഫിഗറേഷനുകൾ. |
| ഉയർന്ന മർദ്ദമുള്ള കൂളന്റ് ഉപയോഗിക്കുക | ജനറൽ | കട്ടിംഗ് സോണിന് സമീപമുള്ള കൂളന്റ് സ്ട്രീം; മെഷീൻ കൂളന്റ് റിസർവോയറുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ ഉയർന്ന മർദ്ദ യൂണിറ്റിന്റെ ഉചിതമായ വലുപ്പം. |
| പ്രക്രിയയിലും പ്രോഗ്രാമിംഗിലും മാറ്റങ്ങൾ പ്രയോഗിക്കുക | ഐഎസ്ഒ പി ഗ്രൂപ്പ് സ്റ്റീലുകൾ (ചിപ്പ് നിറം താപ കൈമാറ്റത്തെ സൂചിപ്പിക്കുന്നു) | ഉപകരണ വിന്യാസം (മധ്യ ഉയരം നിർണായകം); ഉയർന്ന സ്ഥിരതയുള്ള ഉപകരണ നിർമ്മാണം; മുറിക്കലിന്റെ ആഴം (ഏറ്റവും മികച്ച ഫലങ്ങൾക്കായി കുറഞ്ഞത് 2/3 ആരം, 1-2mm കഴിഞ്ഞ ആരം); ഫീഡ് നിരക്ക് (വളരെ താഴ്ന്നതോ വളരെ ഉയർന്നതോ അല്ല); കട്ടിംഗ് വേഗത (മറ്റ് മാറ്റങ്ങൾ പരാജയപ്പെട്ടാൽ ക്രമീകരിക്കാൻ കഴിയും); ഗ്രൂവിംഗിനായി സ്പീഡ് പെക്കിംഗ് പോലുള്ള പ്രോഗ്രാമിംഗ് മാറ്റങ്ങൾ. |
ഒരു നല്ല കൂളന്റ് മാനേജ്മെന്റ് സിസ്റ്റം കൂളന്റ് ഒഴുക്കിനെ കൃത്യമായി കട്ടിംഗ് ഏരിയയിലേക്ക് നയിക്കുന്നു. ഇത് ചിപ്പുകൾ നീക്കം ചെയ്യുകയും അടിഞ്ഞുകൂടുന്നതും അമിതമായി ചൂടാകുന്നതും തടയുകയും ചെയ്യുന്നു. ഇത് കൂളന്റിന്റെ ഗുണനിലവാരം നിലനിർത്തുകയും ചെയ്യുന്നു. വാക്വം അല്ലെങ്കിൽ കൺവെയറുകൾ പോലുള്ള ഓട്ടോമാറ്റിക് ചിപ്പ് എക്സ്ട്രാക്ഷൻ സിസ്റ്റങ്ങൾ തുടർച്ചയായി ചിപ്പുകൾ നീക്കം ചെയ്യുന്നു. ഉയർന്ന അളവിലുള്ള ഉൽപാദനത്തിന് ഇത് നിർണായകമാണ്. സ്ഥിരമായ കട്ടിംഗ് അവസ്ഥകൾ നിലനിർത്താൻ ഇത് സഹായിക്കുകയും പ്രവർത്തനരഹിതമായ സമയം കുറയ്ക്കുകയും ചെയ്യുന്നു.
പോലുള്ള നൂതന തണുപ്പിക്കൽ സംവിധാനങ്ങൾകുറഞ്ഞ അളവിലുള്ള ലൂബ്രിക്കേഷനും (MQL) ഡ്രൈ മെഷീനിംഗും, ജലം ഗണ്യമായി സംരക്ഷിക്കുകയും കൂളന്റ് ഉപയോഗം കുറയ്ക്കുകയും ചെയ്യുന്നു. ഈ സംവിധാനങ്ങൾ തണുപ്പിക്കുന്നതിന് ആവശ്യമായ ഊർജ്ജം കുറയ്ക്കുകയും ചെയ്യുന്നു. ഇത് മൊത്തത്തിലുള്ള സിസ്റ്റത്തിന്റെ കാര്യക്ഷമത വർദ്ധിപ്പിക്കുന്നതിനും ചെലവ് ലാഭിക്കുന്നതിനും കാരണമാകുന്നു.സൂപ്പർക്രിട്ടിക്കൽ CO₂ സിസ്റ്റങ്ങൾ കൂടുതൽ നേട്ടങ്ങൾ നൽകുന്നു:
- സീറോ കൂളന്റ് വേസ്റ്റ്: സൂപ്പർക്രിട്ടിക്കൽ CO₂ ദോഷരഹിതമായി ബാഷ്പീകരിക്കപ്പെടുന്നു. ഇത് അവശിഷ്ടങ്ങളും ചെലവേറിയ നിർമാർജനവും ഇല്ലാതാക്കുന്നു.
- കുറഞ്ഞ ഊർജ്ജ ഉപയോഗം: പ്രവർത്തനത്തിന് കുറഞ്ഞ ഊർജ്ജം മാത്രമേ ആവശ്യമുള്ളൂ. ഫിൽട്ടറേഷൻ, പമ്പിംഗ്, വൃത്തിയാക്കൽ സംവിധാനങ്ങൾ ഇനി ആവശ്യമില്ല.
- സുസ്ഥിര CO₂ ഉറവിടം: വ്യാവസായിക പ്രക്രിയകളിൽ നിന്നാണ് സാധാരണയായി CO₂ വീണ്ടെടുക്കുന്നത്. ഇത് ഒരു വൃത്താകൃതിയിലുള്ള സമ്പദ്വ്യവസ്ഥയെ പിന്തുണയ്ക്കുന്നു.
- ദോഷകരമായ രാസവസ്തുക്കൾ ഇല്ല: വിഷരഹിതമായ scCO₂ അപകടകരമായ വസ്തുക്കളുമായുള്ള സമ്പർക്കം ഇല്ലാതാക്കുന്നു. ഇത് വായുവിന്റെ ഗുണനിലവാരവും ജോലിസ്ഥല സുരക്ഷയും മെച്ചപ്പെടുത്തുന്നു.
- വൃത്തിയുള്ളതും അവശിഷ്ടരഹിതവുമായ പ്രവർത്തനങ്ങൾ: ഇത് എണ്ണമയമുള്ള അവശിഷ്ടങ്ങൾ അവശേഷിപ്പിക്കുന്നില്ല. ഇത് അറ്റകുറ്റപ്പണികളും വൃത്തിയാക്കലും കുറയ്ക്കുന്നു.
ഈ നൂതന സംവിധാനങ്ങൾ മെഷീനിംഗ് പ്രകടനം മെച്ചപ്പെടുത്തുക മാത്രമല്ല, പാരിസ്ഥിതികവും ചെലവ് കുറഞ്ഞതുമായ ഗണ്യമായ നേട്ടങ്ങൾ വാഗ്ദാനം ചെയ്യുന്നു.
2025-ലേക്കുള്ള അനുയോജ്യമായ CNC ടേണിംഗ് സൊല്യൂഷൻ തിരഞ്ഞെടുക്കുന്നതിന് നിങ്ങളുടെ അതുല്യമായ ഉൽപാദന ലക്ഷ്യങ്ങളെക്കുറിച്ച് വ്യക്തമായ ധാരണ ആവശ്യമാണ്. ശ്രദ്ധാപൂർവ്വം തിരഞ്ഞെടുത്ത യന്ത്രം ഒരു തന്ത്രപരമായ ആസ്തിയായി മാറുന്നു, ഇത് ഉൽപാദന വിജയത്തിന് നേരിട്ട് സംഭാവന ചെയ്യുന്നു. ബിസിനസുകൾ അവരുടെ പ്രവർത്തനങ്ങൾ ഒപ്റ്റിമൈസ് ചെയ്യുന്നതിനും ഭാവി വളർച്ച സുരക്ഷിതമാക്കുന്നതിനും വിവരമുള്ള തീരുമാനങ്ങൾ എടുക്കുന്നു. ഈ സമഗ്ര ഗൈഡ് നിർമ്മാതാക്കളെ അവരുടെ പ്രത്യേക ആവശ്യങ്ങൾക്ക് അനുയോജ്യമായത് കണ്ടെത്താൻ സഹായിക്കുന്നു.
പതിവുചോദ്യങ്ങൾ
തിരശ്ചീനവും ലംബവുമായ CNC ടേണിംഗ് മെഷീനുകൾ തമ്മിലുള്ള പ്രധാന വ്യത്യാസം എന്താണ്?
തിരശ്ചീന യന്ത്രങ്ങൾ നീളമുള്ളതും ഭാരമേറിയതുമായ ഭാഗങ്ങൾ നന്നായി കൈകാര്യം ചെയ്യുന്നു, പലപ്പോഴും എളുപ്പത്തിൽ ചിപ്പ് നീക്കംചെയ്യൽ ഉണ്ടാകും.ലംബ യന്ത്രങ്ങൾഭാരമേറിയതും ചെറുതുമായ ഭാഗങ്ങൾക്ക് മികച്ചതാണ്, ഗുരുത്വാകർഷണം ഉപയോഗിച്ച് അവയെ ഉറപ്പിക്കുന്നു. അവ തറ സ്ഥലവും ലാഭിക്കുന്നു.
ഒരു കടയിൽ എപ്പോഴാണ് സ്വിസ്-ടൈപ്പ് CNC ടേണിംഗ് മെഷീൻ പരിഗണിക്കേണ്ടത്?
ചെറുതും സങ്കീർണ്ണവും ഉയർന്ന കൃത്യതയുള്ളതുമായ ഭാഗങ്ങൾക്കായി സ്വിസ്-ടൈപ്പ് മെഷീനുകൾ കടകൾ പരിഗണിക്കണം. മെഡിക്കൽ, എയ്റോസ്പേസ്, ഇലക്ട്രോണിക്സ് തുടങ്ങിയ വ്യവസായങ്ങളിൽ അവ മികവ് പുലർത്തുന്നു, കർശനമായ സഹിഷ്ണുതയോടെ സങ്കീർണ്ണമായ ഘടകങ്ങൾ ഉത്പാദിപ്പിക്കുന്നു.
മൾട്ടി-ആക്സിസ് CNC ടേണിംഗ് സെന്ററുകളുടെ പ്രയോജനങ്ങൾ എന്തൊക്കെയാണ്?
മൾട്ടി-ആക്സിസ് സെന്ററുകൾഒരു മെഷീനിൽ ടേണിംഗ്, മില്ലിംഗ്, ഡ്രില്ലിംഗ് എന്നിവ സംയോജിപ്പിക്കുക. ഇത് സങ്കീർണ്ണമായ ഭാഗങ്ങൾ ഒരൊറ്റ സജ്ജീകരണത്തിൽ അനുവദിക്കുന്നു, പിശകുകൾ കുറയ്ക്കുന്നു, സമയം ലാഭിക്കുന്നു, കൃത്യത മെച്ചപ്പെടുത്തുന്നു.
ബാർ ഫീഡറുകൾ പോലെയുള്ള ഓട്ടോമേഷൻ എങ്ങനെയാണ് ഒരു CNC ടേണിംഗ് മെഷീനിനെ സഹായിക്കുന്നത്?
ബാർ ഫീഡറുകൾ അസംസ്കൃത വസ്തുക്കൾ സ്വയമേവ വിതരണം ചെയ്യുന്നു, ഇത് തുടർച്ചയായ, ശ്രദ്ധിക്കപ്പെടാത്ത ഉൽപ്പാദനം സാധ്യമാക്കുന്നു. ഇത് ഉൽപ്പാദനം വർദ്ധിപ്പിക്കുകയും, തൊഴിൽ ചെലവ് കുറയ്ക്കുകയും, മനുഷ്യന്റെ ഇടപെടലില്ലാതെ യന്ത്രങ്ങൾ കൂടുതൽ നേരം പ്രവർത്തിക്കാൻ അനുവദിക്കുകയും ചെയ്യുന്നു.
ഒരു CNC ടേണിംഗ് മെഷീനിന് സ്പിൻഡിൽ കുതിരശക്തിയും RPM-ഉം പ്രധാനമായിരിക്കുന്നത് എന്തുകൊണ്ട്?
കട്ടിയുള്ള വസ്തുക്കൾ മുറിക്കാൻ സ്പിൻഡിൽ കുതിരശക്തി യന്ത്രത്തിന് ശക്തി നൽകുന്നു. വർക്ക്പീസ് എത്ര വേഗത്തിൽ കറങ്ങണമെന്ന് RPM നിർണ്ണയിക്കുന്നു. കാര്യക്ഷമമായ മെഷീനിംഗിന് രണ്ടും നിർണായകമാണ് കൂടാതെ മെറ്റീരിയലിന്റെയും ഭാഗത്തിന്റെയും ആവശ്യകതകളെ ആശ്രയിച്ചിരിക്കുന്നു.
പോസ്റ്റ് സമയം: ഡിസംബർ-05-2025