


ആമുഖം
വലിപ്പക്കൂടുതൽ പ്ലേറ്റുകൾ, മോൾഡുകൾ, ഫ്രെയിമുകൾ, ഘടനാപരമായ ഘടകങ്ങൾ എന്നിവ മെഷീൻ ചെയ്യുന്ന കടകൾക്ക്, മെഷീൻ ആർക്കിടെക്ചർ സ്പിൻഡിൽ പവർ പോലെ തന്നെ പ്രധാനമാണ്. പരമ്പരാഗത സി-ഫ്രെയിം സജ്ജീകരണങ്ങളേക്കാൾ വലിയ വർക്കിംഗ് എൻവലപ്പും മികച്ച കാഠിന്യവും നൽകുന്ന ഒരു ഓവർഹെഡ് ബ്രിഡ്ജ് ഉപയോഗിച്ച് നീളമുള്ളതും ഭാരമേറിയതും പിന്തുണയ്ക്കാൻ പ്രയാസമുള്ളതുമായ വർക്ക്പീസുകൾ കൈകാര്യം ചെയ്യുന്നതിനാണ് ഗാൻട്രി സിഎൻസി മെഷീനുകൾ രൂപകൽപ്പന ചെയ്തിരിക്കുന്നത്. ഭാഗത്തിന്റെ വലുപ്പവും ഭാരവും കൃത്യത, സ്ഥിരത, വർക്ക്ഫ്ലോ കാര്യക്ഷമത എന്നിവയെ വെല്ലുവിളിക്കാൻ തുടങ്ങുമ്പോൾ ഇത് അവയെ പ്രത്യേകിച്ചും ഫലപ്രദമാക്കുന്നു. ഗാൻട്രി നിർമ്മാണം വലിയ തോതിലുള്ള മെഷീനിംഗിനെ എങ്ങനെ പിന്തുണയ്ക്കുന്നു, സ്റ്റാൻഡേർഡ് ലംബ മെഷീനുകളെ മറികടക്കുന്നിടത്ത്, ഏതൊക്കെ ഉൽപാദന സാഹചര്യങ്ങളാണ് ഇതിനെ കൂടുതൽ പ്രായോഗിക തിരഞ്ഞെടുപ്പാക്കി മാറ്റുന്നത് എന്ന് തുടർന്നുള്ള ചർച്ച വിശദീകരിക്കുന്നു.
ഗാൻട്രി സിഎൻസി മെഷീനുകൾ ശരിയായ ചോയ്സ് ആകുമ്പോൾ
അടിസ്ഥാന വാസ്തുവിദ്യസിഎൻസി മെഷീനിംഗ്ഒരു നിർമ്മാതാവിന് ഉത്പാദിപ്പിക്കാൻ കഴിയുന്നതിന്റെ ഭൗതിക പരിധികൾ നിർദ്ദേശിക്കുന്നു. പരമ്പരാഗത ലംബ മെഷീനിംഗ് സെന്ററുകൾ (VMC-കൾ) സാധാരണയായി ഒരു സി-ഫ്രെയിം ഡിസൈൻ ഉപയോഗിക്കുന്നു, ഇത് വർക്ക്പീസിന്റെ വലുപ്പവും ഭാരവും അന്തർലീനമായി നിയന്ത്രിക്കുന്നു. വർക്ക് ടേബിളിൽ വ്യാപിക്കുന്ന ഒരു ഓവർഹെഡ് ബ്രിഡ്ജ് ഘടന ഉപയോഗിച്ചുകൊണ്ട് ഗാൻട്രി CNC മെഷീനുകൾ ഈ പരിമിതികൾ പരിഹരിക്കുന്നു. ഈ ഡിസൈൻ ഒരു സി-ഫ്രെയിമിന്റെ നിയന്ത്രിത തൊണ്ട ആഴത്തിൽ നിന്ന് മെഷീനിംഗ് എൻവലപ്പിനെ വേർപെടുത്തുന്നു.
നിർമ്മാതാക്കൾ2,000 മില്ലിമീറ്ററിൽ കൂടുതൽ നീളമുള്ളതോ 5,000 കിലോഗ്രാമിൽ കൂടുതൽ ഭാരമുള്ളതോ ആയ വർക്ക്പീസുകൾ കൈകാര്യം ചെയ്യുമ്പോൾ സാധാരണയായി ഗാൻട്രി സിസ്റ്റങ്ങളിലേക്ക് മാറുന്നു. രണ്ട് നിരകളിലുടനീളമുള്ള ഒരു കരുത്തുറ്റ ക്രോസ്ബീമിൽ സ്പിൻഡിലിനെ പിന്തുണയ്ക്കുന്നതിലൂടെ, ഗാൻട്രി മെഷീനുകൾ കട്ടിംഗ് ശക്തികളെ സമമിതിയായി വിതരണം ചെയ്യുന്നു. ഈ ഘടനാപരമായ ജ്യാമിതി വമ്പിച്ച ഭാഗങ്ങളിൽ ഡൈമൻഷണൽ കൃത്യതയെ വിട്ടുവീഴ്ച ചെയ്യുന്ന വ്യതിചലനത്തെയും വൈബ്രേഷനെയും തടയുന്നു.
ഉൽപ്പാദന വലുപ്പം, ഭാഗത്തിന്റെ ഭാരം, വർക്ക്ഫ്ലോ ആവശ്യകതകൾ
ഒരു ഗാൻട്രി മെഷീൻ ഉപയോഗിക്കാനുള്ള തീരുമാനം പലപ്പോഴും പാർട്ട് മാസും ഡൈനാമിക് പൊസിഷനിംഗും തമ്മിലുള്ള പരസ്പര ബന്ധത്തെ ആശ്രയിച്ചിരിക്കുന്നു. ഫിക്സഡ്-ടേബിൾ ഗാൻട്രി ഡിസൈനുകളിൽ, ബ്രിഡ്ജ് X-ആക്സിസിലൂടെ നീങ്ങുമ്പോൾ വർക്ക്പീസ് നിശ്ചലമായി തുടരും. സെർവോ മോട്ടോറുകൾ ഭാഗത്തിന്റെ വലിയ ഭാരം ത്വരിതപ്പെടുത്തുകയോ കുറയ്ക്കുകയോ ചെയ്യാതെ തന്നെ, തീവ്രമായ ടേബിൾ ലോഡുകളെ പിന്തുണയ്ക്കാൻ ഈ കോൺഫിഗറേഷൻ മെഷീനെ അനുവദിക്കുന്നു - പലപ്പോഴും ഒരു ചതുരശ്ര മീറ്ററിന് 10,000 കിലോഗ്രാം കവിയുന്നു. തൽഫലമായി, മെഷീനിന്റെ ചലനാത്മക പ്രതികരണം ഒരു ഭാരം കുറഞ്ഞ കോമ്പോസിറ്റ് പാനൽ മുറിക്കുകയോ സോളിഡ് സ്റ്റീൽ മോൾഡ് ബേസ് മുറിക്കുകയോ ചെയ്താലും സ്ഥിരതയുള്ളതായി തുടരുന്നു.
വർക്ക്ഫ്ലോ ആവശ്യകതകൾ വലിയ ഫോർമാറ്റ് ഗാൻട്രി സിസ്റ്റങ്ങളുടെ സ്വീകാര്യതയും നിർദ്ദേശിക്കുന്നു. പെൻഡുലം മെഷീനിംഗ് ഉപയോഗിക്കുന്ന സൗകര്യങ്ങൾക്ക് വിപുലമായ വർക്ക് ടേബിളിനെ പ്രത്യേക സോണുകളായി വിഭജിക്കാൻ കഴിയും. സ്പിൻഡിൽ ഒരു സോണിലെ ഒരു വർക്ക്പീസിൽ പ്രവർത്തിക്കുമ്പോൾ, ഓപ്പറേറ്റർമാർക്ക് അടുത്തുള്ള സോണിലെ ഒരു ഭാഗം സുരക്ഷിതമായി ലോഡ് ചെയ്യാനോ അൺലോഡ് ചെയ്യാനോ പരിശോധിക്കാനോ കഴിയും. ഈ തുടർച്ചയായ പ്രവർത്തനം സ്പിൻഡിൽ ഡൗൺടൈം ഗണ്യമായി കുറയ്ക്കുകയും മൊത്തത്തിലുള്ള ഉപകരണ ഫലപ്രാപ്തി (OEE) മെച്ചപ്പെടുത്തുകയും ചെയ്യുന്നു.
വലിയ ഫോർമാറ്റ് ഗാൻട്രി സിഎൻസി മെഷീനുകൾ ഉപയോഗിക്കുന്ന വ്യവസായങ്ങൾ
വിംഗ് സ്പാർസ്, ഫ്യൂസ്ലേജ് ബൾക്ക്ഹെഡുകൾ, ലാൻഡിംഗ് ഗിയർ ഭാഗങ്ങൾ തുടങ്ങിയ ഘടനാപരമായ ഘടകങ്ങൾ മില്ലുചെയ്യുന്നതിന് എയ്റോസ്പേസ് മേഖല ഗാൻട്രി സിഎൻസി മെഷീനുകളെ വളരെയധികം ആശ്രയിക്കുന്നു. ഈ ഘടകങ്ങൾക്ക് പലപ്പോഴും തുടർച്ചയായി ആവശ്യമാണ്5-ആക്സിസ് മെഷീനിംഗ്10 മീറ്ററിൽ കൂടുതൽ നീളമുള്ള ഇവയ്ക്ക്, മൂവിംഗ്-ഗാൻട്രി സിസ്റ്റത്തിന് മാത്രം നൽകാൻ കഴിയുന്ന ഒരു വർക്ക് എൻവലപ്പ് ആവശ്യമാണ്, അതേസമയം കർശനമായ എയ്റോസ്പേസ് ടോളറൻസുകൾ നിലനിർത്തുകയും ചെയ്യുന്നു.
ഊർജ്ജ മേഖലയിൽ, വിൻഡ് ടർബൈൻ ഹബ്ബുകൾ, ജനറേറ്റർ ഹൗസിംഗുകൾ, ഹീറ്റ് എക്സ്ചേഞ്ചർ ട്യൂബ് ഷീറ്റുകൾ എന്നിവയുടെ ഉത്പാദനത്തിന് വലിയ തോതിലുള്ള ഫോർജിംഗുകളിൽ കനത്ത മെറ്റീരിയൽ നീക്കം ചെയ്യേണ്ടതുണ്ട്. ഉയർന്ന ടോർക്ക് സ്പിൻഡിലുകളും റൈറ്റ്-ആംഗിൾ ഹെഡുകളും ഉള്ള ഗാൻട്രി മെഷീനുകൾ നിർമ്മാതാക്കൾക്ക് ഈ വലിയ ഘടകങ്ങൾ ഒരൊറ്റ സജ്ജീകരണത്തിൽ തുരന്ന് മില്ലുചെയ്യാൻ അനുവദിക്കുന്നു. അതുപോലെ, ഓട്ടോമോട്ടീവ് ടൂളിംഗ് വ്യവസായം വലിയ സ്റ്റാമ്പിംഗ് ഡൈകളും ഇഞ്ചക്ഷൻ മോൾഡുകളും ശിൽപിക്കാൻ ഈ മെഷീനുകൾ ഉപയോഗിക്കുന്നു, അവിടെ മികച്ച ഉപരിതല ഫിനിഷും വോള്യൂമെട്രിക് കൃത്യതയും നിർണായകമാണ്.
ഗാൻട്രി സിഎൻസി മെഷീനുകളുടെ പ്രധാന ഡിസൈൻ സവിശേഷതകൾ
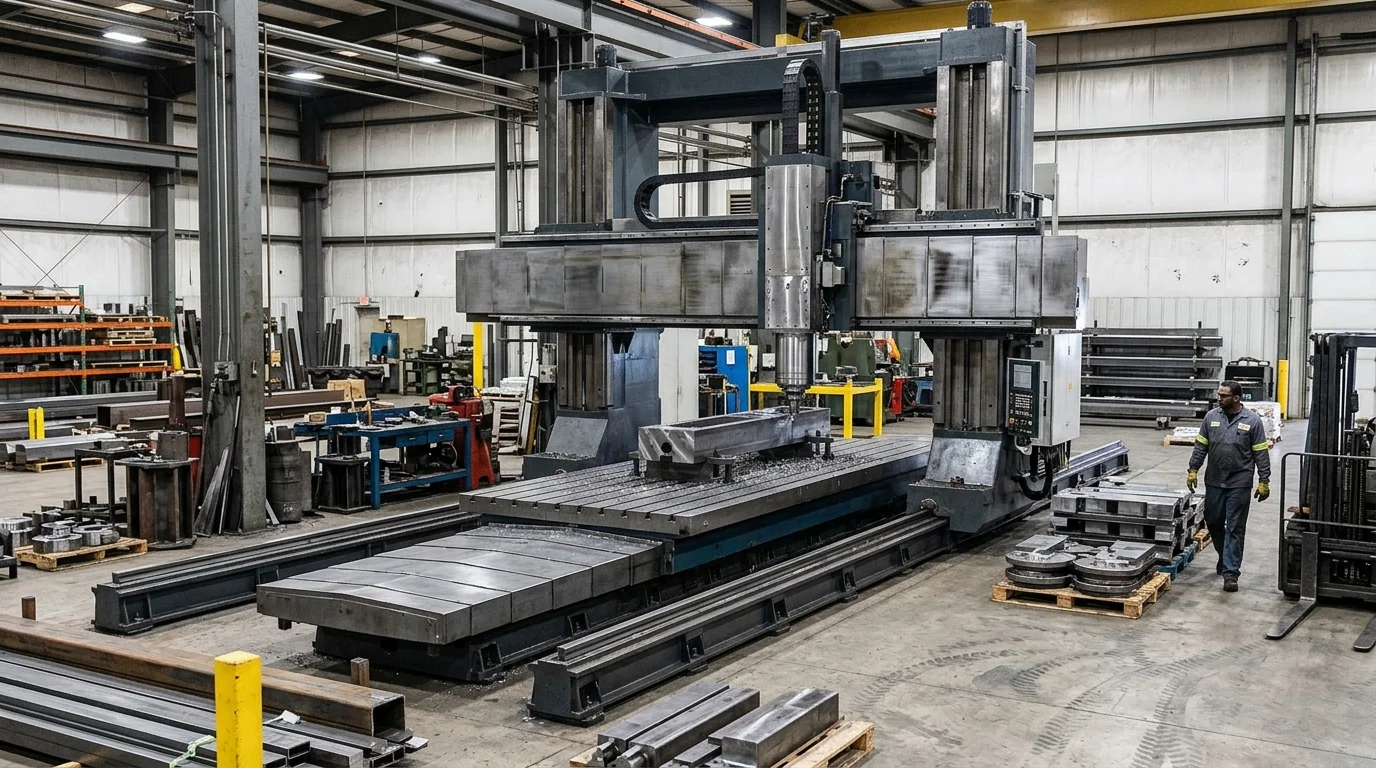
ഒരു ഗാൻട്രി സിഎൻസി മെഷീനിന്റെ പ്രകടനം അതിന്റെ ഘടനാപരമായ എഞ്ചിനീയറിംഗുമായി നേരിട്ട് ബന്ധപ്പെട്ടിരിക്കുന്നു. സ്റ്റാൻഡേർഡ് മില്ലിംഗ് മെഷീനുകളിൽ നിന്ന് വ്യത്യസ്തമായി, ഗാൻട്രി പ്ലാറ്റ്ഫോമുകൾ വിശാലമായ സ്പാനുകളിൽ കാഠിന്യം നിലനിർത്തണം. ഇത് നേടുന്നതിന്, നിരകൾ, ക്രോസ്ബീം, ബേസ് എന്നിവയുടെ കാസ്റ്റിംഗ് ഡിസൈനുകൾ ഒപ്റ്റിമൈസ് ചെയ്യുന്നതിന് നിർമ്മാതാക്കൾ ഫിനിറ്റ് എലമെന്റ് അനാലിസിസ് (എഫ്ഇഎ) ഉപയോഗിക്കുന്നു, ഇത് കനത്ത വസ്തുക്കൾ നീക്കം ചെയ്യുമ്പോൾ ഉണ്ടാകുന്ന ഹാർമോണിക് വൈബ്രേഷനുകൾ മെഷീനിന് ആഗിരണം ചെയ്യാൻ കഴിയുമെന്ന് ഉറപ്പാക്കുന്നു.
വലിയ ഘടനാപരമായ ഘടകങ്ങൾ ഉണ്ടെങ്കിലും, ആധുനിക ഗാൻട്രി മെഷീനുകൾ ശ്രദ്ധേയമായ ചലനാത്മക പ്രകടനം കൈവരിക്കുന്നു. നൂതന ലീനിയർ മോട്ടോർ സാങ്കേതികവിദ്യയും ട്വിൻ-ഡ്രൈവ് സെർവോ സിസ്റ്റങ്ങളും ഈ ഹെവി-ഡ്യൂട്ടി മെഷീനുകളെ മിനിറ്റിൽ 30 മീറ്റർ വരെ വേഗത്തിൽ സഞ്ചരിക്കാൻ അനുവദിക്കുന്നു, ഇത് ദീർഘദൂരങ്ങളിൽ കാര്യക്ഷമമായ ഉപകരണ സ്ഥാനം ഉറപ്പാക്കുന്നു.
പാല ഘടന, യാത്രാ ശ്രേണി, മേശ ക്രമീകരണം
ഒരു ഗാൻട്രി മെഷീനിന്റെ ഏറ്റവും നിർവചിക്കുന്ന സവിശേഷത അതിന്റെ ബ്രിഡ്ജ് ഘടനയാണ്, അത് സ്ഥിരമോ ചലിക്കുന്നതോ ആകാം. ഒരു ഫിക്സഡ് ഗാൻട്രി (ചലിക്കുന്ന മേശ) ഡിസൈൻ മികച്ച കാഠിന്യം നൽകുന്നു, കാരണം പാലം അടിത്തറയിൽ കർശനമായി നങ്കൂരമിട്ടിരിക്കുന്നു. എന്നിരുന്നാലും, എക്സ്-ആക്സിസ് യാത്രയ്ക്ക് മേശ മുന്നോട്ടും പിന്നോട്ടും നീങ്ങേണ്ടതുണ്ട്, അതായത് മെഷീനിന്റെ കാൽപ്പാട് അതിന്റെ എക്സ്-ആക്സിസ് സ്ട്രോക്കിന്റെ ഇരട്ടിയിലധികം നീളമുള്ളതായിരിക്കണം. നേരെമറിച്ച്, ഒരു ചലിക്കുന്ന ഗാൻട്രി ഡിസൈൻ മേശയെ നിശ്ചലമായി നിലനിർത്തുന്നു, അങ്ങേയറ്റത്തെ നീളത്തിന് (പലപ്പോഴും എക്സ്-ആക്സിസിൽ 4,000 മില്ലിമീറ്ററിൽ കൂടുതൽ) അനുയോജ്യമായ ഉയർന്ന കാര്യക്ഷമമായ കാൽപ്പാട്-ടു-ട്രാവൽ അനുപാതം നൽകുന്നു.
| വാസ്തുവിദ്യ | കാൽപ്പാടുകളുടെ കാര്യക്ഷമത | ലോഡ് ശേഷി പരിധി | മികച്ച ആപ്ലിക്കേഷൻ |
|---|---|---|---|
| മൂവിംഗ് ഗാൻട്രി | ഉയർന്നത് (സ്ട്രോക്ക് ദൈർഘ്യം + ക്ലിയറൻസ് ആവശ്യമാണ്) | ഫലത്തിൽ പരിധിയില്ലാത്തത് (അടിസ്ഥാനത്തെ ആശ്രയിച്ചിരിക്കുന്നു) | എയ്റോസ്പേസ് സ്പാർസ്, കാറ്റാടി യന്ത്ര ബ്ലേഡുകൾ |
| ഫിക്സഡ് ഗാൻട്രി (മൂവിംഗ് ടേബിൾ) | കുറവ് (2x സ്ട്രോക്ക് ദൈർഘ്യം ആവശ്യമാണ്) | സെർവോ/ഗൈഡ്വേ ശേഷി പരിമിതപ്പെടുത്തിയിരിക്കുന്നു | കനത്ത പൂപ്പലുകൾ,ഉയർന്ന കൃത്യതയുള്ളത്മരിക്കുന്നു |
| ഹൈ-റെയിൽ ഗാൻട്രി | പരമാവധി (സൗകര്യത്തിൽ സംയോജിപ്പിച്ച കോളങ്ങൾ) | പരിധിയില്ലാത്തത് | റെയിൽ കാറുകൾ, കൂറ്റൻ ബഹിരാകാശ ഘടനകൾ |
ടേബിൾ കോൺഫിഗറേഷനുകൾ മെഷീനെ നിർദ്ദിഷ്ട വർക്ക്ഫ്ലോകളിലേക്ക് കൂടുതൽ ഇഷ്ടാനുസൃതമാക്കുന്നു. ടി-സ്ലോട്ടഡ് കാസ്റ്റ് ഇരുമ്പ് ടേബിളുകൾ ഹെവി മില്ലിംഗിന് സ്റ്റാൻഡേർഡാണ്, അതേസമയം എയ്റോസ്പേസ്, മറൈൻ വ്യവസായങ്ങളിൽ വലുതും പരന്നതുമായ അലുമിനിയം അല്ലെങ്കിൽ കോമ്പോസിറ്റ് ഷീറ്റുകൾ സുരക്ഷിതമാക്കുന്നതിന് വാക്വം ടേബിളുകൾ പലപ്പോഴും സംയോജിപ്പിച്ചിരിക്കുന്നു.
കാഠിന്യത്തെയും കൃത്യതയെയും ബാധിക്കുന്ന സ്പെസിഫിക്കേഷനുകൾ
വലിയ ഫോർമാറ്റ് മെഷീനിംഗിലെ കാഠിന്യവും കൃത്യതയും നിയന്ത്രിക്കുന്നത് മെഷീനിന്റെ ഗൈഡ്വേകൾ, സ്പിൻഡിൽ സ്പെസിഫിക്കേഷനുകൾ, തെർമൽ മാനേജ്മെന്റ് സിസ്റ്റങ്ങൾ എന്നിവയാണ്. ഹെവി-ഡ്യൂട്ടി ആപ്ലിക്കേഷനുകൾക്ക് സാധാരണയായി ബോക്സ് വേകൾ (പ്ലെയിൻ ബെയറിംഗ് ഗൈഡ്വേകൾ) ആവശ്യമാണ്, ഇത് മികച്ച വൈബ്രേഷൻ ഡാമ്പിംഗും ലോഡ്-ബെയറിംഗ് ശേഷിയും നൽകുന്നു. വേഗതയ്ക്കും ഹൈ-സ്പീഡ് കോണ്ടൂരിംഗിനും മുൻഗണന നൽകുന്ന ആപ്ലിക്കേഷനുകൾക്ക്, കുറഞ്ഞ ഘർഷണവും വേഗത്തിലുള്ള ആക്സിലറേഷനും വാഗ്ദാനം ചെയ്യുന്ന ഹെവി-ഡ്യൂട്ടി റോളർ ലീനിയർ ഗൈഡ്വേകളാണ് അഭികാമ്യം.
സ്പിൻഡിൽ തിരഞ്ഞെടുക്കലും മെഷീനിന്റെ ശേഷിയെ നിർണ്ണയിക്കുന്നു. കടുപ്പമുള്ള അലോയ്കൾ മെഷീൻ ചെയ്യുന്നതിന് BT50 അല്ലെങ്കിൽ HSK-100 പോലുള്ള ശക്തമായ ടൂൾ ടേപ്പറുള്ള ഉയർന്ന ടോർക്ക്, ഗിയർ-ഡ്രൈവൺ സ്പിൻഡിൽ (പലപ്പോഴും 22 kW മുതൽ 45+ kW വരെ) ആവശ്യമാണ്. വിശാലമായ യാത്രാ ശ്രേണികളിൽ കൃത്യത നിലനിർത്താൻ, താപ വളർച്ച നിയന്ത്രിക്കണം. 0.001 mm റെസല്യൂഷനുള്ള ശീതീകരിച്ച ബോൾസ്ക്രൂകൾ, സ്പിൻഡിൽ കൂളിംഗ് ജാക്കറ്റുകൾ, ലീനിയർ ഗ്ലാസ് സ്കെയിലുകൾ എന്നിവ പോലുള്ള സവിശേഷതകൾ അത്യാവശ്യമാണ്. ശരിയായി സജ്ജീകരിച്ചിരിക്കുമ്പോൾ, ഉയർന്ന നിലവാരമുള്ള ഗാൻട്രി CNC മെഷീന് 5 മീറ്റർ യാത്രയിൽ ±0.015 mm സ്ഥാനനിർണ്ണയ കൃത്യത നിലനിർത്താൻ കഴിയും.
ഗാൻട്രി സിഎൻസി മെഷീനുകൾ vs മറ്റ് സിഎൻസി മെഷീൻ തരങ്ങൾ
ശരിയായ മെഷീൻ ആർക്കിടെക്ചർ തിരഞ്ഞെടുക്കുന്നതിന് നിർമ്മിക്കുന്ന ഭാഗങ്ങളുടെ പ്രത്യേക ജ്യാമിതിയും കൈകാര്യം ചെയ്യൽ ആവശ്യകതകളും വിലയിരുത്തേണ്ടതുണ്ട്. വെർട്ടിക്കൽ മെഷീനിംഗ് സെന്ററുകൾ (VMCs), ഹോറിസോണ്ടൽ മെഷീനിംഗ് സെന്ററുകൾ (HMCs), ഹോറിസോണ്ടൽ ബോറിംഗ് മില്ലുകൾ (HBMs) എന്നിവ പ്രത്യേക സാഹചര്യങ്ങളിൽ മികവ് പുലർത്തുന്നുണ്ടെങ്കിലും, വർക്ക്പീസ് അവയുടെ അന്തർലീനമായ ഡിസൈൻ എൻവലപ്പുകൾക്കപ്പുറത്തേക്ക് സ്കെയിൽ ചെയ്യുമ്പോൾ അവ കടുത്ത പരിമിതികൾ സൃഷ്ടിക്കുന്നു.
ഒരു സ്റ്റാൻഡേർഡ് സി-ഫ്രെയിം വിഎംസി സാധാരണയായി 1,500 മില്ലീമീറ്റർ മുതൽ 2,000 മില്ലീമീറ്റർ വരെ എക്സ്-ആക്സിസ് ട്രാവൽ വരെ പരമാവധിയാക്കുന്നു. ഈ പരിധിക്കപ്പുറം ഒരു സി-ഫ്രെയിം ഡിസൈൻ തള്ളുന്നത് അമിതമായ ഘടനാപരമായ ഓവർഹാങ്ങിന് കാരണമാകുന്നു, ഇത് സ്പിൻഡിൽ അസ്വീകാര്യമായ വ്യതിചലനത്തിലേക്ക് നയിക്കുന്നു. ഗാൻട്രി മെഷീനുകൾ ഈ ഓവർഹാങ്ങ് പൂർണ്ണമായും ഇല്ലാതാക്കുന്നു, എക്സ്- അല്ലെങ്കിൽ വൈ-ആക്സിസ് സ്ഥാനം പരിഗണിക്കാതെ തന്നെ സ്ഥിരതയുള്ളതും പിന്തുണയ്ക്കുന്നതുമായ ഒരു കട്ടിംഗ് പ്ലാറ്റ്ഫോം നൽകുന്നു.
ഒരു ഗാൻട്രി സിഎൻസി മെഷീൻ മികച്ച ഓപ്ഷനാകുമ്പോൾ
അസാധാരണമാംവിധം നീളമുള്ളതും വീതിയുള്ളതും പരന്നതുമായ ഭാഗങ്ങൾ കൈകാര്യം ചെയ്യുമ്പോൾ ഒരു ഗാൻട്രി സിഎൻസി മെഷീൻ ആണ് ഏറ്റവും അനുയോജ്യമായ തിരഞ്ഞെടുപ്പ്. ഉദാഹരണത്തിന്, Y-ആക്സിസ് ത്രോട്ടിന്റെ പരിമിതികൾ കാരണം ഒരു സ്റ്റാൻഡേർഡ് VMC-യിൽ 3-മീറ്റർ ബൈ 2-മീറ്റർ അലുമിനിയം വാക്വം ടേബിൾ അല്ലെങ്കിൽ ഒരു വലിയ സ്റ്റീൽ ബേസ് പ്ലേറ്റ് മെഷീൻ ചെയ്യുന്നത് അസാധ്യമാണ്. ഒരു HBM-ന് സൈദ്ധാന്തികമായി ഒരു നീളമുള്ള ഭാഗം മെഷീൻ ചെയ്യാൻ കഴിയുമെങ്കിലും, ഒരു ആംഗിൾ പ്ലേറ്റിൽ ലംബമായി ഒരു ഫ്ലാറ്റ് പ്ലേറ്റ് സജ്ജീകരിക്കുന്നത് അപകടകരവും സമയമെടുക്കുന്നതും സംഭാഷണത്തിന് വളരെ സാധ്യതയുള്ളതുമാണ്.
കൂടാതെ, ഭാരമേറിയ ഘടകങ്ങൾക്ക് മുകളിൽ നിന്ന് താഴേക്ക് ആക്സസ് ആവശ്യമുള്ളപ്പോൾ ഗാൻട്രി മെഷീനുകൾ മികച്ചതാണ്. ഓപ്പൺ-ടോപ്പ് ഡിസൈൻ ഓവർഹെഡ് ബ്രിഡ്ജ് ക്രെയിനുകൾക്ക് മൾട്ടി-ടൺ ഫോർജിംഗുകളോ കാസ്റ്റിംഗുകളോ നേരിട്ട് വർക്ക് ടേബിളിലേക്ക് താഴ്ത്താൻ അനുവദിക്കുന്നു. ഈ ഭാരമില്ലാത്ത ആക്സസ് റിഗ്ഗിംഗ് സമയം ഗണ്യമായി കുറയ്ക്കുകയും ഒരു HMC യുടെ അടച്ച എൻവലപ്പിലേക്ക് ഭാരമുള്ള ഭാഗങ്ങൾ കൈകാര്യം ചെയ്യുന്നതിനേക്കാൾ സുരക്ഷ മെച്ചപ്പെടുത്തുകയും ചെയ്യുന്നു.
പ്രധാന താരതമ്യ പോയിന്റുകൾ: കാൽപ്പാടുകൾ, ശേഷി, ചെലവ്, കൃത്യത
പ്രവർത്തന വ്യത്യാസങ്ങൾ വ്യക്തമായി നിർവചിക്കുന്നതിന്, പ്രാഥമിക സൗകര്യ പരിമിതികളായ കാൽപ്പാടുകൾ, ശേഷി, ചെലവ്, കൃത്യത എന്നിവയിലുടനീളം സ്റ്റാൻഡേർഡ് VMC-കളുമായും HBM-കളുമായും ഗാൻട്രി മെഷീനുകൾ താരതമ്യം ചെയ്യുന്നത് നിർണായകമാണ്.
| മെഷീൻ തരം | പരമാവധി X-ആക്സിസ് ശേഷി | കാൽപ്പാട് vs. വർക്ക് എൻവലപ്പ് | അടിസ്ഥാന ചെലവ് പരിധി (USD) | സാധാരണ വോള്യൂമെട്രിക് കൃത്യത |
|---|---|---|---|---|
| സി-ഫ്രെയിം വിഎംസി | ~2,000 മി.മീ | മിതമായ | $60,000 – $150,000 | ചെറിയ ഭാഗങ്ങളിൽ മികച്ചത് |
| തിരശ്ചീന ബോറിംഗ് മിൽ | ~4,000+ മി.മീ | വലുത് | $300,000 – $800,000+ | ഉയർന്നത് (ആഴത്തിലുള്ള ബോറിംഗിനായി ഒപ്റ്റിമൈസ് ചെയ്തത്) |
| മൂവിംഗ് ഗാൻട്രി CNC | 10,000+ മി.മീ. | ഉയർന്ന കാര്യക്ഷമതയുള്ളത് | $250,000 – $1,000,000+ | വലിയ പരന്ന പ്രദേശങ്ങളിൽ മികച്ചത് |
ഒരു ഗാൻട്രി സിഎൻസി മെഷീനിന്റെ പ്രാരംഭ മൂലധന ചെലവ് ഉയർന്നതാണെങ്കിലും, നീളമുള്ള ഭാഗങ്ങൾക്ക് അതിന്റെ ഫുട്പ്രിന്റ് കാര്യക്ഷമത സമാനതകളില്ലാത്തതാണ്. ഒരു മൂവിംഗ് ഗാൻട്രി മെഷീനിന് അതിന്റെ പരമാവധി എക്സ്-ആക്സിസ് സ്ട്രോക്കിനേക്കാൾ അല്പം വലിയ തറ സ്ഥലം മാത്രമേ ആവശ്യമുള്ളൂ, അതേസമയം മൂവിംഗ്-ടേബിൾ വിഎംസികൾക്കും ഫിക്സഡ് ഗാൻട്രികൾക്കും ടേബിൾ യാത്രയെ ഉൾക്കൊള്ളാൻ ഇരട്ടി തറ സ്ഥലം ആവശ്യമാണ്. വലിയ പ്രദേശങ്ങളിൽ പ്ലാനർ കൃത്യതയ്ക്കായി ഒരു ഗാൻട്രിയിലെ കൃത്യത ഒപ്റ്റിമൈസ് ചെയ്തിരിക്കുന്നു, ഇത് ആഴത്തിലുള്ള ദ്വാര വിന്യാസത്തിനും മൾട്ടി-സൈഡഡ് ആക്സസിനും ഒപ്റ്റിമൈസ് ചെയ്ത ഒരു HBM നെ അപേക്ഷിച്ച് മാസിവ് ഡൈകൾ കോണ്ടൂർ ചെയ്യുന്നതിന് മികച്ചതാക്കുന്നു.
ഒരു ഗാൻട്രി സിഎൻസി മെഷീൻ എങ്ങനെ തിരഞ്ഞെടുത്ത് നടപ്പിലാക്കാം
വലിയ ഫോർമാറ്റിലുള്ള ഗാൻട്രി സിഎൻസി മെഷീൻ വാങ്ങുക എന്നത് ഒരു സങ്കീർണ്ണമായ എഞ്ചിനീയറിംഗ് പ്രോജക്റ്റാണ്, അത് വാങ്ങൽ ഓർഡറിനപ്പുറം വ്യാപിക്കുന്നു. കുറച്ച് ദിവസങ്ങൾക്കുള്ളിൽ ഡെലിവറി ചെയ്യാനും ലെവൽ ചെയ്യാനും പവർ അപ്പ് ചെയ്യാനും കഴിയുന്ന ചെറിയ വിഎംസികളിൽ നിന്ന് വ്യത്യസ്തമായി, ഗാൻട്രി സിസ്റ്റങ്ങൾക്ക് കർശനമായ സൗകര്യ തയ്യാറെടുപ്പും കൃത്യമായ ലോജിസ്റ്റിക്കൽ ഏകോപനവും ആവശ്യമാണ്.
ഒരു കസ്റ്റം അല്ലെങ്കിൽ സെമി-കസ്റ്റം ഗാൻട്രി മെഷീനിന്റെ നടപ്പാക്കൽ സമയപരിധി പലപ്പോഴും 6 മുതൽ 12 മാസം വരെ നീണ്ടുനിൽക്കും. മെഷീനിന്റെ നിർമ്മാണത്തിന് മാത്രമല്ല, 40,000 കിലോഗ്രാം ഭാരമുള്ള ഉപകരണങ്ങൾ പിന്തുണയ്ക്കുന്നതിന് ആവശ്യമായ വിപുലമായ സൈറ്റ് തയ്യാറെടുപ്പുകൾ നടത്തുന്നതിനും ഈ ലീഡ് സമയം ആവശ്യമാണ്.
വർക്ക്പീസ് വലുപ്പം, മെറ്റീരിയലുകൾ, ടോളറൻസ് ആവശ്യകതകൾ എന്നിവ വിലയിരുത്തൽ
പരമാവധി വർക്ക്പീസ് അളവുകളുടെയും മുറിക്കേണ്ട നിർദ്ദിഷ്ട വസ്തുക്കളുടെയും കർശനമായ വിശകലനത്തോടെയാണ് തിരഞ്ഞെടുപ്പ് പ്രക്രിയ ആരംഭിക്കുന്നത്. ആവശ്യമായ സ്പിൻഡിൽ ടോർക്കും വേഗതയും മെറ്റീരിയൽ നിർണ്ണയിക്കുന്നു; ഹൈ-സ്പീഡ് അലുമിനിയം റൂട്ടിംഗിന് 20,000+ RPM സ്പിൻഡിലുകൾ ആവശ്യമാണ്, അതേസമയം ഇൻകോണൽ അല്ലെങ്കിൽ ഹാർഡ്ഡ് ടൂൾ സ്റ്റീൽ മെഷീൻ ചെയ്യുന്നതിന് ഉയർന്ന ടോർക്ക്, കുറഞ്ഞ RPM ഗിയർ സ്പിൻഡിലുകൾ ആവശ്യമാണ്. ഏറ്റവും ഉയരമുള്ളതും ഏറ്റവും നീളമുള്ളതുമായ കട്ടിംഗ് ടൂളിന്റെയും ടൂൾ ഹോൾഡറിന്റെയും നീളം ഉൾക്കൊള്ളാൻ Z-ആക്സിസ് ക്ലിയറൻസ് (സ്പിൻഡിൽ നോസിനും ടേബിളിനും ഇടയിലുള്ള ദൂരം) ശ്രദ്ധാപൂർവ്വം കണക്കാക്കണം.
ടോളറൻസ് ആവശ്യകതകൾ ആവശ്യമായ മെഷീൻ സ്പെസിഫിക്കേഷനുകളെ നേരിട്ട് ബാധിക്കുന്നു. ഒരു സൗകര്യത്തിന് 6 മീറ്റർ വിസ്താരത്തിൽ എയ്റോസ്പേസ്-ഗ്രേഡ് ടോളറൻസുകൾ ആവശ്യമാണെങ്കിൽ, വോള്യൂമെട്രിക് പിശക് നഷ്ടപരിഹാരം, ലീനിയർ ഗ്ലാസ് സ്കെയിലുകൾ, സമഗ്രമായ താപ നിയന്ത്രണ സംവിധാനങ്ങൾ എന്നിവ ഉപയോഗിച്ച് മെഷീനിൽ വ്യക്തമാക്കണം. ഈ കൃത്യത വർദ്ധിപ്പിക്കുന്ന സവിശേഷതകൾ മെഷീനിന്റെ അടിസ്ഥാന വില 15% മുതൽ 30% വരെ വർദ്ധിപ്പിക്കും, ഇത് മെഷീനിന്റെ സ്പെസിഫിക്കേഷനുകളെ സൈദ്ധാന്തിക പരമാവധികൾക്ക് പകരം എഞ്ചിനീയറിംഗ് ആവശ്യകതകളുമായി കർശനമായി വിന്യസിക്കുന്നത് നിർണായകമാക്കുന്നു.
സോഴ്സിംഗ്, ഇൻസ്റ്റാളേഷൻ, പരിപാലനം, പരിശീലനം
ഒരു ഗാൻട്രി സിഎൻസി മെഷീൻ സ്ഥാപിക്കുന്നതിന് മിക്കവാറും എല്ലായിടത്തുമായി പ്രത്യേക അടിത്തറ പണി ആവശ്യമാണ്. സൗകര്യങ്ങൾ സാധാരണയായി നിലവിലുള്ള തറ കുഴിച്ച് 500 മില്ലിമീറ്റർ മുതൽ 1,000 മില്ലിമീറ്ററിൽ കൂടുതൽ കട്ടിയുള്ള ഒരു ഒറ്റപ്പെട്ട, ഉരുക്ക്-റീൻഫോഴ്സ്ഡ് കോൺക്രീറ്റ് അടിത്തറ ഒഴിക്കണം. മെഷീൻ നങ്കൂരമിടാനും ലേസർ കാലിബ്രേറ്റ് ചെയ്യാനും കഴിയുന്നതിന് മുമ്പ് ഈ അടിത്തറയ്ക്ക് കുറഞ്ഞത് 28 ദിവസത്തെ ക്യൂറിംഗ് സമയം ആവശ്യമാണ്. മതിയായ അടിത്തറ നൽകുന്നതിൽ പരാജയപ്പെടുന്നത് മെഷീൻ സെറ്റിംഗിലേക്ക് നയിക്കുകയും ജ്യാമിതീയ കൃത്യതയെ സ്ഥിരമായി വിട്ടുവീഴ്ച ചെയ്യുകയും ചെയ്യും.
ഇൻസ്റ്റാൾ ചെയ്തുകഴിഞ്ഞാൽ, അറ്റകുറ്റപ്പണികളും പരിശീലന പ്രോട്ടോക്കോളുകളും മെഷീനിന്റെ സങ്കീർണ്ണതയ്ക്ക് അനുസൃതമായിരിക്കണം. പ്രിവന്റീവ് മെയിന്റനൻസ് പ്രോഗ്രാമുകളിൽ ട്വിൻ-ഡ്രൈവ് സിൻക്രൊണൈസേഷന്റെ പതിവ് പരിശോധന (ഗാൻട്രി സ്കീവിംഗ് തടയാൻ), ചില്ലർ സിസ്റ്റം പരിശോധനകൾ, ഓട്ടോമേറ്റഡ് ലൂബ്രിക്കേഷൻ പരിശോധനകൾ എന്നിവ ഉൾപ്പെടണം. കൂടാതെ, ഓപ്പറേറ്റർ പരിശീലനം നിർണായകമാണ്. ഒരു വലിയ ഗാൻട്രി മെഷീനിലെ ഒരു ക്രാഷ് വിനാശകരമായ സ്പിൻഡിൽ കേടുപാടുകൾക്കും പതിനായിരക്കണക്കിന് ഡോളർ അറ്റകുറ്റപ്പണി ചെലവുകൾക്കും കാരണമാകുമെന്നതിനാൽ, തത്സമയ ഭാഗങ്ങൾ പ്രവർത്തിപ്പിക്കുന്നതിന് മുമ്പ് ഓപ്പറേറ്റർമാർക്ക് വിപുലമായ ടൂൾപാത്ത് സിമുലേഷനിലും കൂട്ടിയിടി ഒഴിവാക്കൽ സോഫ്റ്റ്വെയറിലും സമഗ്രമായ പരിശീലനം നൽകണം.
ഒരു ഗാൻട്രി സിഎൻസി മെഷീൻ നിങ്ങൾക്ക് അനുയോജ്യമാണോ എന്ന് എങ്ങനെ തീരുമാനിക്കാം
ഒരു ഗാൻട്രി സിഎൻസി മെഷീൻ ഒരു മികച്ച മൂലധന നിക്ഷേപമാണോ എന്ന് നിർണ്ണയിക്കുന്നതിന് ഉൽപ്പാദന തടസ്സങ്ങൾ, ഔട്ട്സോഴ്സിംഗ് ചെലവുകൾ, ദീർഘകാല ബിസിനസ് തന്ത്രം എന്നിവയുടെ സമഗ്രമായ വിശകലനം ആവശ്യമാണ്. ഈ മെഷീനുകൾ ഒരു പ്രധാന സാമ്പത്തിക പ്രതിബദ്ധതയെ പ്രതിനിധീകരിക്കുന്നു, പലപ്പോഴും $300,000-ൽ കൂടുതൽ പ്രാരംഭ നിക്ഷേപം ആവശ്യമാണ്, സൗകര്യ പരിഷ്ക്കരണങ്ങളും നൂതന ഉപകരണങ്ങളും ഒഴികെ.
സാമ്പത്തിക ന്യായീകരണം സാധാരണയായി ഉയർന്ന ഉപയോഗ നിരക്കുകൾ കൈവരിക്കുന്നതിനെ ആശ്രയിച്ചിരിക്കുന്നു. മത്സരാധിഷ്ഠിതമായ ഒരു ഉൽപ്പന്നം നൽകുന്നതിന് ഒരു വലിയ ഫോർമാറ്റ് ഗാൻട്രി മെഷീൻ കുറഞ്ഞത് 70% ഉപയോഗ നിരക്ക് നിലനിർത്തണമെന്ന് വ്യവസായ മാനദണ്ഡങ്ങൾ സൂചിപ്പിക്കുന്നു.നിക്ഷേപത്തിൽ നിന്നുള്ള വരുമാനം(ROI) ഒരു സ്റ്റാൻഡേർഡ് 3 മുതൽ 5 വർഷത്തെ മൂല്യത്തകർച്ച ഷെഡ്യൂളിനുള്ളിൽ. നിലവിലുള്ളതോ പ്രൊജക്റ്റുചെയ്തതോ ആയ ഓർഡർ വോളിയത്തിന് ഈ പ്രവർത്തന നില നിലനിർത്താൻ കഴിയുമോ എന്ന് സൗകര്യങ്ങൾ വിലയിരുത്തണം.
വലിയ വർക്ക്പീസ് മെഷീനിംഗിനായുള്ള തീരുമാന മാനദണ്ഡം
നിലവിലുള്ള വലിയ ഭാഗങ്ങളുടെ നിർമ്മാണ രീതികളുമായി ബന്ധപ്പെട്ട ചെലവും അപകടസാധ്യതയുമാണ് പ്രാഥമിക തീരുമാന മാനദണ്ഡം. നിലവിൽ വലിയ പ്ലാറ്റണുകൾ, ഫ്രെയിമുകൾ അല്ലെങ്കിൽ മോൾഡുകൾ എന്നിവ സബ്-കോൺട്രാക്റ്റ് ചെയ്യുന്ന സൗകര്യങ്ങൾ, ലോജിസ്റ്റിക്കൽ കാലതാമസം, ഷിപ്പിംഗ് ചെലവുകൾ, ഗുണനിലവാര നിയന്ത്രണ നഷ്ടം എന്നിവയുടെ മറഞ്ഞിരിക്കുന്ന ചെലവുകൾ കണക്കിലെടുത്ത്, ഈ ഔട്ട്സോഴ്സ് ചെയ്ത സേവനങ്ങളുടെ വാർഷിക ചെലവ് കണക്കാക്കണം. ഔട്ട്സോഴ്സിംഗിന്റെ വാർഷിക ചെലവ് ഒരു ഗാൻട്രി മെഷീനിന്റെ ധനസഹായ ചെലവിനടുത്തെത്തിയാൽ, വീട്ടിൽ തന്നെ ശേഷി കൊണ്ടുവരുന്നത് തന്ത്രപരമായി ലാഭകരമാകും.
മറ്റൊരു നിർണായക മാനദണ്ഡം സജ്ജീകരണ കാര്യക്ഷമതയാണ്.
പ്രധാന കാര്യങ്ങൾ
- CNC മെഷീനുകളുടെ ഏറ്റവും പ്രധാനപ്പെട്ട നിഗമനങ്ങളും യുക്തിയും
- നിങ്ങൾ ചെയ്യുന്നതിനുമുമ്പ് സാധൂകരിക്കേണ്ട സ്പെസിഫിക്കേഷനുകൾ, അനുസരണം, അപകടസാധ്യത പരിശോധനകൾ
- വായനക്കാർക്ക് ഉടനടി പ്രയോഗിക്കാവുന്ന പ്രായോഗിക അടുത്ത ഘട്ടങ്ങളും മുന്നറിയിപ്പുകളും
പതിവ് ചോദ്യങ്ങൾ
ഒരു നിർമ്മാതാവ് എപ്പോഴാണ് ഒരു ഗാൻട്രി CNC മെഷീൻ തിരഞ്ഞെടുക്കേണ്ടത്?
ഭാഗങ്ങൾക്ക് സാധാരണയായി 2,000 മില്ലിമീറ്ററിൽ കൂടുതൽ നീളമോ 5,000 കിലോഗ്രാമിൽ കൂടുതലോ ആണെങ്കിൽ, അല്ലെങ്കിൽ കനത്ത കട്ടിംഗിൽ സ്ഥിരമായ കൃത്യത ആവശ്യമുള്ളപ്പോൾ ഒരു ഗാൻട്രി സിഎൻസി മെഷീൻ തിരഞ്ഞെടുക്കുക.
വലിയ വർക്ക്പീസുകൾക്ക് ഗാൻട്രി CNC മെഷീനുകൾ മികച്ചതായിരിക്കുന്നത് എന്തുകൊണ്ട്?
അവയുടെ ബ്രിഡ്ജ് ഘടന രണ്ട് നിരകളിലായി കട്ടിംഗ് ബലങ്ങൾ വ്യാപിപ്പിക്കുന്നു, ഇത് വലിയ ഭാഗങ്ങളിൽ മികച്ച കാഠിന്യം, കൃത്യത, ഉപരിതല ഫിനിഷ് എന്നിവയ്ക്കായി വ്യതിചലനവും വൈബ്രേഷനും കുറയ്ക്കുന്നു.
ഏത് ഗാൻട്രി ഡിസൈനാണ് നല്ലത്: മൂവിംഗ് ഗാൻട്രിയോ ഫിക്സഡ് ഗാൻട്രിയോ?
മൂവിംഗ് ഗാൻട്രി വളരെ നീളമുള്ള ഭാഗങ്ങൾക്ക് അനുയോജ്യമാവുകയും തറ സ്ഥലം ലാഭിക്കുകയും ചെയ്യുന്നു. കൃത്യമായ ഹെവി-ഡ്യൂട്ടി മോൾഡ്, ഡൈ മെഷീനിംഗിനായി ഫിക്സഡ് ഗാൻട്രി ഉയർന്ന കാഠിന്യം നൽകുന്നു.
ഏതൊക്കെ വ്യവസായങ്ങളാണ് സാധാരണയായി ഗാൻട്രി CNC മെഷീനുകൾ ഉപയോഗിക്കുന്നത്?
എയ്റോസ്പേസ്, ഊർജ്ജം, ഓട്ടോമോട്ടീവ് ഉപകരണങ്ങൾ എന്നിവ ചിറകുകളുടെ ഘടനകൾ, ടർബൈൻ ഘടകങ്ങൾ, ജനറേറ്റർ ഹൗസിംഗുകൾ, വലിയ ഡൈകൾ, ഇഞ്ചക്ഷൻ മോൾഡുകൾ എന്നിവയ്ക്കായി ഇവ ഉപയോഗിക്കുന്നു.
ഹെവി മെറ്റൽ വർക്കിംഗ് ഭാഗങ്ങൾക്കുള്ള ഗാൻട്രി സിഎൻസി സൊല്യൂഷനുകളിൽ OTURN മെഷിനറിക്ക് സഹായിക്കാനാകുമോ?
അതെ. കർക്കശമായ ഘടനകൾ, സമ്പന്നമായ കോൺഫിഗറേഷനുകൾ, മോൾഡുകൾ, എയ്റോസ്പേസ്, വാൽവ്, മറ്റ് വലിയ-ഭാഗ ആപ്ലിക്കേഷനുകൾ എന്നിവയ്ക്കുള്ള വിദേശ പിന്തുണ എന്നിവയുള്ള ഗാൻട്രി, ഇരട്ട-കോളം CNC മെഷീനുകൾ OTURN നൽകുന്നു.
പോസ്റ്റ് സമയം: ഏപ്രിൽ-22-2026